


Bir satın alma yöneticisi, üç tedarikçiye bir çizim gönderir—toplam uzunluğu yaklaşık bir metreye kadar itilen silecek kolu. İkisi bir saat içinde cevap verir: "Sorun değil, yapabiliriz." Üçüncüsü üç soru sorar: Kol genel olarak ne kadar uzun? Sıkıştırma noktasından en uzak kıvrım ne kadar uzaklıkta? Kıvrımlar ve delikler arasındaki mesafe nedir?
Sipariş genellikle talep eden tedarikçiye gider. Bir kol uzadığında, şekillendirilebilirlik artık teknik özellik tablosundaki en büyük sayıya göre değil, alıcıların nadiren kontrol ettiği ve tedarikçilerin gönüllü olduğu iki sayıya göre belirlenir. Birsilecek çubuğu bükme makinesi, bu iki sayı bükme vuruşu ve kolun toplam uzunluğudur. Hâlâ makineleri karşılaştırıyorsanız,Silecek Çubuğu Şekillendirme Makinesi Kategori SayfasıÖnce size tam resmi sunar.

500mm strok aslında neyi kapsar
En yaygın yanlış yorum, felci "bir parçanın ne kadar uzun bükülebileceği" şeklinde ele almaktır. BL-YG-12A'da 500mm strok, şekillendirme mekanizmasının tek bir harekette kapsadığı yer değiştirmedir—tek bir bükülmenin tek geçişte konumuna ulaşıp ulaşmadığı, toplam parça uzunluğu değil.
Bir kıvrım sıkıştırma noktasından ne kadar uzaksa, aksiyonun o kadar fazla yolculuk gerektirmesi gerekir. Yeterince vuruş: bir geçiş. Yeterli değil: besleme ve geri çekme segmentleri veya yeni bir sıkıştırma pozisyonu. Bu yüzden "ne kadar süre bükülebilir" diye sormadan önce, sıkıştırma noktasına en uzak bükülmeyi ölçün—bu sayı stroku gösterir.
Genel uzunluk, kol ile makine arasındaki bir diyalogdur
İkinci rakam kolun toplam uzunluğudur; karşılığı ise makinedir. BL-YG-12A, 12000 × 2500 × 2400mm ölçülerindedir ve 16.000kg ağırlığındadır (tam 12 eksenli teknik özellikler burada). Yatak kozmetik değildir: uzun bir kol tek bir düzende düzleştirme, besleme, sıralı delme, bükme ve kesme işlemlerinden geçer, her istasyon onun boyunca sığmalıdır—bu bir işaretsilecek çubuğu bükme makinesiuzun parçalar için tasarlanmış. 55.9KW toplam—üç adet 7.5KW çıkış istasyonu, 7.5KW yayın, eşleştirilmiş 4.4KW iç/dış döner sürücüler—aynı anda ne kadar çok şeyin gerçekleştiğini gösteriyor. Bobin tarafını yüklü tutmak ayrı bir konu; Nasılçift bobinli kazanç asla tükenmezdaha önceki bir makalede.
| Kontrol Edilecek Numara | Nedir | Neden Önemli | Risk Sinyali |
|---|---|---|---|
| Toplam kol uzunluğu | Bitmiş parçanın uçtan uca uzunluğu | Yatak uzunluğu ve besleme koordinasyonunu eşleştirir | Segment-bükülme planı olmayan alışılmadık uzunlukta |
| Sıkıştırma noktasına en uzak bükülme | Sıkıştırma datumuna aşırı eğilme | 500mm strok kapsama alanına uyum sağlar | Stroku aşıyor ve yakınlarda yeniden sıkıştırılamaz |
| Kıvrım sayısı ve aralık | Kaç kıvrım, kaç mesafe | Segment sıralamasını ve takım boşaltmasını belirler | Yoğun bükülmeler, sıkı alet erişimi |
| Düz tel kesit | 4×9 / 4×12mm profiller | Daha büyük kesit, daha yüksek bükülme yükü | Makine zarfının dışında |
| Delik ve kesim pozisyonları | Bükülmelere göre delme ve kesme | Delik açma istasyonları bükülme sırasıyla koordine edilir | Deformasyon bölgesine düşen delikler |
| Yüzey gereksinimi | İşaretler ve çizik kabulü | Uzun parçalar daha uzağa gider; destekler eşleşmeli | Kendi ağırlığı kaydırma açılarında sarkma |
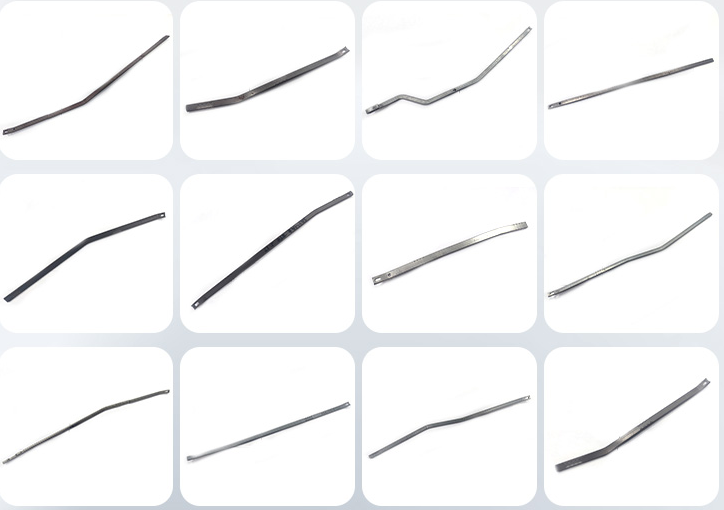
Kollar Uzadıkça Zorlaşan Üç Şey
Öncelikle, destek. Yarım metreyi geçtikten sonra, yerçekimi forma katılır: çıkıntı sarkar ve oluşan açı, kısa bir parçanın vereceği açıdan kayar. Uzun parçalar takip destekleri gerektirir ve burada daha çok kesilmiş ön baskı kısmı önemli—örnek parçalarda doğrulanmış, varsayılmış değil.
İkincisi, yumruklama. Delikler kelepçeden uzakta durduğunda, delme ile bükme arasındaki sıranın yeniden planlanması gerekir. Nedenini ele aldıkdelikler eğrilerden önce gelirdaha önceki bir makalede; uzun kollar bu mantığı daha da zorluyor.
Üçüncüsü, yüzey. Uzun kol taşımada daha fazla zaman geçirir; Çizilme riski uzunlukla artar, bu yüzden çıkış konveyörü ve tepsi, etrafında tasarlandıkları kısa parçalarla değil, parçayla uyumlu olmalıdır.
Çiziminizi göndermeden önce iki sayıya dönüştürün
Bu ön kontrol için mühendislik diploması gerekmez: toplam kol uzunluğunu ölçün, en uzak bükülmeden sıkıştırma noktasına olan mesafeyi ölçün, sonra her ikisini de kesit profili, bükülme sayısı ve delik pozisyonlarıyla birlikte gönderin.
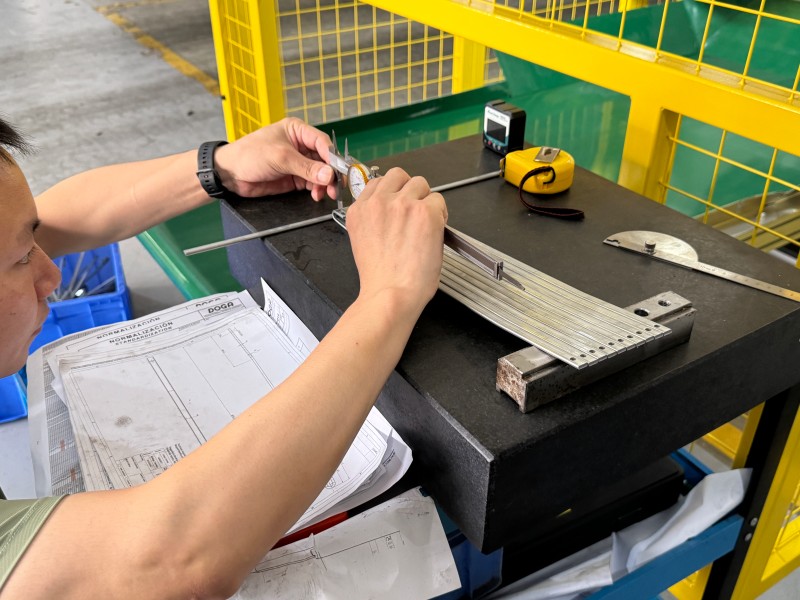
Bir tedarikçisilecek çubuğu bükme makinesiBu iki sayıya cevap verenler, "her şeyi yapabiliriz" diyenlerden çok daha değerlidir. Forma yeteneği çizimle karşılaştırılır ve numunelerde doğrulanır—bu cümle kabul belgelerimizde yer alır ve herhangi bir başvuru için temel olmalıdırsilecek çubuğu bükme makinesideğerlendirme.
Sıkça Sorulan Sorular
Makine aslında ne kadar uzun bir silecek kolu oluşturabilir?
Test etmediğimiz maksimum uzunlukları belirtmiyoruz. Yukarıdaki iki sayıya göre değerlendirin: toplam uzunluk vs yatak ve besleme koordinasyonu, en uzak bükülme mesafesi ile 500mm strok. Çizimi gönderin, sayıca cevap verelim.
500mm strok çok mu küçük?
Vuruş tek virajlı kapsama hizmeti verir. Çoğu bükülme artışı bu sınır içinde yer alır; Daha uzun uzantılar besleme telafisi ile segmentli bükülme kullanır. Segmentasyon, sadece çizgiye değil, bükülme düzenine bağlıdır.
Uzun bir kol segmentler halinde bükülebilir mi?
Segmentasyon, yeniden sıkıştırma ve ikinci bir veri demektir; Açı tutarlılığı, iş parçası destekleri ve ilk makale onayına dayanır. Tek geçiş mümkünse segmentasyon önermiyoruz—ve tam olarak iki sayı bunu belirliyor.
Bir çizim gönderirken neleri dahil etmeliyim?
Toplam uzunluk, en uzak bükülmeden kelepçeye kadar mesafe, kesit profili, bükülme sayısı ve aralığı, delik ve kesim pozisyonları ile yüzey kabul kriterleri—yukarıdaki tablodaki altı madde.
En Uzun Silecek Kolu Çiziminizi Bize Gönderin

Oluşabileceğinden emin olmadığın bir kolu tutmak mı? İki numaralı çizimisilecek çubuğu bükme makinesiVe biz de onlara karşı ölçülen bir süreç cevabıyla cevap vereceğiz—herhangi bir vaatten önce, uzun silecek kolu oluşturma denemesinden önce.
BELAN Machinery, otomotiv tel şekillendirme çözümleri konusunda uzman sağlayıcınız.


