


Delikler, yuvalar, preslenmiş dişler ve silecek kolundaki logolar düz özelliklerdir. Baskıda istediğiniz yere çizin — eğer bükülmeden sonra planlanırsa, bir hurda planına dönüşürler. ASilecek kolu bükme makinesiEğilmeden önce yumruklama, basma ve işaretleme yapar, düzen kolaylığı için değil, kalıplar ve datumlar bunu gerektirdiği için. İşte bu dizinin arkasındaki gerekçe, böylece bir çizim gönderirken neleri kontrol edeceğinizi bilirsiniz.

Bükülme Aynı Anda Üç Datumu Yok Eder
İlk olarak, konum belirleme datumu. Delik, yuva, diş ve logo pozisyonları düz, düz bir yüzden ölçülür. Masanın üzerine yerleştirilen düzleştirilmiş düz çubuk, her özelliğe temiz bir 2D koordinat verir; kol büküldüğünde, bu 3D bir parça olur ve aynı operatör onu iki farklı şekilde sıkıştırdığında iki farklı pozisyonu ölçer. İkincisi, kalıp erişimi. Yumruk ve basma işlemişleri, özelliğin altında düz bir destek ve dikey bir basma vuruşu gerektirir. Kıvrılmış bir kol sarkıp müdahale eder — kalıp ya özelliğine ulaşamaz ya da düzgün oturtamıyor. Üçüncüsü, stres yüzü. Bir bükülmenin dışı gerilimde ve bükülme çizgisine yakın bir delik veya yarık, çatlağın başlamak istediği yere burr ve işte sertleştirilmiş kenar yerleştirir. Bu yüzden çizimler, eğilme çizgisinden uzaktaki düz bölgelerde delikler ve yuvalar koyarlar — ve bu yüzden süreç sırası önce delik, sonra bükülerek işbirliği yapmak zorunda.
Sipariş Yanlış Olduğunda Ne Olur
Yumruk atmadan önce bükme hareketi ve üç başarısızlık sırayla ortaya çıkıyor. Delik pozisyonları kayıyor, çünkü 3D bir parçada tekrar tekrar yerleştirmek delik toleransını doğrudan tüketiyor. Kenarda delikler çatlar, çünkü gerilim yüzeyinde geç deliklenmiş bir burr bulunur ve çatlak onu takip eder. Dişler ve logolar düzensiz bastırılır, çünkü düz destek olmadan derinlik parçadan parçaya ve işaretin bir tarafından diğer tarafına değişir. Bunların hiçbiri aşağı akışta tamir edilemez.

Makine Diziyi Nasıl Kilitlediği
Bizim üzerindeki işlem zinciriSilecek kolu bükme makinesi(BL-YG-12A) tam olarak bu sırayla düzenlenmiştir: çift uçlu ödeme üzerine sarılır, beslenir, düzleştirir, delik ve yuva ile presle dişleri ve düz bölgede logoyu damgalar, ardından senkronize iç ve dış döner başlıklarla — yan bükülmeler, dikey bükülmeler ve burama bükülmeler — ve önceden yüklenmiş bir kesme ile bitirir. Bu akışı on iki tam servo eksen sürer: üç adet 7.5KW delik motor düz özellikleri yönetir, 7.5KW besleme motoru çubuğu taşır ve iki 4.4KW dönüş motoru virajları oluşturur; toplamda 55.9KW ile 500mm bükülme vuruşu ve 16000KG çerçeve ile iki 4.4KW dönüş motoru vardır. 4×9mm ve 4×12mm düz tel bölümleri geçiriyor. Bu yapı iseSilecek kolu bükme makinesiEntegrasyon hikayesi üzerine inşa edildi — eskiden üç-beş makine ve manuel transfer gerektiren beş ya da altı işletme şimdi tek bir kat alanında çalışıyor. Dizili, operatör tarafından ezberlenmez, yapıya kaynaklı olarak işlenir, böylece her shift değişikliğinde sıranın ayakta kalmasını sağlar.
Bir Bakış Sırası
| İş Buluşması | Pozisyon | Neden burada? | Eğri sonrası yapmanın maliyeti |
| Düzeltme | İlk | Düz çubuk, her delik pozisyonu için datumdur; Indeksli Rulo Kayıt Ayarları | — (temel adım) |
| Yumruklama / Slotting | Düz bölge, bükülmeden önce | Düz konumlandırma, dikey kalıp vuruşu | 3D bir parçada kötü konumlandırma; Gerginlik yüzeyinde çapaklar çatlıyor |
| Diş ütüleme | Düz bölge, bükülmeden önce | Düz destek derinliği eşit tutar | Düzensiz derinlik, kayma |
| Logo damgalama | Düz bölge, bükülmeden önce | Düz yüz temiz ve tutarlı bir işaret verir | Düzensiz işaretleme yüzeyi ve derinliği |
| Bükülme (yan / dikey / burulma) | Orta-geç | Senkronize döner başlıklar, 500mm strok | — (çekirdek oluşum adımı) |
| Kesme (önceden yüklenmiş) | Son | Ön yükleme kesimi stabilize eder, çapakları sınırlar | — (kapanış adımı) |
Bir Çizim Çıktığında Sorduğum Dört Soru
İlk olarak, delik ve slot merkezlerinden en yakın bükülme çizgisine olan mesafe — bu özellik, özelliğin gerilim bölgesini temizleyip indirmeyi ve punch için düz bir iniş sağlayıp sağlamadığını belirler. İkincisi, basılmış dişleri ve logoyu hangi yüz taşımaktadır, böylece kalıpların bükülmeden önce onlara ulaşmasını sağlayabiliriz. Üçüncü olarak, bükülme yönlerinin nasıl birleştiği — yan, dikey ve burulma bükülmeleri her biri kendi iç/dış döner koordinasyonuna sahip olurSilecek kolu bükme makinesi. Dördüncüsü, parti boyutu ve değişim: farklı kol varyantları genellikle baskı ve kesme kalıplarını değiştirir, hem kilit cihazlarını bulurken ve maliyet değiştirmenin dürüst yolu bir varyantın son iyi kısmından diğerinin ilk iyi kısmına geçmek. DOGA sahada kabul için katımıza geldiğinde, kontrol kağıdı aynı mantığı takip etti — toplam uzunluk, bükülme pozisyonu ve açı, delik konumu, kesim kenarı ve yüzey, çizim sırasına göre geçirildi. Bu dört soruyu cevaplarsanız, kolunuzun birSilecek bağlantı kolu oluşturmaTek geçişte makine — aynı zamanda ciddi bir aşamanın birinci aşamasıdırSilecek kolu üretim süreciinceleme.
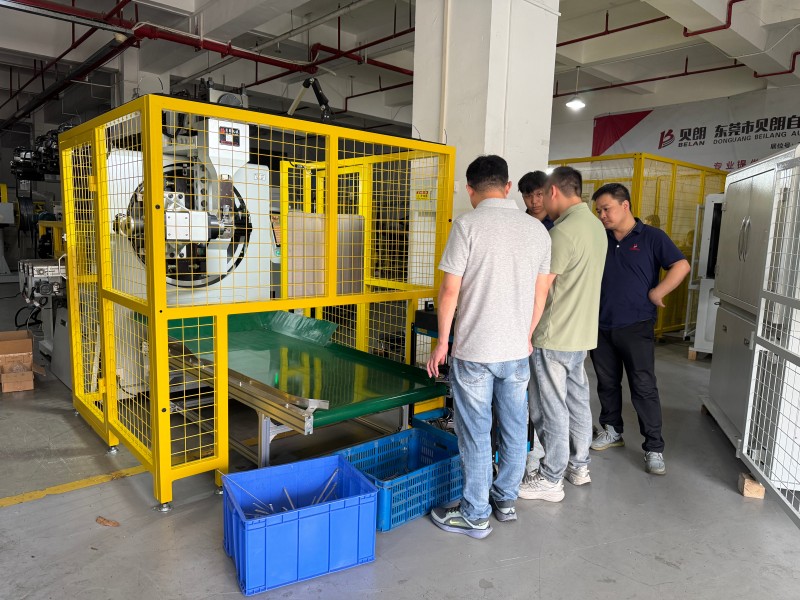
Sequence, hurdaydaki ilk koldur
Yarısı ne kadarSilecek kolu bükme makinesitasarruf işlemleri daha az makine ve operatörden gelir; Diğer yarısı ise sekansın kendisinden gelir — düz özellikler tek geçişte iner ve delik pozisyonları, diş derinliği ve işaretleme parti boyunca tutarlı kalır. Delik pozisyonlarını, yüz ve bükülme yönlerini işaretlemiş şekilde gösteren kol çizimini gönderin, biz de bu diziyi izleyip hangi özelliklerin düz bölgeye ait olduğunu, hangilerinin gerçekten bükülme sonrası ele alınması gerektiğini söyleyelim. Doğru Olanı SeçmekSilecek kolu bükme makinesiİşlemleri doğru sıraya koymakla başlar. BELAN Machinery, otomotiv tel şekillendirme çözümleri konusunda uzman sağlayıcınız.



