


ASilecek kolu şekillendirme makinesien iyi bir üretim iş akışının parçası olarak değerlendirilir. Bir kol delme, yerel presleme, işaretleme ve birkaç yönde bükülme gerektirdiğinde, fabrika iş parçası transferi ve ara depolamayı ile işleme işlemlerini organize etmelidir. TheBELANseri, birkaç fonksiyonu bir araya getirir ve bu adımların yeniden düzenlenmesi için bir temel sağlarSüreç entegrasyonu.
Mevcut İş Akışında transferleri tespit edin
Bekleme, Taşıma ve Konumlandırmayı Dahil Edin
Ayrı makineler farklı işlemler yaptığında, iş parçalarının genellikle taşınması, tekrar yerleştirilmesi ve yeniden konumlandırılması gerekir. Bu transferlerin verimlilik kaybına yol açıp açmadığı atölye kayıtları kullanılarak değerlendirilmelidir. Örneğin, bir partinin bir işlemden sonra bir sonraki işleme girmeden önce ne kadar beklediğini kaydedin.
Mevcut süreci haritalayın ve her teslimatta iş parçası, dahil edilen kişiler ve gereken süreyi kaydedin. Bu, makine darboğazını üretim organizasyonu sorunundan ayırt etmeye yardımcı olur. Tek başına bir makine eyleminin hızı, bir siparişin tamamlanma süresini açıklayamaz.
Ara iş parçalarını net şekilde belirleyin
Deliklenmeyi bekleyen parçalar, deliklenmiş parçalar ve bükülmüş parçalar atölyede bulunabilir. Benzer konteynerler veya eksik durum etiketleri operatörler için ekstra kontroller oluşturur. Birkaç ürün versiyonu üretimdeyse, çizim revizyonlarını ve her versiyona atanan araçları ayırt edin.
Bir inceleme sırasındaSilecek kolu şekillendirme makinesi, önerilen yapılandırmanın hangi handover'ları kaldırması beklendiğini belirtir. Deneme sürecinde beklenen kullanım değişikliklerini, işlemeyi bekleyen parça miktarını ve tekrar yapılan konumlandırmayı gözlemleyin.
Select Functions by Product Requirements
Yumruklama, kabartma ve işaretleme farklı kontroller gerektirir
BELAN serisi, delme, kabartma yükseltilmiş özellikler, işaretleme, bükülme ve ön sıkıştırma kesme fonksiyonlarını listeler. Her işlemi ürün çizimiyle doğrulayın. Delikleme, yükseltilmiş özellikler ve işaretlemeler farklı görevleri yerine getirir, bu yüzden hepsi yerel şekillendirme işlemleri olduğu için tek bir kabul yöntemini paylaşmamalıdırlar.
Delik ve kabartma için delik şekli ve konumu, her yükseltilmiş özelliğin konturunu ve gerekli boyutları belirleyin. İşaretler için içeriği, yönelimi ve okunabilirliği doğrulayın. Bu bilgiyi erken sağlamak, teknik ekibin modüllerin ve araçların düzenini değerlendirmesine yardımcı olur.
Yapılandırma Listesinde isteğe bağlı fonksiyonları onaylayın
Bu seri için isteğe bağlı flaş kırpma seçeneği listelenmiştir. İşlenecek alanları, beklenen sonucu ve fonksiyonun mevcut alıntıya dahil olup olmadığını doğrulayın. Seri açıklamasında bahsedilen bir seçenek, her makinede standart ekipman olarak kabul edilmemelidir.
Son makineye dahil edilen işlemler, proje için onaylanan teknik çözümü takip etmelidir. Parça ayrıca yüzey işlemi, montaj veya başka bir denetim gerektiriyorsa, bu adımları iş akışında kalın. Entegre bir şekillendirme makinesi her üretim görevini otomatik olarak tamamlamaz.
Kritik Özellikler Etrafında Kalite Kontrollerini Planlayın
Risk Göre Denetim Noktaları Belirleyin
Süreç entegrasyonuhâlâ kalite kontrolü gerekiyor. Bir değişikliğin kritik bir özelliği etkileyebileceği inceleme noktalarını yerleştirin. Örneğin, delme aletlerini ayarladıktan sonra delik pozisyonlarını kontrol edin. Bir bükülme işlemini değiştirdikten sonra, bitmiş parçanın mekansal geometrisini doğrulayın.
Çok operasyonlu bir otomotiv kol üretim sürecinde, birinci parça onay tüm parçayı kapsayabilir ve gerekli işlem kayıtlarını koruyabilir. Bu, ekibin nihai sonucu değerlendirmesini ve bir anormalliği belirli bir ayarlamaya kadar takip etmesini sağlar.
Parça İşaretleme, Otomatik İzlenebilirlikten Ayrı
İş parçasına bir işaret bastırmak, fiziksel parçayı tanımlamaya yardımcı olabilir. Bu işareti bir malzeme partisi, üretim süresi veya denetim sonucuna bağlamak, uygun kayıt kuralları veya sistem desteği gerektirir.
Ekipman fonksiyonlarını ve yönetim prosedürlerini ayrı ayrı doğrulayın. Çevrimiçi inceleme, otomatik sıralama ve açıkça listelenmeyen veri arayüzlerinin makine yapılandırmasında yer aldığı varsayılmamalıdır.
Sonuçları Tam Bir Parti Boyunca Karşılaştırın
Girişten Kabul Edilen Çıktıya Ölçüm
Değerlendirmek içinSilecek kolu şekillendirme makinesi, aynı kısmı kullanıp benzer koşullarda tam partileri karşılaştırın. Toplam parti tamamlama süresini, devam eden işleri ve operatörlerin üretime katıldığı zamanı kaydedin. Sadece bir makine hareketini karşılaştırmak, handover aşamalarındaki değişiklikleri kaçırabilir.
Ayrıca malzeme değişiklikleri, alet ayarlamaları ve ilk parça onayı için gereken süreyi kaydedin. Bu faaliyetler, çeşitli ürün tipleriyle siparişlerin zamanlamasını etkiler. Süreleri tamamen kesintisiz çalışma koşullarından tahmin edilmemelidir.
Deneme Sonuçlarını İş Talimatlarına Dönüştürün
Süreç doğrulandıktan sonra, işlem dizisi, denetim noktaları, malzeme değişim prosedürü ve anormalliklerin kaydedilmesi yöntemini belgeleyin. Entegre bir makinenin değeri, tutarlı işletim ve yönetim uygulamalarına bağlıdır. Sadece işlev sayısı, üretim faydasını değerlendirmek için yeterli değildir.
Entegre Sürecinizin Kapsamını Tartışın
BELAN'a UlaşınÜrün çizimleriniz ve mevcut süreç dizisiyle entegrasyon kapsamını, isteğe bağlı fonksiyonları ve deneme üretim düzenlemelerini değerlendirin. Net tanımlanmış bir plan, hangi operasyonlarınSilecek kolu şekillendirme makinesive hangi basamaklar fabrikanın başka yerlerinde kalır.
BELAN Machinery, otomotiv tel şekillendirme çözümleri konusunda uzman sağlayıcınız.
İlgili Silecek Kolu Şekillendirme Ekipmanlarını Keşfedin
BL-YG-12A: Tartışmanız için Bir Ürün Referansı
İlgili bir ekipman referansı için,BELAN BL-YG-12A. Entegrasyon kapsamı, araçlar ve isteğe bağlı işlevler projeniz için onaylanmalıdır.
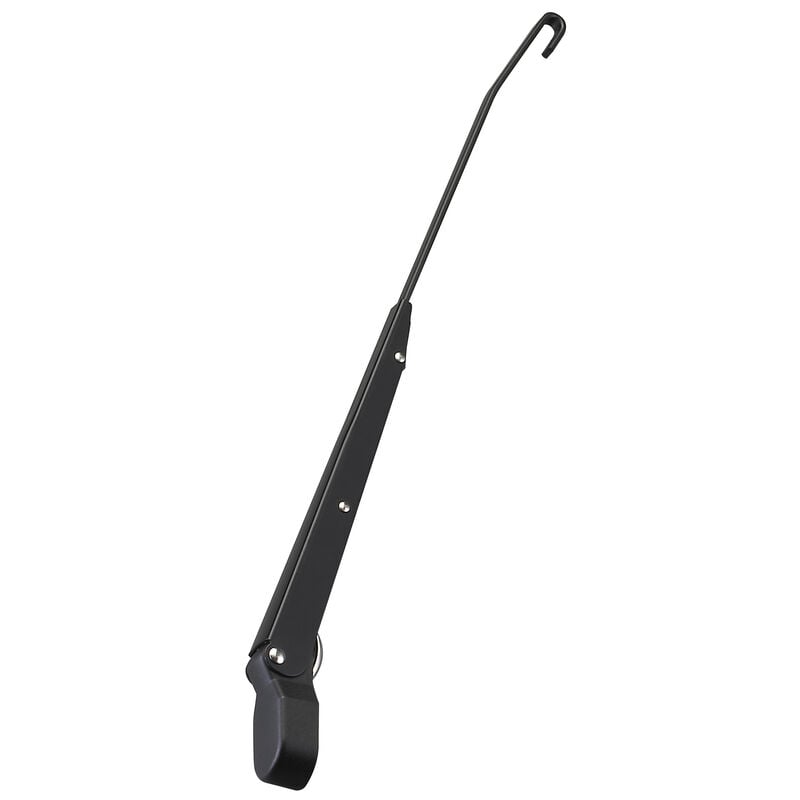
Otomotiv silecek kolu örneği — uygulama referansı.


