


Çatlamış bir busbar genellikle onu bükan makineye atılır. Çatlamış bir kısmı açıp çatlak yüzeyine baktığımda, on seferden dokuzunda çatlak, bar bükülme başlığına ulaşmadan önce — malzeme temperinde, yuvarlanma yönünde ya da yukarı doğru kesme basamağında bırakılan burrukta — karar veriyordu. Düzgün inşa edilmiş birBusbar bükme makinesi±0,2° içinde 90° açıyı tekrarlar, bu yüzden bir partide çatlaklar ortaya çıktığında, açı kontrolü neredeyse hiç neden olmaz. İşte malzeme problemlerini atölyedeki sorunlardan ayırma şeklim.

İlk olarak kontrol ettiğim dört üst akım nedeni
Yarıçap, temper için çok dar
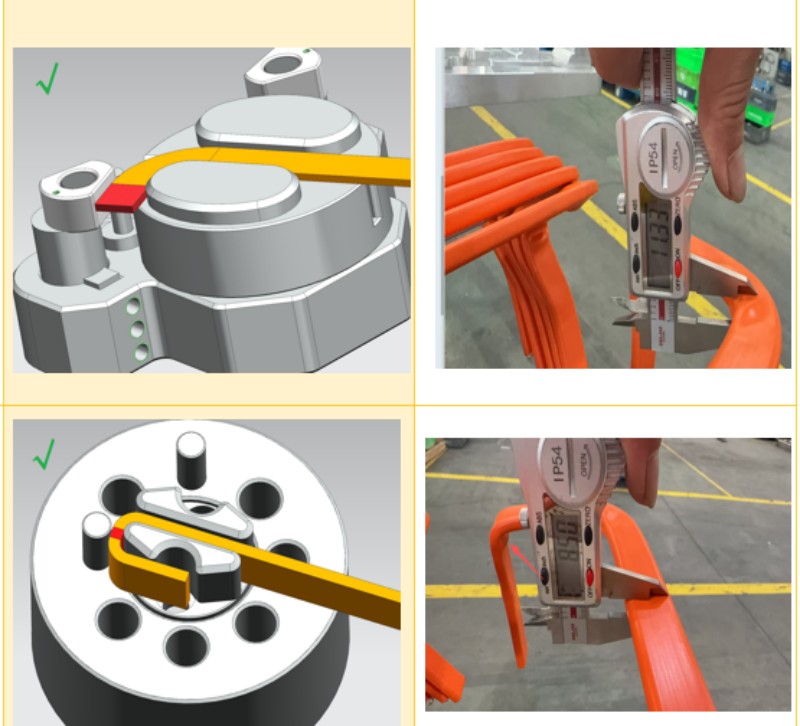
Bakır busbar yumuşak görünür, ama çoğu yarı sert gelir ve her temperin hayatta kalacağı minimum yarıçapı vardır. ABakır busbar bükülme yarıçapıTavlanmış çubuk için işe yarayan, aynı boyuttaki yarı sert çubukları yırtabilir. Benim alışkanlığım, makineyi ilk olarak tahmin etmek yerine, malzeme kalınlığına eşit iç yarıçapla başlamak ve çatlak ortadan kalkana kadar hızlandırmak. Kaplamalı barlar zeminimizde daha sıkı kurallar getiriyor: düz kıvrımlarda iç yarıçap, bar genişliğinin bir katı (her taraf için 1,6mm şişlik izni) kalıyor, dikey eğrilerde ise kalınlığın bir katı (her taraf için 1,5mm) kalınlığın bir katı kalıyor. Çıplak bakır daha dar radiuslara dayanır, ancak tane ve kenar disiplini hâlâ geçerlidir.
Bend Çizgisi Damarla Birlikte Uzanır
Bükülme çizgisi yuvarlanan yöne paralel gittiğinde, damar sınırları tam olarak eğilmenin gerilim tarafına düşer ve çatlak uzun ve düz çıkar. Damarın üzerinden bükülürseniz, çatlak yüzeyi donuk ve lifli hale gelir — çok daha güvenli bir arıza modu. Bir parti içinde çatlaklar gelip giderse, genellikle düzleştirme hattı veya operatörlerin çubukları şarjöre yükleme şekli olur. Kesim uzunluğuna göre çubuk tek bir yönde üst üste yığılıp işaretlenmelidir.
Kesik kenar çatlağı içeri taşır

Eğilmenin dışı gerilimde. Kesme veya testereden kaynaklanan bir burr veya mikro çatlak tam olarak o yüzeyde bulunur ve çatlak burr ucundan başlar. Çatlak sürekli olarak bükülme çizgisinin bir kenarında başlıyorsa, önce kesilmiş kenardan şüphelenin. Eğilmeden önce çapak deburr; lazer kesimli kenarlar, kırılmış kenarlardan belirgin şekilde daha iyi davranır.
Bir Partide Karışık Duygular
Tedarikçiler erime partilerini değiştirir ve tavlama planları sürüklenir. Aynı çizim bazı çubuklarda çatlayabilir ve aynı teslimattan diğerlerine geçebilir. Hiçbir makine ayarı bunu düzeltmez — tedarikçiden bir temper sertifikası isteyin ve şüpheli alanı karantinaya alın.
20 Dakikalık Triage Sekansı
Bunları sırayla, değişkenleri birer değiştirerek çalıştırın. İlk olarak, çatlak yüzeyini okuyun: parlak, kaba tanecekler dar bir yarıçapa işaret eder; donuk, lifli doku dane yönünü veya temperini gösterir. İkinci olarak, onaylanmış tavlanmış bir offcut bük. Üçüncüsü, çubuğu 90° döndürüp tekrar bük. Dördüncüsü, bükülme hızını yavaşlat. Beşincisi, yarıçapı bir adım artırın. Çatlağı kaybeden adım, kök nedeni işaret eder.
Makinenin Neyi Tamir Edebileceği, Neyi Düzeltemeyeceği
Bir ses işlemi penceresinde makine hak ediyor. 16 eksenli sekiz bükülme kolu segmentlere ayrılmıştırBusbar bükme makinesi(TP-DL-45-6E, 12–45mm genişliğinde × 2–6mm kalınlığı) sırayla çalışır, dar bir yarıçaptan önce vikülmeden hızı düşürür, düz virajlarda ±0,1°, dikey virajlarda ±0,2° tutar ve aynı şekilde ayarlanmış bir parametreyi on bin kez yeniden üretir. Daha kalın bölümler — 15–60mm genişliğinde × 2–8mm kalınlığında — TP-DL-60-8E'nin 6000KG çerçevesine gidiyorBusbar bükme makinesi, burada ağır barda daha sert destek en çok önemli. Hiçbir makinenin düzeltemeyeceği şey: yanlış temper, rastgele yuvarlanan yön ya da kenarda kalan bir burk. Bunlar maddi tarafa ait.
Hızlı Tanı Tablosu
Herhangi bir ayara dokunmadan önceBusbar bükme makinesi, gördüklerinizi bu tabloyla eşleştiriyor:
| Semptom kısmı | Muhtemel neden | İlk hamle |
| Çatlak, dış kıvrım kenarından başlar, parlak ve kaba tanenli | Yarıçap, temper için çok dar | Yarıçapı artırın |
| Çatlak, bir kenardan başlayarak bükülme çizgisi boyunca uzanır | Kesik kenarında çapak veya mikro çatlak | Eğilmeden önce buru deburr |
| Bazı çubuklar çatlar, bazıları çatlamaz, aynı parti | Tane yönü veya karışık temper | Bar yönelimini standartlaştırın; Temper sertifikası talep edin |
| Portakal kabuğu yüzeyi, ardından kırılma | Yarıçapı kalınlığa göre küçük, aşırı çalışması | Yarıçapı artırın, virajı yavaşlatın |
| Her çubukta aynı pozisyon çatlakları | Takım veya kelepçe yüzey hasarı | Kalıp ve kelepçe yüzeylerini kontrol edin |
Yarıçaplı kurallar korunur, ayarlanmaz.

Bizim katımızdaki ekonomik mantık basit: yarıçap kurallarını, çapırma adımını ve çubuk yönünü işlem sayfasına sabitleyin, sonraBusbar bükme makinesiTutum tekrarlanabilirliği — 300mm üzerinde ±0.1mm besleme hassasiyeti ve açı başına ±0.2° besleme hassasiyeti sayılır; doğrulanmış bir kurulum tüm seri boyunca geçerli kalır. İzlediğim her bir bus bar eğri şikayeti malzeme tarafına veya işlem sayfasına geri dönüyor, servonun spesifikasyon dışı kaymasına hiç ulaşmıyordu. Besleme doğruluğu, açı doğruluğu ve sevkiyattan önce 100.000 döngülük dayanıklılık koşusu bunu böyle tutmayı sağlıyor.
Bir çatlak sizi sıkıştırırsa, çizimi ve kırılma yüzeyinin genişliği, kalınlığı, temperi ve yarıçapı belirtilen bir fotoğrafını bize gönderin, ayarları mı yoksa malzemeyi mi değiştirmeniz gerektiğini size net söyleyeceğiz. Sağ tarafBusbar bükme makinesiKurulum ancak bar tutarlı olduğunda işe yarar. BELAN Machinery, otomotiv tel şekillendirme çözümleri konusunda uzman sağlayıcınız.


