


Bir CNC busbar bükme makinesi tedarik ederken, düz ve kenar bükümler için iç bükülme yarıçapını ayrı ayrı belirleyin. Üretim amaçlı malzeme üzerinde yapılan denemeler, her iki bükülmenin de çizimle uyumlu ve montaja uyduğunu gösterirse, her iki yön için de aynı bitmiş iç yarıçapı belirtebilirsiniz. Sadece düz bir örneklem bile düz eğilme için kanıt sağlar. Kenar yönlü bir bükülme için, takımı onaylamadan önce kendi örnek ve ölçüm kaydını isteyin.
Bu kılavuz, şalt ve güç dağıtım montajlarındaki bağlantılar gibi katı dikdörtgen bakır busbarlar için geçerlidir. Bitmiş parça çizimini kullanarak gerekli yarıçapı belirleyin, ardından tedarikçinin tutarlı şekilde üretip üretemeyeceğini değerlendirmek için örnek bükülmeleri kullanın.
Yön bükülmesi yarıçap kararını nasıl değiştirir
BırakalımWbakır çubuğun genişliği veTkalınlığı. Theiç yarıçap, veyaR, parça takımdan çıkarıldıktan sonra bitmiş bükülmenin içbükey tarafında ölçülür.
| Neler karşılaştırmalı | Düz eğri | Kenar yönlü bükülme |
|---|---|---|
| Çubuğun nasıl eğrilendiği | Geniş yüz düzleminden dışarı | Geniş yüz düzleminde |
| Virajın içinden dışına kesit boyutu | Kalınlık, T | Genişlik, G |
| Deneme bölümünde neler kontrol edilmeli | Dış bükülme yüzeyi, bitmiş açı ve yarıçap, bacak boyutları | Çatlama için dış kenar, bükülme veya deformasyon için iç kenar, bitmiş açı ve yarıçap, ve burkulma |
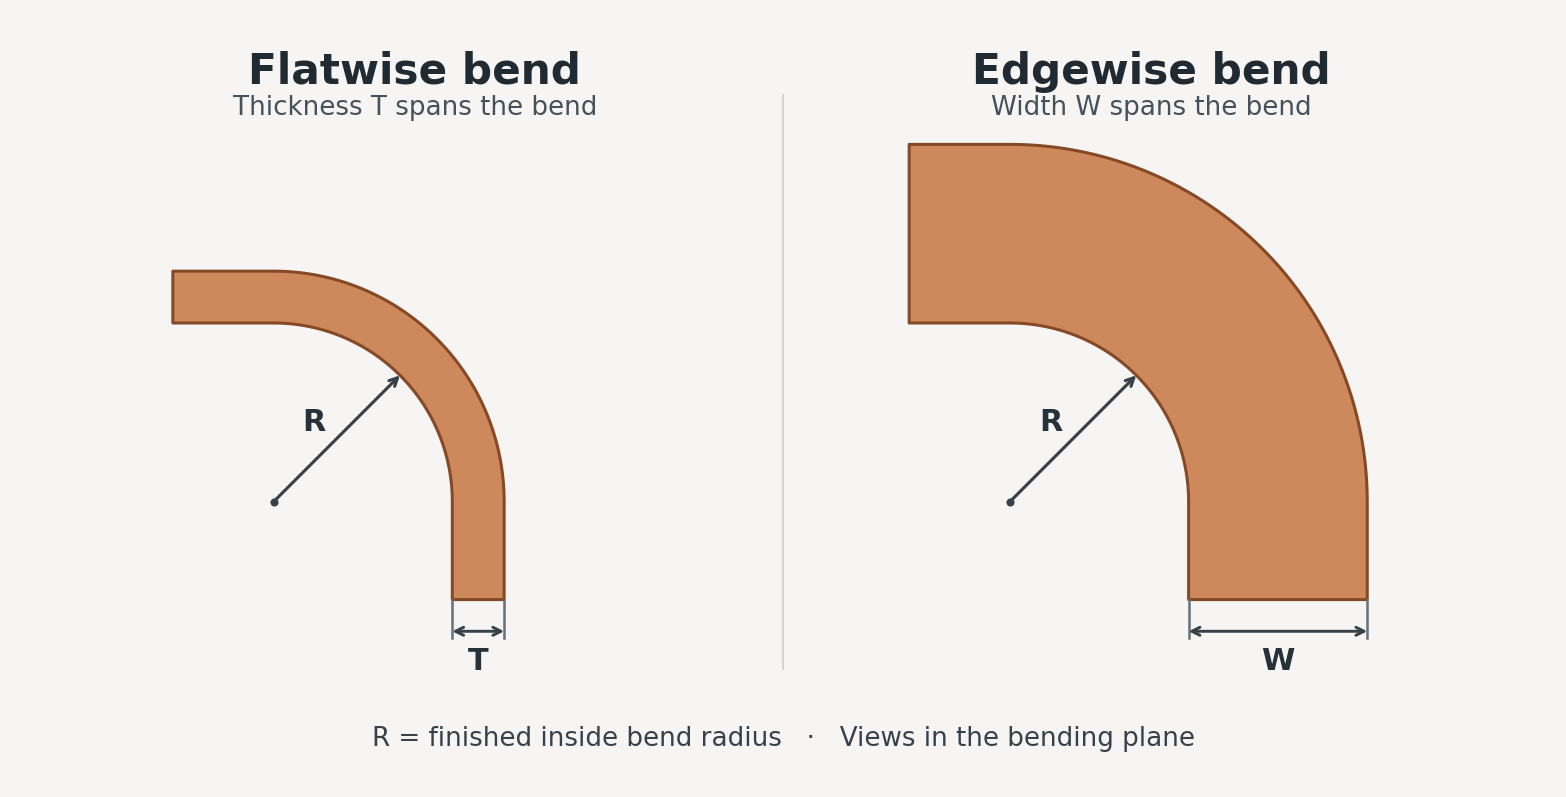
Bir30 mm genişliğinde × 5 mm kalınlığındaÇubuk, düz bir bükülmede 5 mm, kenar yönünde kıvrımda ise 30 mm'dir. Aynı iç yarıçapta, kenar yönlü yönelim dış malzemeyi daha fazla gerebilir çünkü bükülme daha geniş boyutu kaplar. Örnek geometriyi göstermektedir. Ulaşılabilir yarıçap, bakır kalitesi ve temper, kesit, kenar durumu ve takım kalitesine bağlıdır. BakınızAnahtarlama Donanımı ve Kontrol Panelleri İçin Bakır Busbarların Bükülmesi.
Parçanız için minimum bükülme yarıçapı nasıl belirlenir
Montajınızın karşılayabileceği yarıçapla başlayın. Bakır kalitesi ve temperini, genişlik ve kalınlığını, bükülme yönünü, bitmiş iç yarıçapı ve açıyı çizimde belirtin. Montaj yüzeylerini ve delik merkezlerini kontrol eden montaj noktalarını işaretleyin. Tedarikçinin karşılaması gereken yüzey veya kenar gereksinimlerini ekleyin. Mevcut alan izin verdiği sürece, mühendisliğin takım seçeneklerini değerlendirebilmesi için tedarikçiye kabul edilebilir bir yarıçap aralığı verin.
Yayınlanmış eğilme yarıçapı tabloları ilk çizim incelemesine yardımcı olabilir. Örneğin, Bakır Geliştirme Derneği ve Avrupa Bakır Enstitüsü rehberindeki Tablo 6, yarı sert veya sert temperde yüksek iletkenliğe sahip bakır için kalınlığa dayalı rehberlik sunmaktadır. Bunu o materyal kapsamında bir başlangıç noktası olarak değerlendirin. Gerçek genişlik, temper ve takım ile kenar eğilmesini nitelendirin ve tasarım alüminyuma veya farklı bir kaplama ya da yalıtımla stok haline gelirse yeniden değerlendirin. BakınızBusbarlar için Bakır, bölüm 1.2.2.2.7 ve Tablo 6.
Tedarikçi bükülme denemesinde ne ölçülmeli
- Satın almayı planladığınız malzemeyi kullanın.Benzer bir karşılaştırma için, aynı partiden, aynı kalite, temper, kesit ve kenar koşullarıyla düz ve kenar yönünde deneme parçaları yapın. Tedarikçiden her yön için kullanılan makine konfigürasyonunu ve takım tasarımını belirtmesini isteyin.
- Takım yarıçapını ve bitmiş yarıçapı ayrı ayrı kaydedin.Çizim toleransına uygun bir yöntem üzerinde anlaşın, örneğin profil ölçümü. Parçayı serbest bıraktıktan sonra iç yarıçapı ve bitmiş açıyı ölçün. Springback, serbest bırakıldıktan sonra elastik toparlanmadır. Deneme yüklenen açıyı yakalayabiliyorsa, serbest bırakılan açı ile birlikte kaydedin. Programlanmış herhangi bir overbend'i ayrı ayrı kaydedin ki iki değer doğru şekilde yorumlanabilsin.
- Parçanın tamamını montaj pozisyonunda kontrol edin.Gerçek kıvrımları ve delikleriyle üretim amaçlı bir parça ekleyin. Çizim datumlarını kullanarak bacak uzunluklarını, delik pozisyonlarını, temas yüzeyi hizalamasını ve varsa burulmayı kontrol edin. Parçayı kontrol armatürüne zorlamadan yerleştirin. Tedarikçinin yüzey durumunu ve çatlak ya da bozulmayı nasıl belgeleyeceği konusunda anlaşın.
- Kabul sürecinde hemfikirim.Takım veya ekipmanı onaylamadan önce, numune miktarlarını, ölçüm yöntemlerini, çizim toleranslarını ve geçerli çevrim süresi hedefini belirleyin. Bunları fabrika kabul testinde (FAT) doğrulamayı planlıyorsanız, kritik kenar bükülmesini ve en zorlu bitmiş parçayı test planına dahil edin.
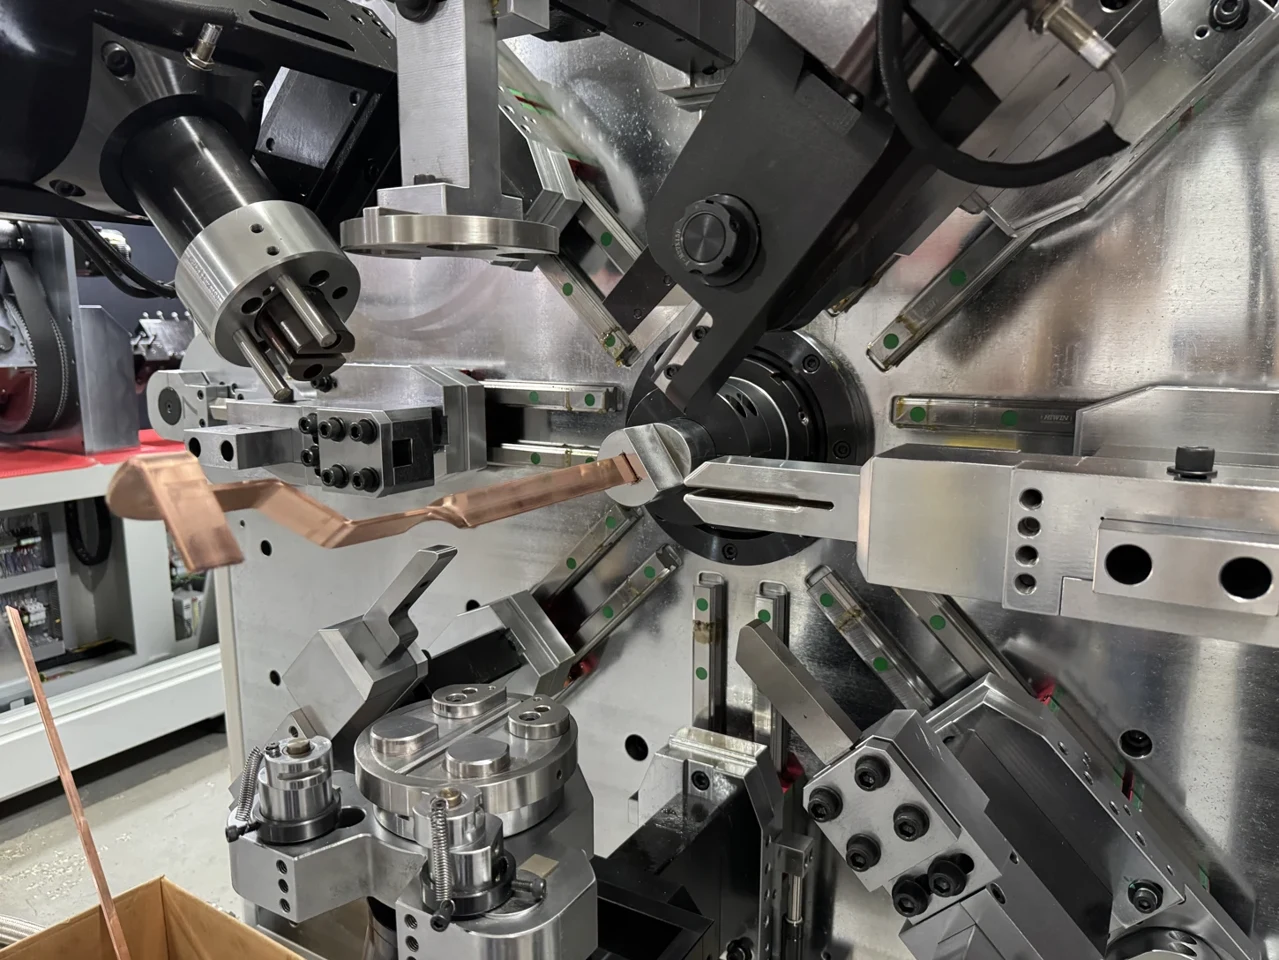
Kenar yönlü örnek belirtilen yarıçapta arızalanırsa, takımı gözden geçirin ve montajın daha büyük bir iç yarıçapı kabul edip edemeyeceğini sorun. Tasarım sahibinin çizimdeki herhangi bir değişikliği onaylamasını sağlayın, ardından revize edilmiş gereksinimlere karşı denemeyi tekrarlayın.
Aynı zamanda eğri izni kontrol edin.Bükülme payı, boş parça geliştirilirken eğri kısma atanan uzunluktur. Her bükülme yönü için ölçülü denemelerle kesim uzunluğu ve delikli deliklerin bitmiş çizimle eşleşmesi için doğrulayın. Sonra tüm parçada geliştirilen uzunluk ve delik pozisyonlarını doğrulayın. BakınızAutodesk'in ölçülen bükülme tabloları açıklaması.
Çizimi kullanarak bir BELAN makinesini kısa listeye alın
BELAN, parça çizimi, malzeme, kesit, toleranslar ve planlanan çıktı ile başlar. Örneğin, BL-TP-50-7E bakır busbar serisini listeler15–45 mm genişliğinde ve 1,0–7,0 mm kalınlığında. 30 × 5 mm örnek bu aralıkta yer alıyor, bu yüzden makine inceleme için kısa listeye alınabilir. Mühendislik hâlâ istenen yarıçapı, eğilme yönü, takım ve bitmiş parça geometrisini kontrol etmeli.BL-TP-50-7E teknik özellikleri.
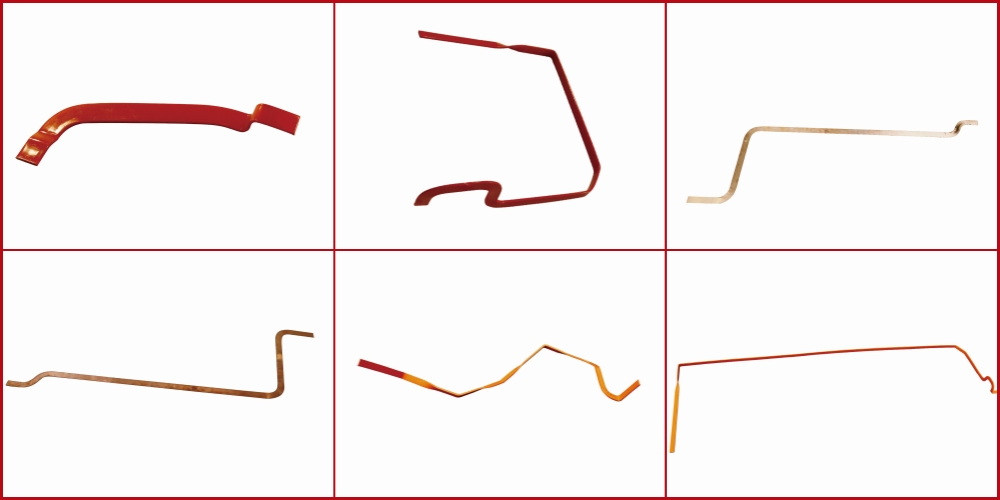
Teklif veya örnek incelemesi için BALAN'a çizim revizyonu, bakır derecesi ve temperi, kesit, bükülme yönleri, bitmiş yarıçap ve açı toleransları ile beklenen üretim hacmi gönderilir. Fikstür uyumu kabul kararı verirse, bir armatür çizimi veya anahtar montaj datumları ekleyin. Ekipman ve takımları tamamlamadan önce en zor şekillendirilen kısımda deneme talep edin.BELAN busbar bükme makineleri ve teklif sorguları.


