


Dört kusur, herhangi bir cihazda en fazla hurda ile sonuçlanırBusbar bükme makinesi: açı kayması, kaplama çatlakları, iç çıkıntı ve yüzey çizikleri. Her birinin farklı bir kök nedeni vardır ve yarısı çubuk virajdan önce başlar. Bu, mühendislerimizin müşteri katlarında kullandığı tanı listesidir — önce kısa cevaplar, sonra bunları doğrulayan kontroller.
Kusurların yarısı bükülmeden önce başlar
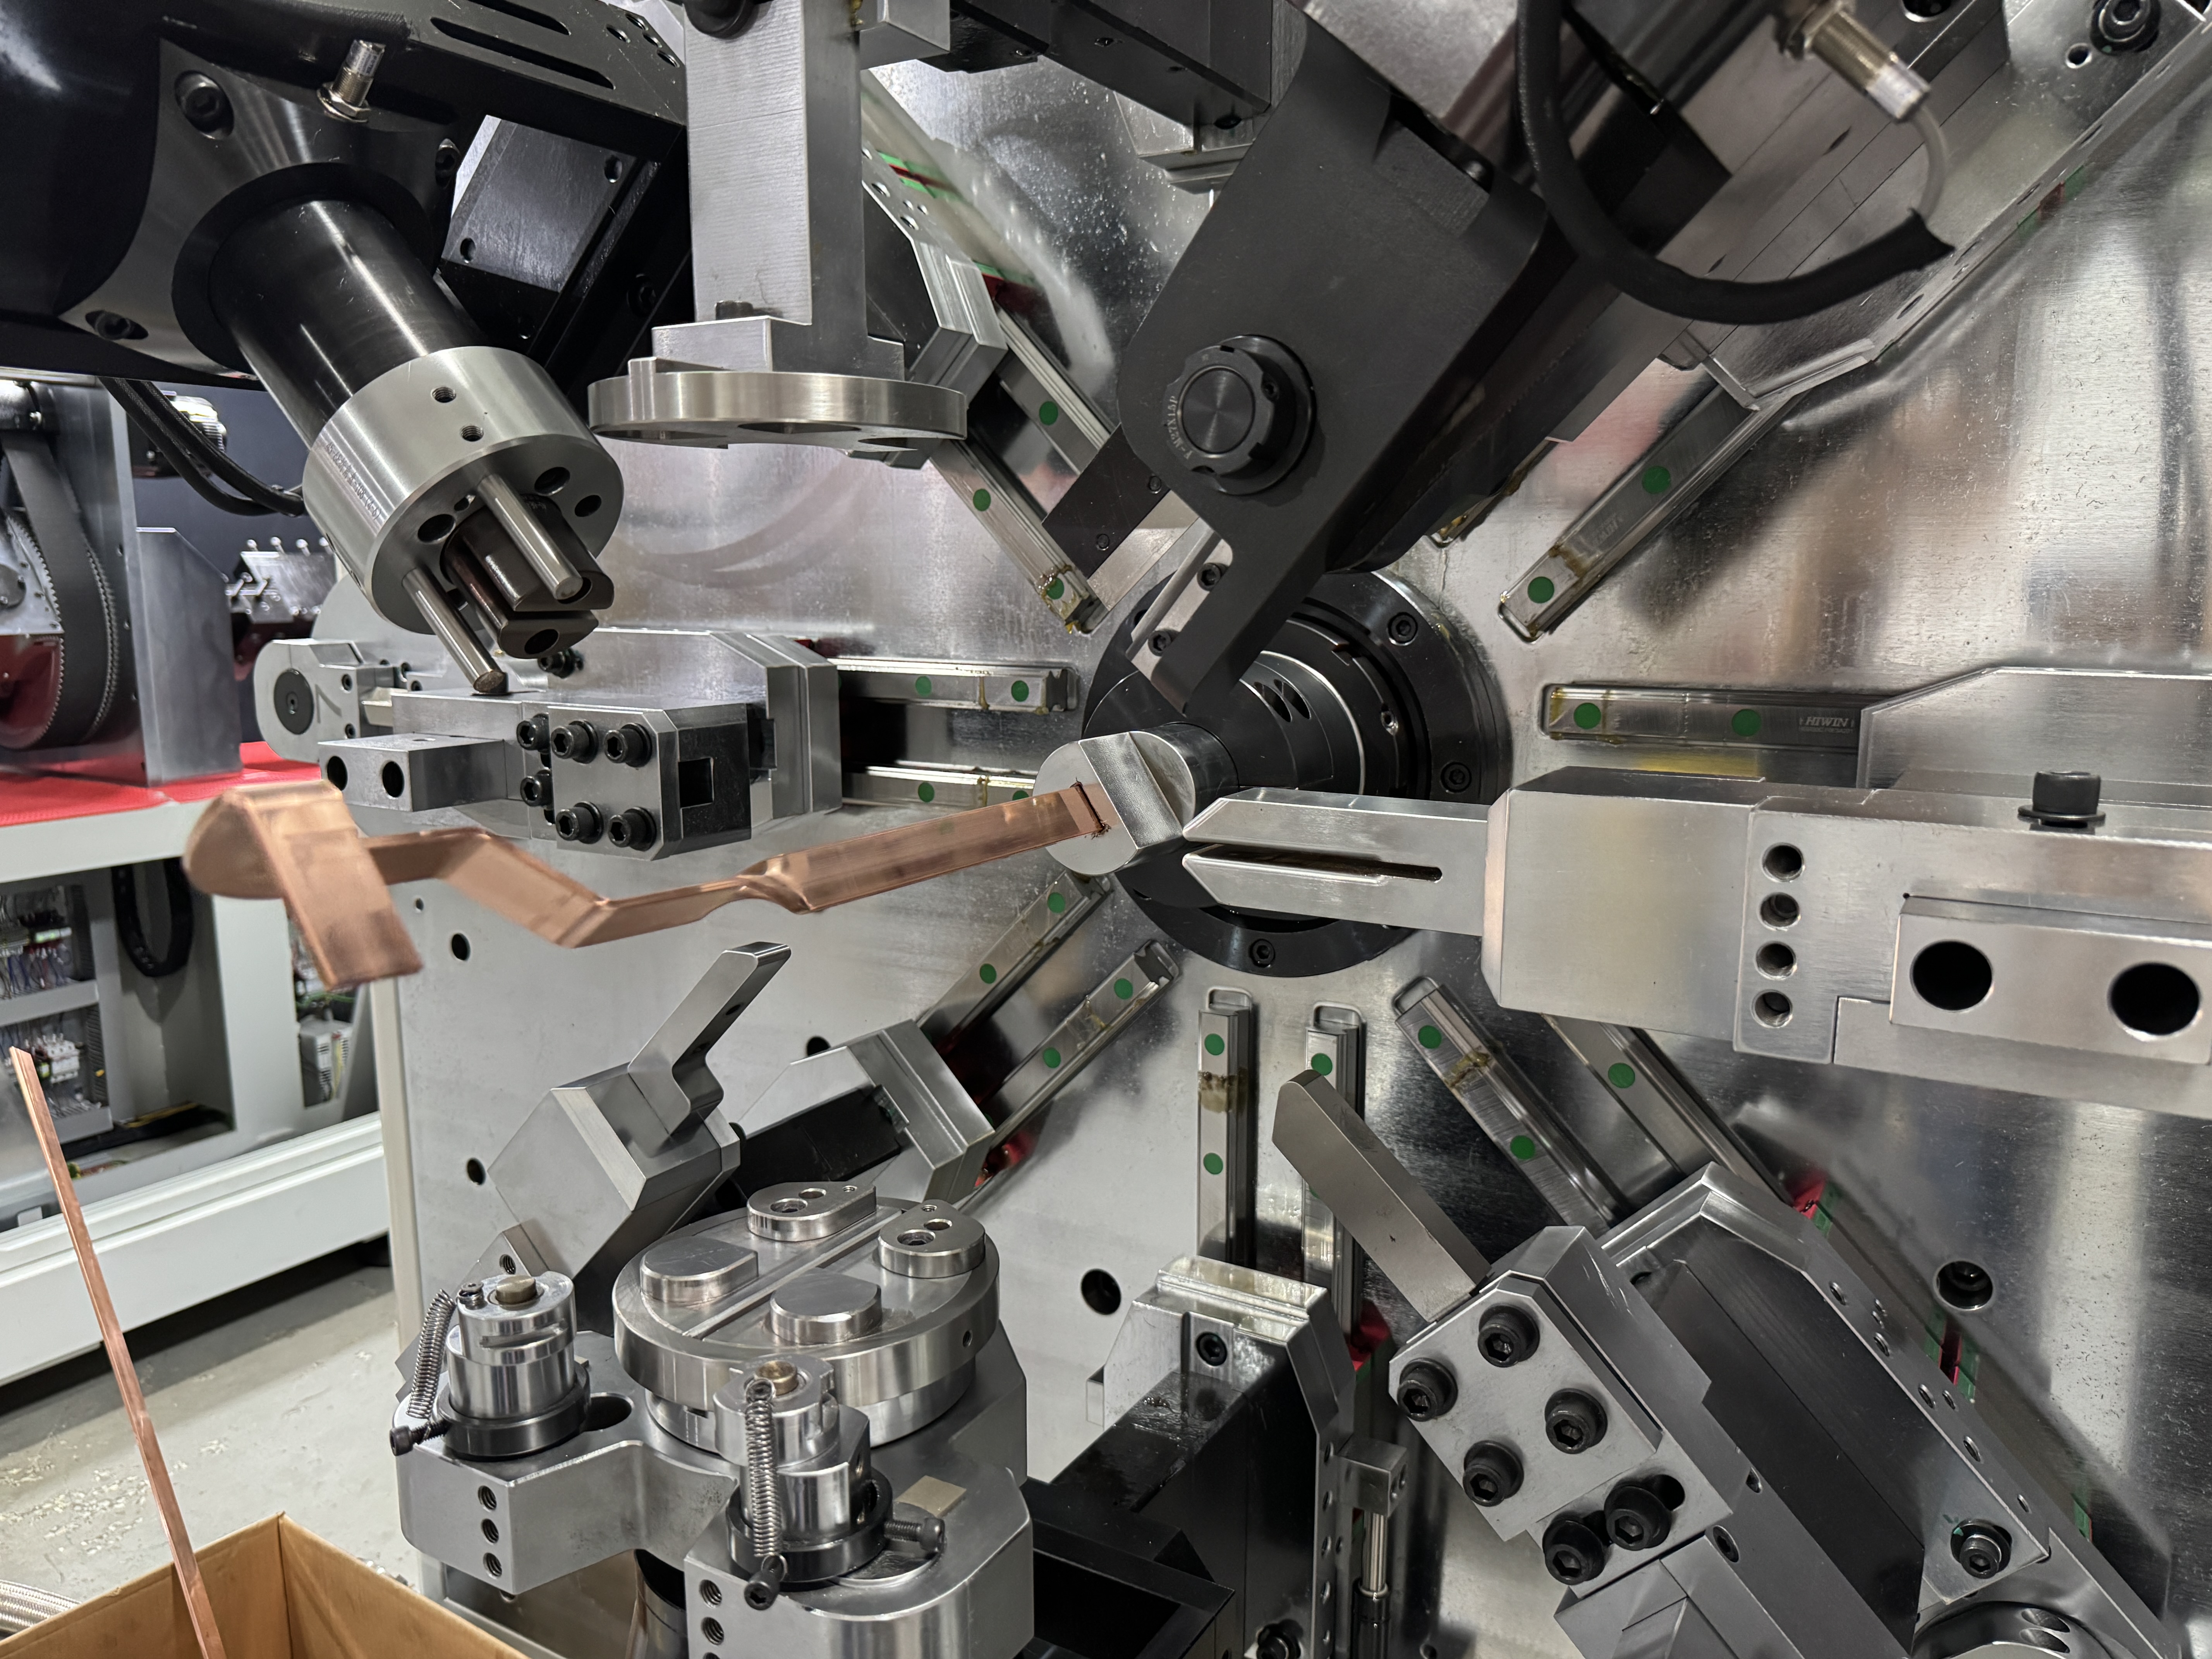
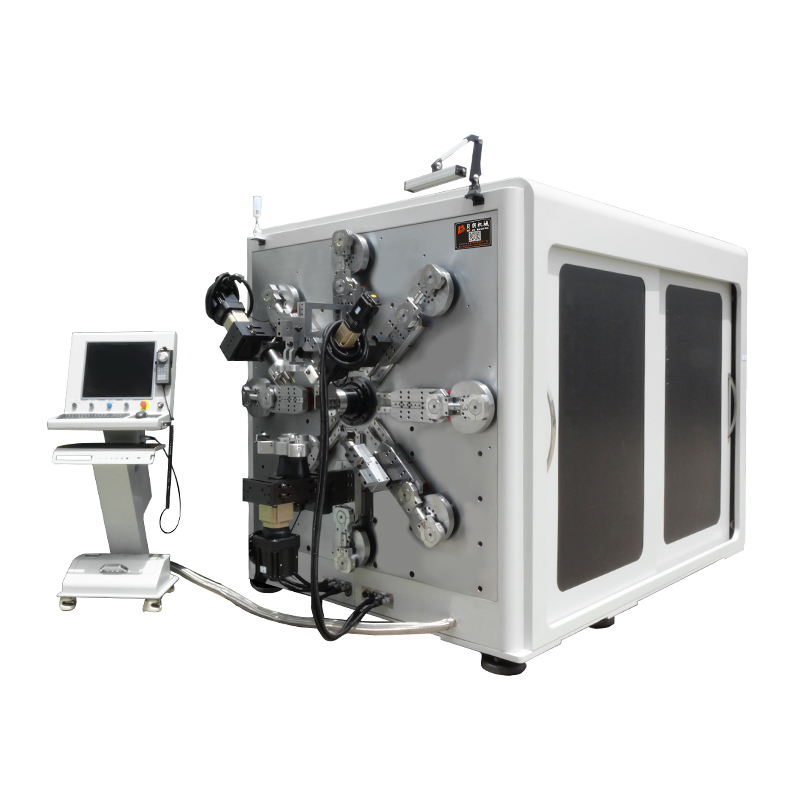
Detaylardan önce faydalı bir kural: bir çubuk makineye beslendiği anda, yüzeyi ya korunmuş ya da zaten hasar görmüş olur. İzli besleme, çubuğu geniş bir temas alanına sarar. Tekerlekler noktalarda bastırır. Kılepçe besleyiciler tutuyor ve serbest bırakıyor. Bu üç tasarım farklı şekillerde başarısız oluyor ve arıza daha sonra bükülme problemi gibi görünen bir kusur olarak ortaya çıkıyor. Bu yüzden, herBusbar bükme makinesiinşa ediyoruz, besleme hattı da bükülme başlığı kadar özenle tasarlanmış — aşağıdaki TP-DL-45-6E tam yerleşimin iyi bir örneğidir.
Kusur 1: Virajdan Sonra Açı Kayması
Kısa cevap:Bakır basınç düştüğünde elastik olarak geri gelir, bu yüzden programlanmış 90° 91–92° olarak iner. Aşırı bükülme ile telafi edin ve değeri temper, kalınlık ve bükülme yönü ile karşılaştırın.
Yumuşak veya tavlanmış bar en az toparlanır; Sert çekilmiş çubuk en çok geri kazanır ve fabrika arsaları arasında değişir. Kalınlık önemlidir çünkü daha derin bir deformasyon bölgesi daha az öngörülebilir şekilde toparlanır. Yön de önemli — düz virajlar dikey virajlardan daha sıkı tutunur, bu yüzden yayımlanan doğruluk hedefleri farklıdır (±0.1° düz, ±0.2° diken).
Kontrol edildi:Bir test parçasını nominal olarak bük, farkı ölç, telafi olarak gir, ikinci parçayı doğrula. Dört viraj, kırk değil. Kayma vardiyanın ortasında geri dönerse, program değil, sadece bar sıcaklığı veya çok şey değişir.
Kusur 2: Dış Yarıçapta Kaplama Çatlakları
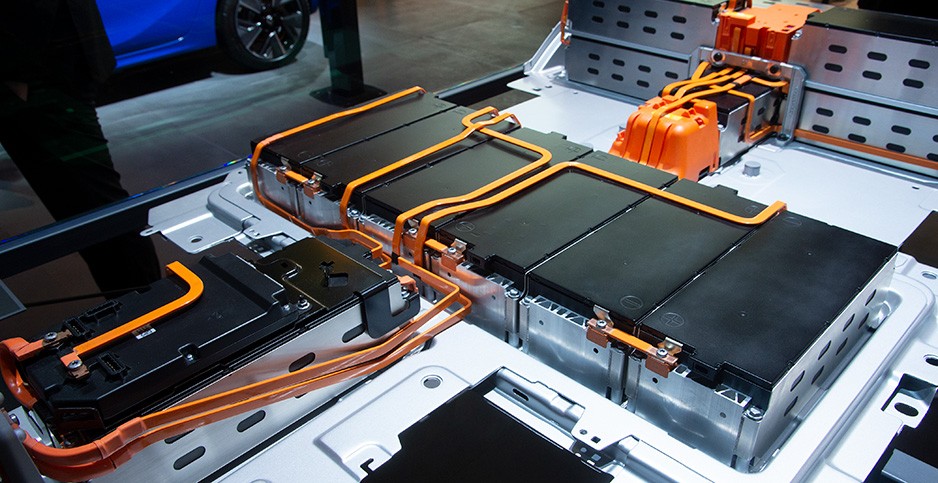
Kısa cevap:dış kaplama, PVC, PA12 veya mika bantın takip edebileceği kadar uzadılmıştır. Ya yarıçapı çok sıkı ya da kaplama bükülmeye soğuk ve önceden hasar vermiş olarak geldi.
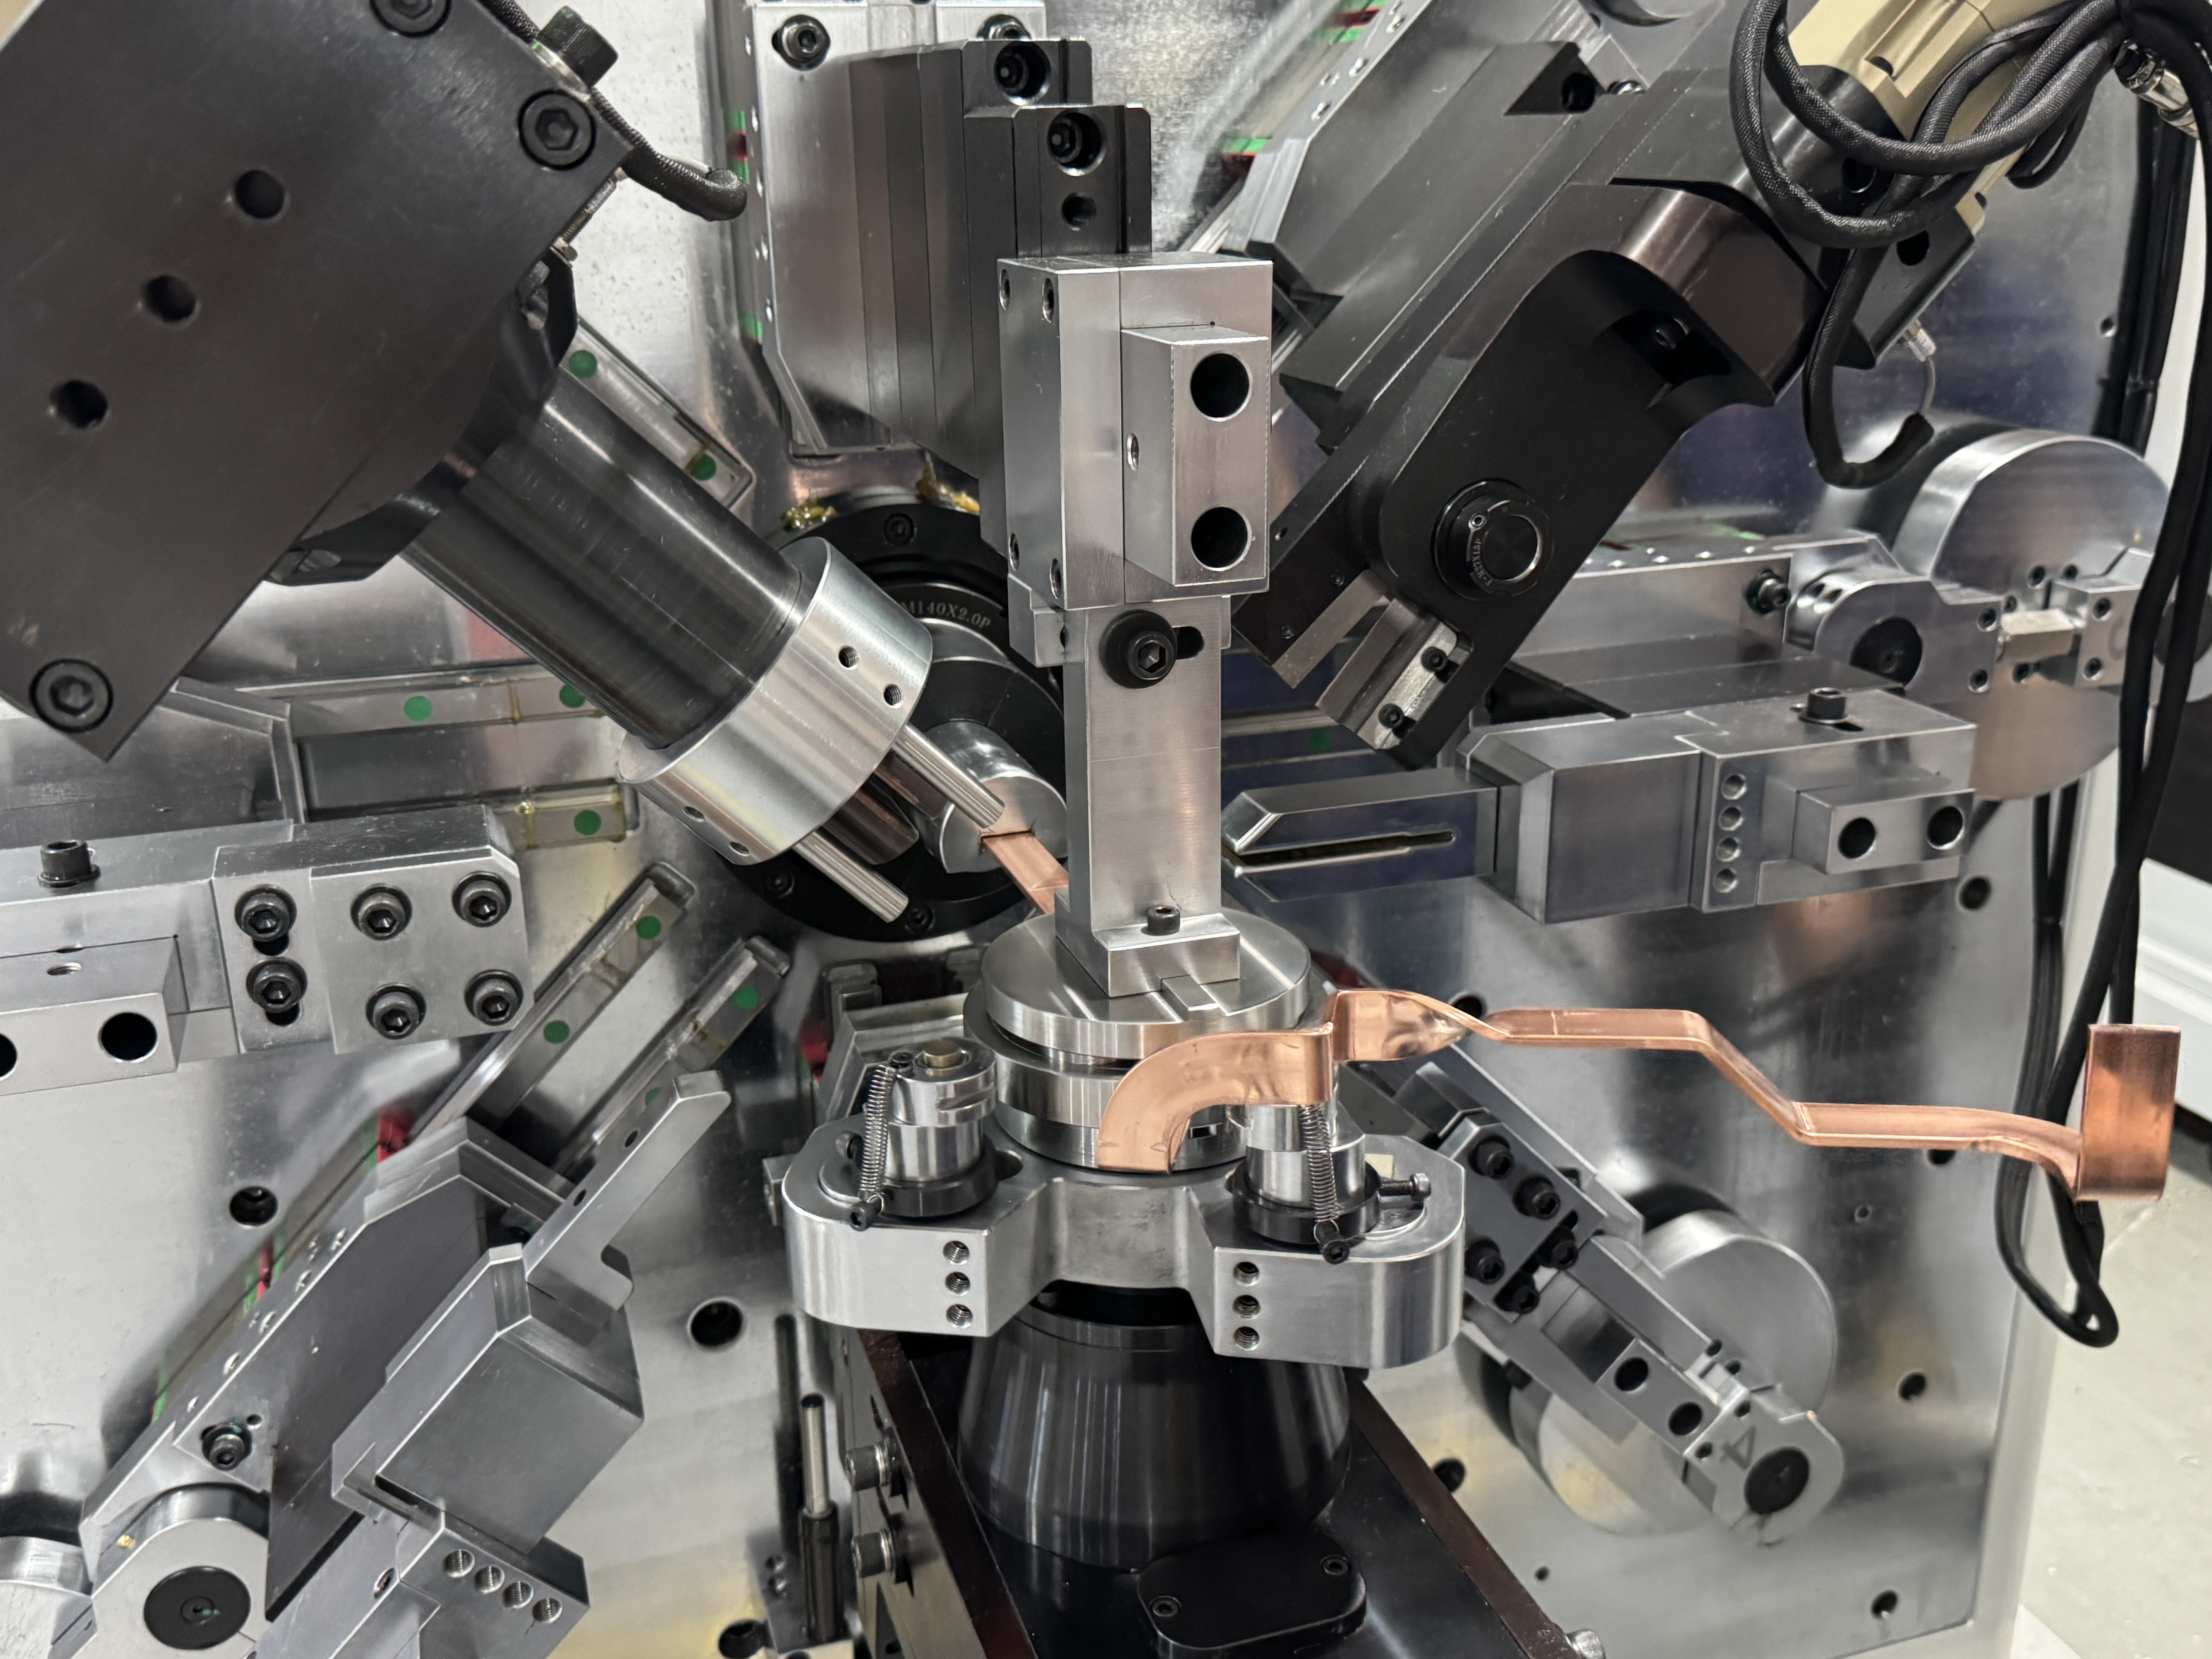
İki düzeltme, sırayla uygulandı. İlk olarak, geometri: düz virajlar için iç yarıçapı bar genişliğinin bir katında, dikey virajlar için bar kalınlığının bir katında tutun. İkinci olarak, sıcaklık: çıkışta yüksek frekanslı ön ısıtma ünitesi, barı şekillendirilmeden hemen önce ısıtır, bu da kaplamayı yarılmak yerine esnemek için yeterince elastik hale getirir.
Kontrol edildi:Çatlaklar sadece sabah başladığında veya soğuk günlerde ortaya çıkarsa, bu ön ısıtmadır. Eğer sadece bir çizimde görünürlerse, yarıçaptır. Besleme yolunu paralel çizgiler olarak takip ederlerse, bu besleme kusuru değildir.
Kusur 3: İç Yüzeyde Şişkinlik
Kısa cevap:yer değiştirilmiş bakır kaplamayı iç yarıçapta dışa doğru iter. Yarıçap, ön ısıtma ve — çizimin sıkı bir bükülme gerektirdiği yerde — şim ve fırın yeniden işleme adımı ile kontrol edin.
PVC-mika çubuğun üretim standartları, düz virajlarda tek tarafta 1,6 mm ve dikey virajlarda 1,5 mm ölçümde, endüstride genellikle her iki tarafta 4 mm olarak belirtilen bir toleransın üzerinedir. Bir yumru hala belirdiğinde, sırası şöyledir: çıkıntının üzerine paslanmaz şim, basınç için pense kilitlenir, tünel fırını 100–130 °C'de bir ila iki dakika boyunca kullanır, ardından fan soğutma. Sırayı tersine çevirmek — soğuk sıkıştırmak ya da şim olmadan ısıtmak — bir şişkinliği soyulmuş bir yamaya bırakır.
Kontrol edildi:Çıkıntıya başparmakla bas. Yumuşak, yaylık bir yumru kaldırıcı kaplanır ve ısıyla toparlanır. Beyazlaştırıcı sert bir yumru, yarıçapın zaten malzeme için çok dar olduğu anlamına gelir.
Kusur 4: Çizikler ve Tekerlek İzleri
Kısa cevap:Temas basıncı, bükülme kuvveti değil. Nokta yüklemeli silindirler, keskin kılavuz kenarları ve aşınmış raylar, herhangi bir bus bar bükme makinesinde besleme yönüyle paralel izler bırakır.
Kontrol edildi:Çizik perdesini besleme artışına karşı ölçün. Besleme aşamasında tam aralıklı işaretler besleyiciden gelir; düzensiz çizikler kılavuzlardan veya run-out masasından gelir. Kaplamalı çubukta, tek bir teker düz bir vites üzerinde tüm kenarı soyabilir.
Hızlı Tanı Tablosu
Atölyemizden çıkan her busbar bükme makinesinin koruma kapısının içine bantlanmış bir masanın bir versiyonunu tutuyoruz:
| Semptom | Muhtemel neden | İlk kontrol |
|---|---|---|
| Açı kaymaları 1–2° | Springback, yanlış tazminat | Temper ve kalınlık değişimi |
| Dış yarıçaptaki çatlaklar | Yarıçapı çok dar / soğuk kaplama | Çizim yarıçapı, ön ısıtma ayarı |
| Spesifikasyonun üzerinde iç çıkıntı | Yarıçap, yapışma, soğuk çubuk | Yarıçaplı kural, fırın kaydı |
| Paralel çizikler | Besleyici temas | Ray basıncı, tekerlek aşınması |
| Sadece bar uçlarında işaretler | Kılavuz giriş / çıkış kenarları | Kılavuz hizalama |
Bu Sizin Hattınız İçin Ne Anlama Geliyor
Bu dört kusurun hiçbiri yeni bir makine gerektirmez. Bunlardan üçü ayar ve malzeme koşullarına göre belirlenir; Sadece biri — kronik kaplama hasarı — genellikle besleme tasarımına işaret eder. ABusbar bükme makinesiKendi reddetme nedenlerini kategoriye göre takip eden, bir hafta içinde nedenini bulacaktır. Sadece hurda sayan bir cihaz aylarca yanlış parametreyi ayarlamaya devam eder.
Eğer reddedilen kutunuzda baskın bir kategori varsa, BELAN'a kusurun, çizimin ve malzeme partisinin fotoğrafını gönderin. Aynı kısmı busbar bükme makinemizde çalıştıracağız, sonucu ölçeceğiz ve videoyu düzelten parametrelerle birlikte göndereceğiz.
BELAN Machinery, otomotiv tel şekillendirme çözümleri konusunda uzman sağlayıcınız. Ölçülen parça ve işlem ayarlarını geri göndererek ücretsiz deneme bükülmesi için kusur fotoğraflarınızı ve bar spesifikasyonunuzu paylaşın.
Şu anda inatçı bir kusurun peşinden mi koşuyoruz?
Bize reddedilen, çizim ve bar partisinin fotoğrafını gönder. Bunu eşleştirme makinesinde yeniden üreteceğiz, sabiti filme alacağız ve parametreleri geri göndereceğiz — ücretsiz, zorunluluk yok.

