


Giriş
CNC tel bükme makinesi programlanmış açıyı tam olarak takip etse bile, tel serbest bırakıldığında bitmiş parça hedefin birkaç derece dışında ölçebilir. Koltuk çerçevesi teli, köpük tel, bağlantı bileşenleri veya diğer yüksek hacimli tel parçaları kullanan üreticiler için bu, boyutsal sapma, yeniden işleme ve partiden partiye tutarsızlık gibi kalıcı bir kaynaktır.
Sebep geri yay geri sıçramadır: bükülme kuvveti kaldırıldıktan sonra telde oluşan elastik toparlanma. Springback, operatör hatası değil, maddi bir davranıştır ve işlenebilir — ancak ölçülebilir, telafi edilebilir ve tutarlı şekilde kontrol edilebilir. Bu rehber, nerede yerleri açıklarCNC tel bükülminde springbackHangi faktörlerin onu etkilediği ve modern dönemde doğruluğu bükme ve tutarlılık oluşturmaya devam eden pratik yöntemlerden kaynaklanıyor.CNC tel bükme makineleri.
CNC tel bükmede yay geri dönüşü nedir?
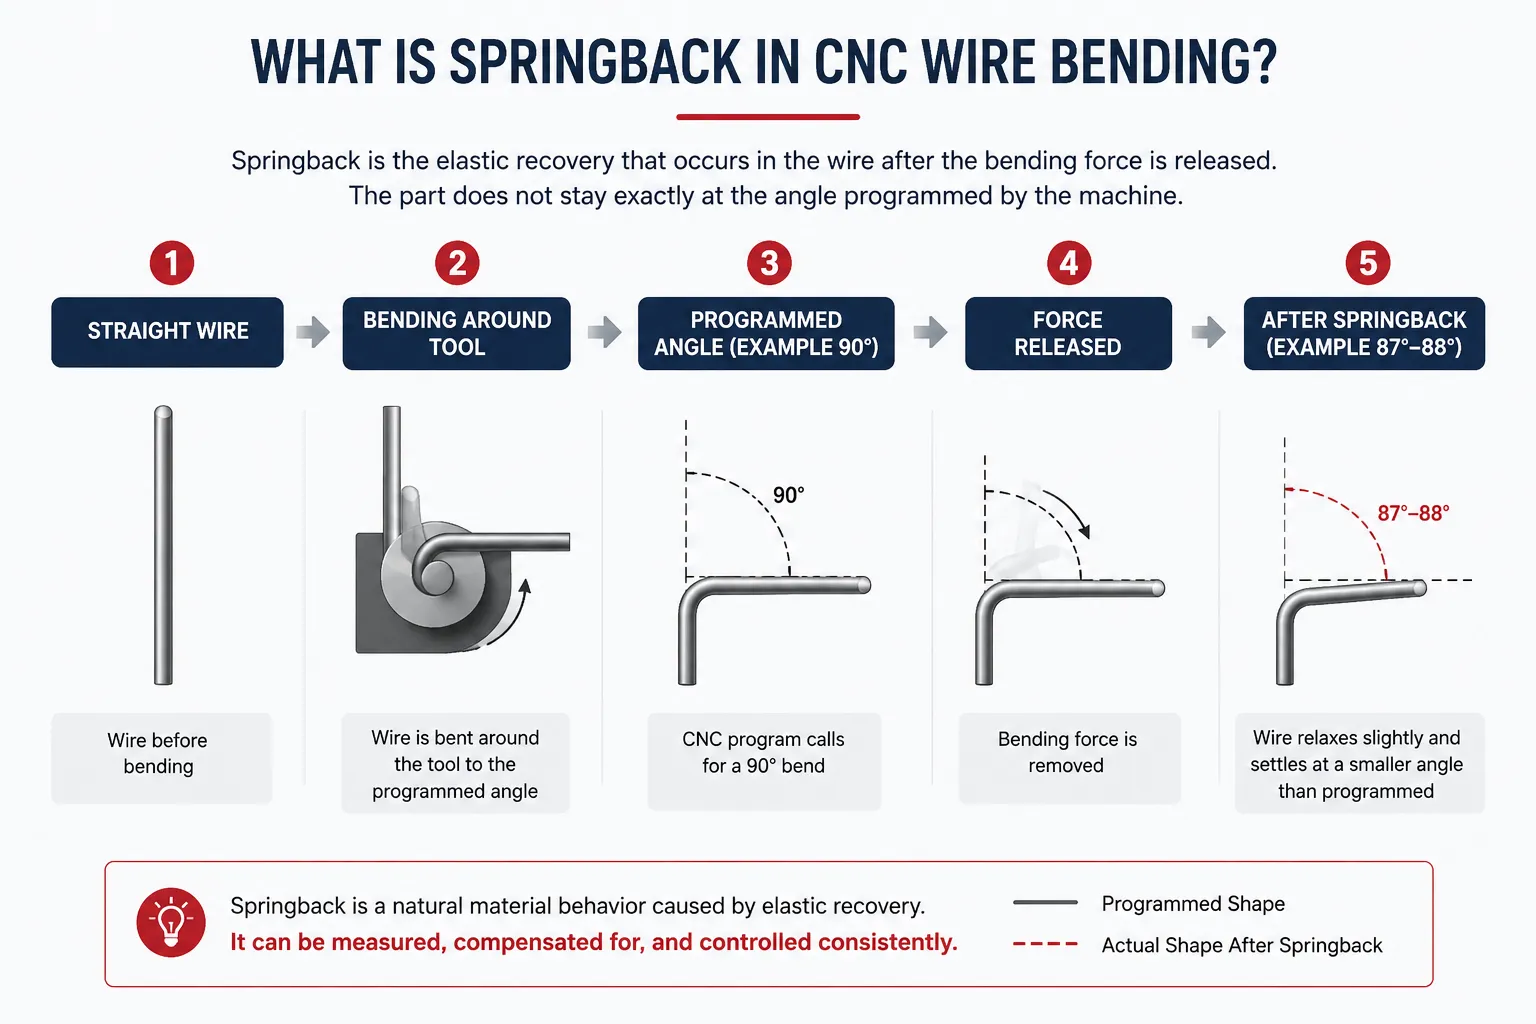
Düz bir tel bir aletin etrafında büküldüğünde, bükülmenin dışı gerilirken içi sıkıştırılır. Bu deformasyonun bir kısmı plastiktir (kalıcı), bir kısmı ise elastiktir. Plastik kısım telə yeni şeklini verir; Elastik kısım, bükülme kuvveti serbest bırakıldığında geri kazanılan depolanmış enerjidir, bu yüzden bükülme biraz gevşeer.
Pratikte, 90 dereceye programlanmış bir tel geri yaylayıp 87 veya 88 dereceye yerleşebilir ve oluşan yarıçap, alet yarıçapından biraz daha büyük açılabilir. Parça eğilmiş — sadece programın istediği geometriye tam olarak uygun değil.
Geri kazanma miktarı malzemeden malzemeye değişir: sert çekilmiş çelik tel genellikle aynı çaptaki yumuşak tavlanmış telden daha fazlasını geri kazanır ve yay teli, paslanmaz çelik ve düşük karbonlu çelik, aynı bükülme koşullarında farklı davranabilir. Bunu anlamak, onu kontrol etmenin başlangıç noktasıdır.
Tel bükülürken neden yay geri dönüşü gerçekleşir?
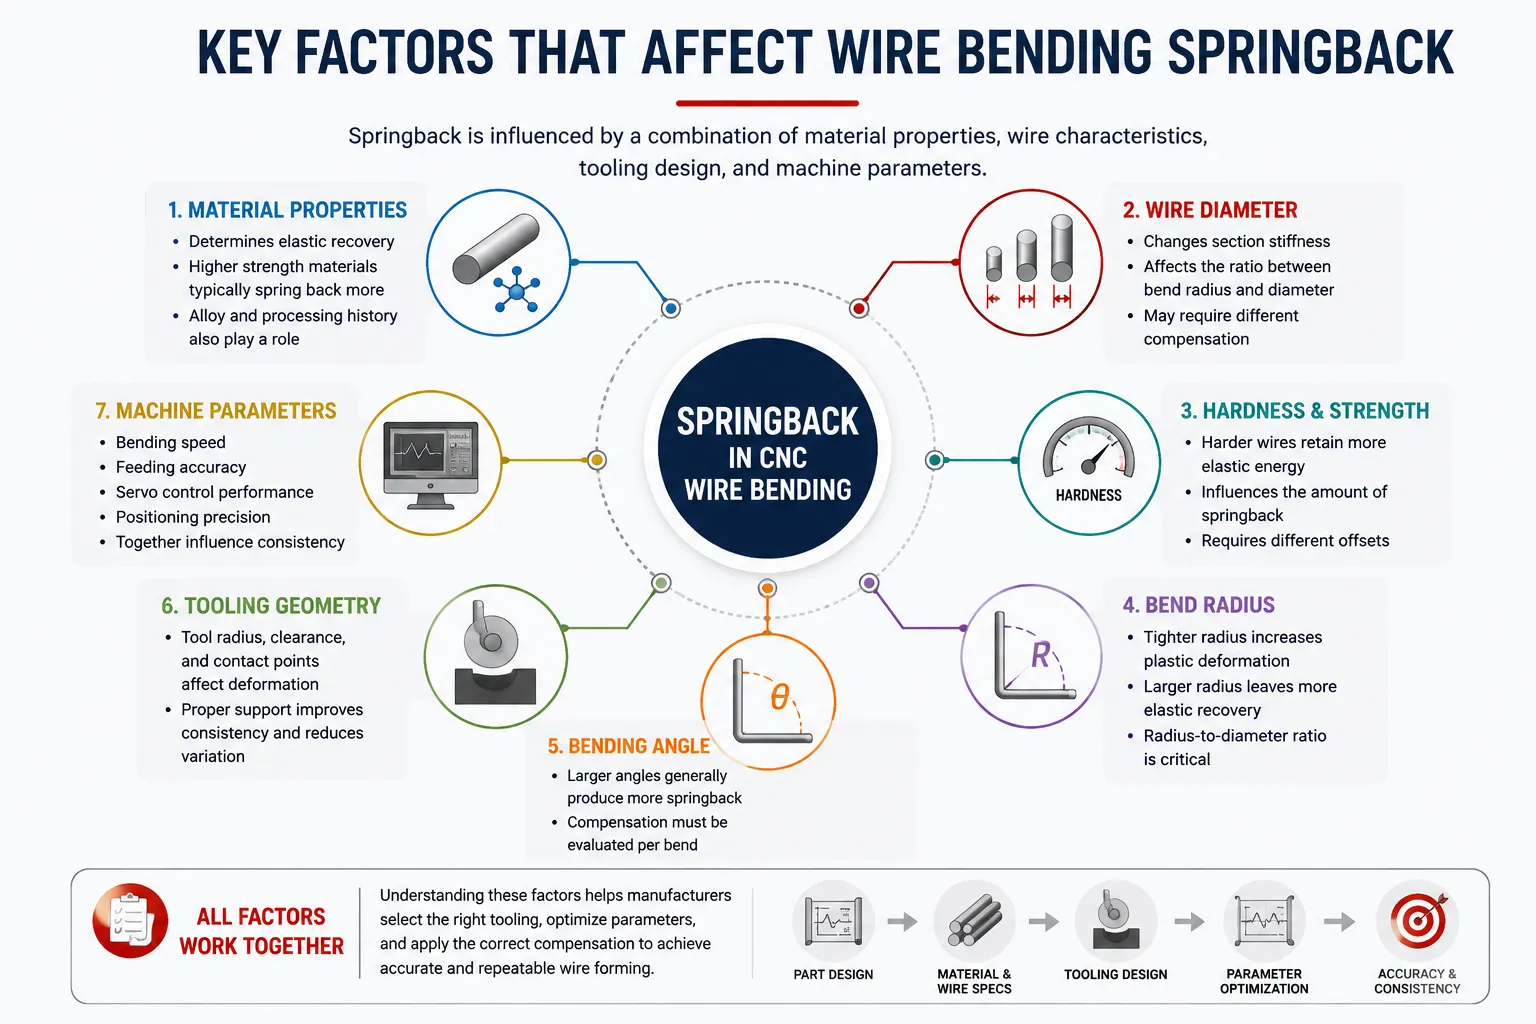
Springback, deformasyonun elastik kısmına dayanır, ancak o kısmın boyutu malzeme ve süreç faktörlerinin birleşimine bağlıdır:
Malzeme özellikleri ve sertlik.Daha sert ve yüksek dayanıklılık malzemeleri genellikle şekillendirme sırasında daha fazla elastik enerji tutar; bu da yük kaldırıldığında daha fazla geri kazanıma yol açabilir. Tam miktar alaşım, temper ve işlem geçmişine bağlıdır, bu yüzden görsel olarak aynı iki tel aynı şekilde bükülmeyebilir.
Çekme ve akma dayanımı.Sertliğe göre akma dayanımı daha yüksek olan malzemeler genellikle daha fazla geri yaylama gösterir, çünkü deformasyonun daha büyük bir kısmı elastik kalır. Bu nedenle, aynı parça geometrisi tel seviyesi değiştiğinde farklı bir dengeleme gerektirebilir.
Tel çapı.Çap, tel kesitinin sertliğini değiştirir ve özellikle bükülme yarıçapı ile çapı arasındaki oran, bükülmeye ne kadar elastik geri kazanma sağlanacağını belirler — bu sadece çizim boyutu değil, bir süreç değişkenidir.
Eğilme yarıçapı ve bükülme açısı.Dar bir yarıçap, genellikle bölümün daha büyük kısmını plastik deformasyona iterken, daha büyük yarıçaplar ve açılar orantılı olarak daha esnek bir geri dönüş sağlayabilir. Bu nedenle telafi sadece malzemeden alınmamış olarak bükülme bükülme olarak değerlendirilmelidir.
Takım geometrisi ve şekillendirme yöntemi.Telin şekillendirilirken nasıl desteklendiği, kısıtlandığı ve sarıldığı, onun ne kadar öngörülebilir şekilde deformasyon yapacağını etkiler. Farklı şekillendirme yöntemleri ve alet düzenleri, aynı parçada farklı geri kazanma davranışları üretebilir.
Bükülme hızı ve makine parametreleri.Şekillendirme hızı, besleme hassasiyeti ve konumlandırma davranışı, telin amaçlanan geometriye ne kadar tutarlı şekilde ulaştığını etkileyebilir. Etkileri genellikle maddi faktörlerden daha küçüktür, ancak yine de hassas çalışmada değişkenliğe katkıda bulunur.
Tel bükme yay geri dönüşünü etkileyen temel faktörler
Aşağıdaki tablo, ana faktörleri ve bunların her birinin üretim katında ne anlama geldiğini özetliyor:
| Faktör | Springback'i Nasıl Etkiler? | Üretim Değerlendirmesi |
|---|---|---|
| Materyal | Bükülmenin elastik geri kazanma özelliğini belirler | Tel kalitesi ve temperi partiler arasında tutarlı tutun |
| Tel Çapı | Bölüm sertliği ve deformasyon şiddetini değiştirir | Çapı değiştiğinde tazminatı yeniden doğrulayın |
| Sertlik | Daha sert teller genellikle daha elastik geri kazanımı sağlar | Malzeme sertifikaları talep edin ve her yeni partiyi test edin |
| Bend Radiusu | Radyus-çap oranı, göreceli geri kazanımı etkiler | Şekillendirilebilirlik, alet ve yorgunluk gereksinimlerini dengelemek |
| Eğilme Açısı | Kompensasyon, oluşturulan açıya göre ölçeklenir | Parça başına değil, her viriye göre offsetler oluşturun |
| Takım Tasarımı | Telin şekillendirilirken nasıl kısıtlandığını etkiler | Aşınma açısından kontrol et; Değişikliklerden sonra yeniden kalibre |
| CNC Parametreleri | Kontrol açısı, besleme ve hareket tutarlılığı | Yeniden kullanım için kanıtlanmış parametre setlerini belgeleyin |
Yay Geri Dönüşü Tel Oluşturma Hassasiyetini Nasıl Etkiler
Yönetilmezse, springback birkaç şekilde ortaya çıkar: bükülme açıları tolerans dışına düşer, genel boyutlar kayması ve parçaların jiglere, kaynak armaturalarına veya birleştirme bileşenlerine uyması gerektiğinde montaj sorunları ortaya çıkar. Redaksiyon oranları artıyor ve operatörler, şekillendirme sürecinin ele alınması gereken manuel düzeltme için zaman harcıyor.
Hacimli üretimdeki daha büyük zorluk, tolerans dışı bir parça değil — parçadan parçaya varyasyondur. Malzeme partileri değiştiğinde, alet aşınmaları veya parametreler veri yerine hisse göre ayarlandığında, tel bükülme hassasiyeti kaymadan shift arasında kararsız hale gelir. B2B tel ürünlerinde, tutarlılık — tekrarlanabilirlik — kabul edilebilir bir tedarikçiyi zor olandan ayıran şeydir.
CNC Tel Bükülmesinde Yay Geri Dönüşü Nasıl Kontrol Edilir
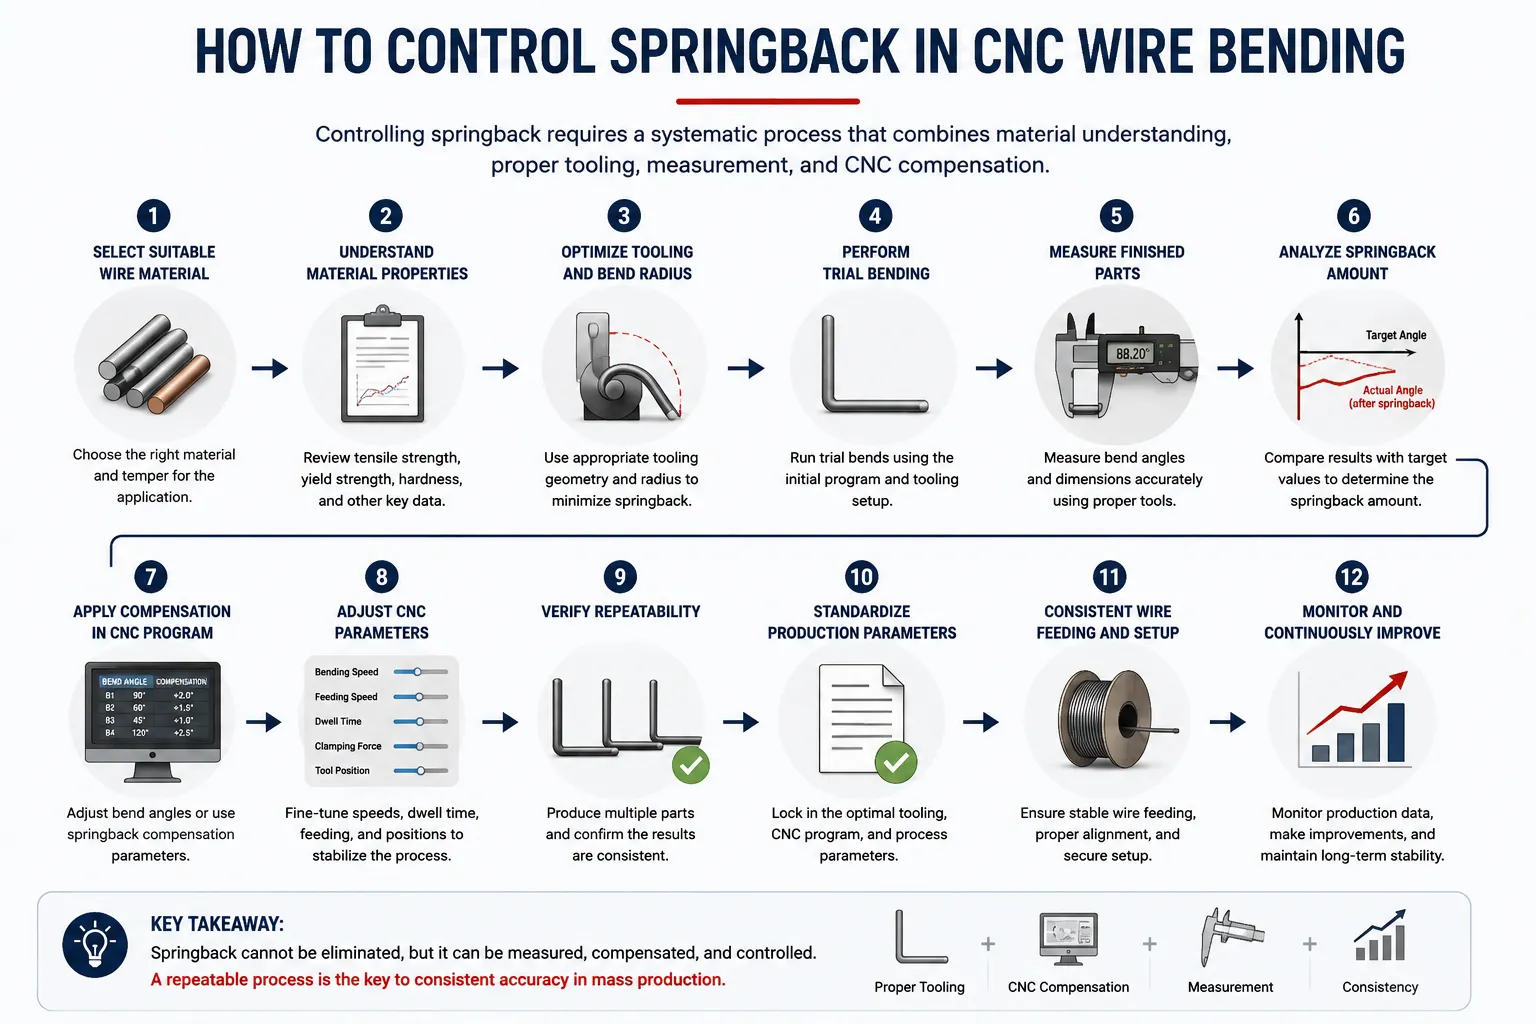
Yay geri kontrolü bir iş akışıdır, tek bir ayar değil. Aşağıdaki yöntemlerin her biri problemin farklı bir kısmını ele alır ve birlikte tekrarlanabilir bir süreç oluştururlar:
1. Uygun tel malzemesi seçin.Tutarlı geri yay geri dönüşü tutarlı malzemeyle başlar. Derece, temper ve yüzey durumunu net bir şekilde belirtin ve tek üretim serisinde partileri karıştırmaktan kaçının.
2. Programlamadan önce malzeme özelliklerini anlayın.Kullanılan telin sertlik ve çekme verisini edinin. Bir referans materyalden gelen tazminat farklı bir partiye aktarılmayabilir, bu nedenle her yeni materyali yeni bir başlangıç noktası olarak ele alın.
3. Eğilme yarıçapını optimize edin.Radyus, deformasyonun ne kadar esnek kalacağını etkiler. Tasarım, şekillendirilebilirlik, araç ömrü ve işlevsel gereksinimleri dengelemeyi sağlar; varsayılan olarak en büyük yarıçapa tercih edilmiyor.
4. Araç geometrisini optimize edin.Kalıplama sırasında telin nasıl desteklendiğini ve kısıtlandığını takım olarak belirler. İyi eşleşen araçlar deformasyonu daha öngörülebilir hale getirir, bu da geri yay geri dengesini daha stabil hale getirir.
5. Uygun olduğunda aşırı bükme kullanın.Bir bükülme güvenilir şekilde iki derece geri sıçrıyorsa, hedefin biraz ötesine eğilmek parçanın çizim boyutuna geri dönmesini sağlar — bu sadece kurtarma tutarlı olduğunda geçerlidir.
6. Geri yay geri tazminat parametrelerini belirleyin.Her viciv için varsayımlar yerine ölçülen sonuçlara dayalı belgelenmiş bir ofset oluşturun. Bu değerleri parça numarasına ait süreç verileri olarak ele alın.
7. CNC bükme parametrelerini ayarlayın.Eğilme açısı, besleme ve hareket parametreleri malzemenin geri kazanma davranışıyla etkileşime girer; Onları gerçek kabloya ayarlamak ve sonucu kaydetmek, deneme yanılma sürecini tanımlı bir sürece dönüştürür.
8. Deneme bükme yapın.İlk makale deneme bükülmeleri, üretim teliyle yapılan deneme bükülmeleri, malzemenin tam bir parti yapılmadan önce nasıl davrandığını ortaya koyuyor — bu malzeme, takım veya geometri değiştiğinde çok önemlidir.
9. Bitmiş parçaları ölç.Açıları ve boyutları uygun ölçüm yöntemleriyle doğrulayın — açı göstergeleri, armaturlar veya toleransa bağlı olarak görüş ölçümü. Ölçüm, tahmin edilen ve gerçek geri yay geri dönüşü arasındaki döngüyü kapatır.
10. Üretim parametrelerini kaydetmek ve standartlaştırmak.Bir parametre kümesi uyumlu parçalar ürettiğinde, onu kilitleyin. Belgelenmiş parametreler, sonuçları operatörler ve vardiyalar arasında tekrarlanabilir hale getirir ve tekrar emirlerde geçişi kısaltır.
11. Tel beslemeyi tutarlı şekilde sürdürün.Besleme varyasyonu, her virajın başladığı yerden kayıyor, açılar doğru olsa bile etkili geometriyi değiştiriyor. Tutarlı besleme, genel tel oluşum hassasiyetini korur.
12. Gerektiğinde çok eksenli koordinasyon kullanın.Karmaşık 3D tel parçaları birden fazla düzlemde bükülür ve her düzlem kendi iyileşme davranışını taşıyabilir. Günümüzde koordineli çok eksenli hareket3D tel bükme makineleriher kıvrımı tek başına ele almak yerine tüm oluşum dizisini tutarlı tutar.
CNC Teknolojisi Yay Geri Dönüşünü Nasıl Telafi Etmeye Yardımcı Olur
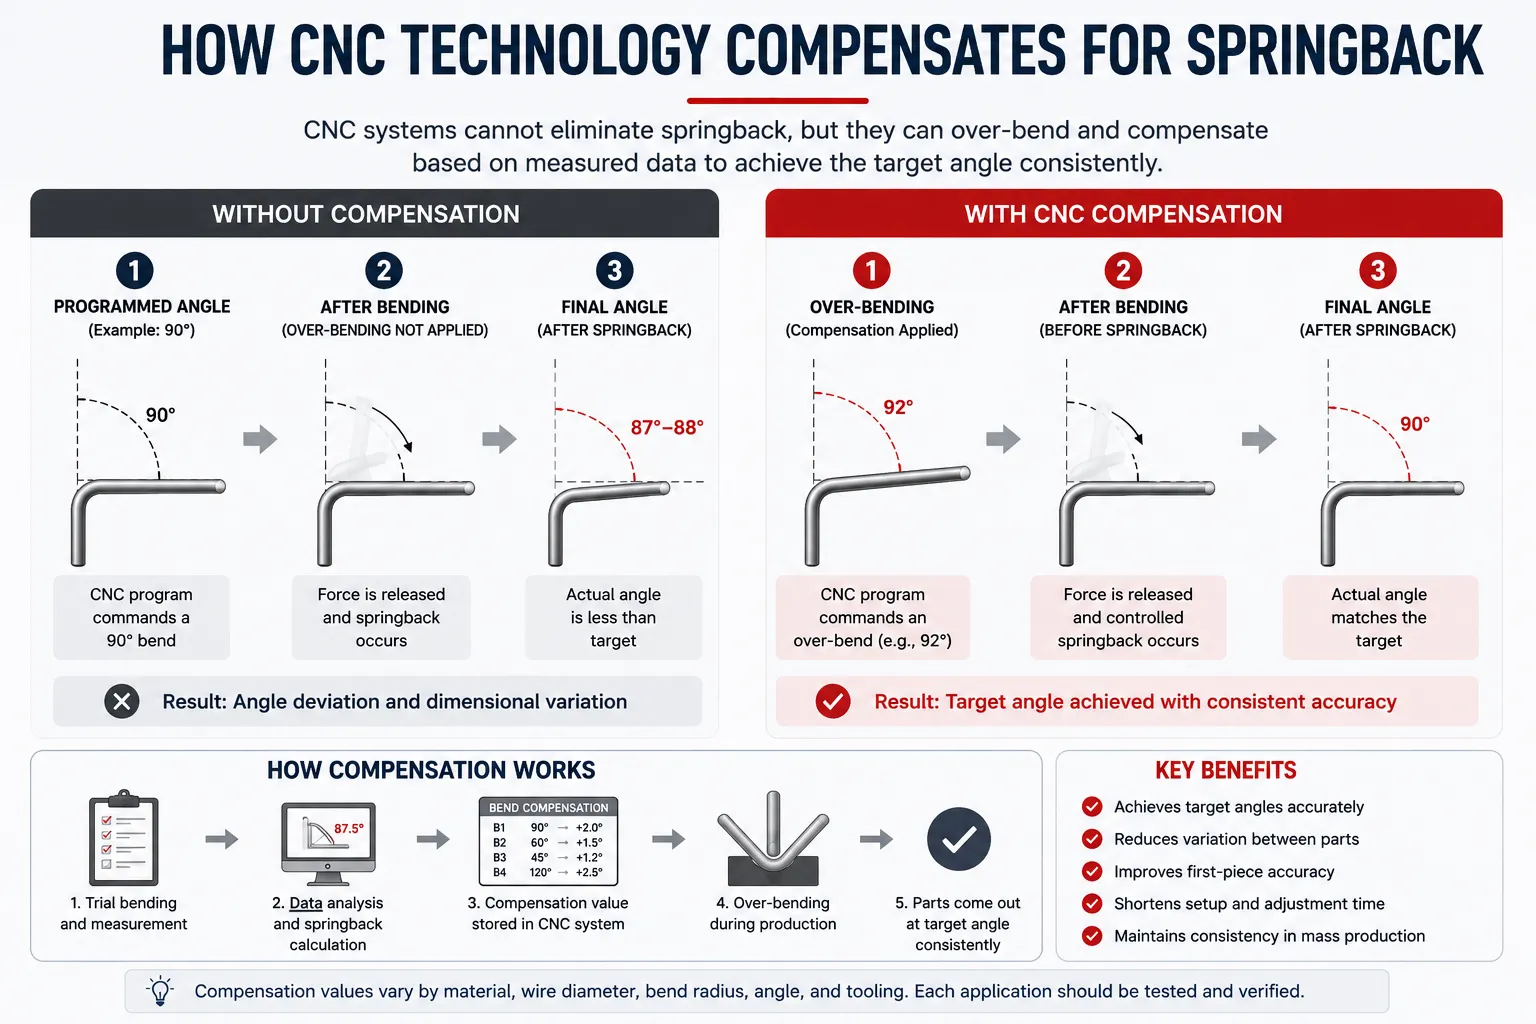
Bunu açıkça belirtmek gerekirse: CNC teknolojisi geri yay geri dönmesini ortadan kaldırmaz. Hiçbir kontrol sistemi, metalin elastik enerjiyi nasıl depoladığını değiştirir. CNC sistemlerinin yaptığı şey, üreticilere bu olguyu manuel yöntemlerden çok daha hassas bir şekilde yönetmek için araçlar sağlamaktır.
Programlanabilir bükülme parametreleri, mühendislerin her bükülmeye ölçülü bir kompensasyon açısı uygulamalarını sağlar ve servo kontrollü hareket her döngüde aynı şekilde uygulanır. Tekrarlanabilir besleme ve hassas konumlandırma, bükülme geometrisini — dolayısıyla yaylama davranışını — parçadan parçaya tutarlı tutarken, parametre depolama, kanıtlanmış bir kurulumun hafızadan yeniden inşa edilmek yerine tam olarak geri çağrılmasını sağlar. CNC sistemleri böylece üreticilere yardımcı olurÖlçmek, telafi etmek ve tekrar tekrar kontrol etmekSpringback — hacimli üretimin tam olarak gerektirdiği şey. Makineler gibidöner başlı CNC tel bükme makineleriBu ilkeleri, tutarlı alet teması ve kontrollü dönüşün sabit bükülme hassasiyetini desteklediği sürekli şekillendirmede uygulanır.
Yay Geri Kontrolünde Aletlerin Rolü
Takım oluşturma, yay geri dönüş teorisinin gerçek tel ile buluşduğu yerdir. Araç geometrisi, malzemenin nasıl sarıldığını, desteklendiğini ve serbest bırakıldığını belirler; böylece iki farklı alet seti aynı parçada belirgin şekilde farklı kurtarma sağlayabilir. Ürünün bükülme yarıçapı ve tel çapıyla eşleştirilen özel takımlar, deformasyonu — dolayısıyla telafi değerlerini — daha öngörülebilir hale getirir.
Takım durumu tasarım kadar önemlidir. Aşınmış veya hasarlı aletler her virajın etkin geometrisini değiştirir, bu yüzden kurulumda doğru olan bir tazminat değeri sessizce geçerliliğini kaybeder. Pratik bir kural: Aletler değiştirildiğinde, tamir edildiğinde veya aşındığında, parti bırakmadan önce ilk parçaları tekrar kontrol edin.
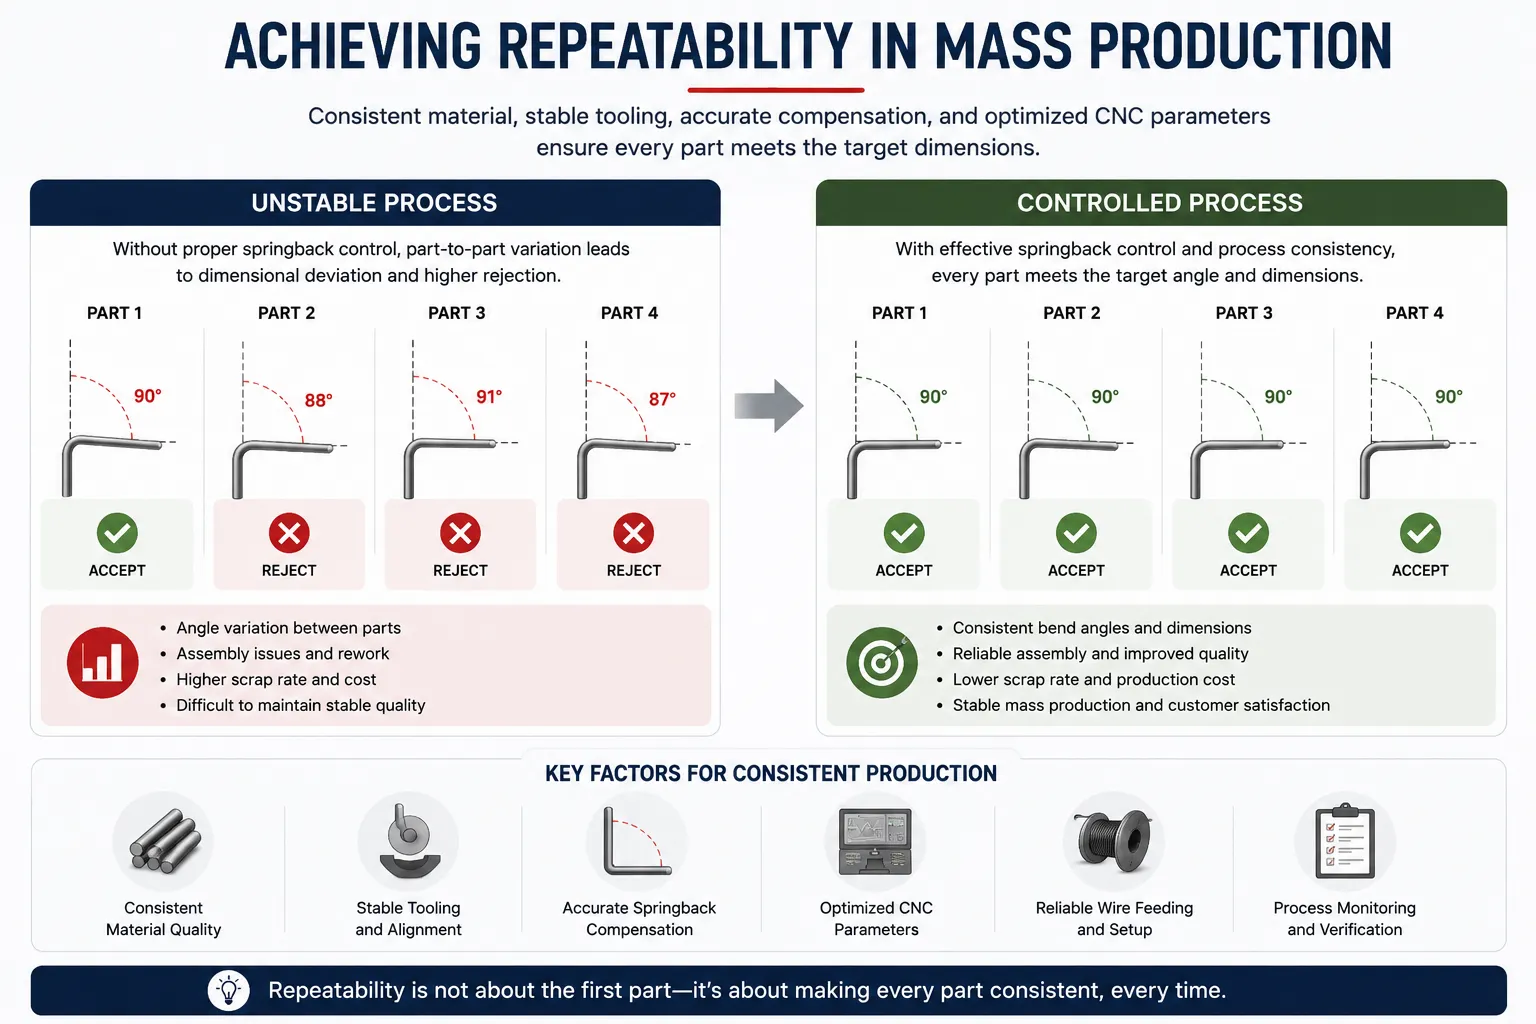
Kütle üretiminde Tekrarlanabilirliği Nasıl Artırılır
Seri üretimde, yay geri dönüşü kontrolü tekrarlanabilirlik açısından başarılı olur ya da başarısız olur. Bunu sağlayan birkaç alışkanlık vardır: kablo tedarikini tutarlı ve izlenebilir şekilde tutar; Koşu sırasında sadece kurulumda değil, parçaları örnek ölçüm; araçları arıza yerine bir takvime göre sürdürmek; ve kanıtlanmış parametre setlerini sıradan değişikliklerden koruyabilir. Kayma ortaya çıktığında, veriyle yanıt verin — ölçün, kaydedilen tabanla karşılaştırın ve tazminatı kasıtlı olarak ayarlayın.
Bu uygulamalar tüm alanlarda geçerlidirEndüstriyel tel şekillendirme çözümleriHer ölçekten: Kararlı bir süreç stabil parçalar üretir ve her müdahale süreci daha istikrarlı hale getirmeli, daha az değil.
Otomotiv Tel Bileşenleri için Pratik Noktalar
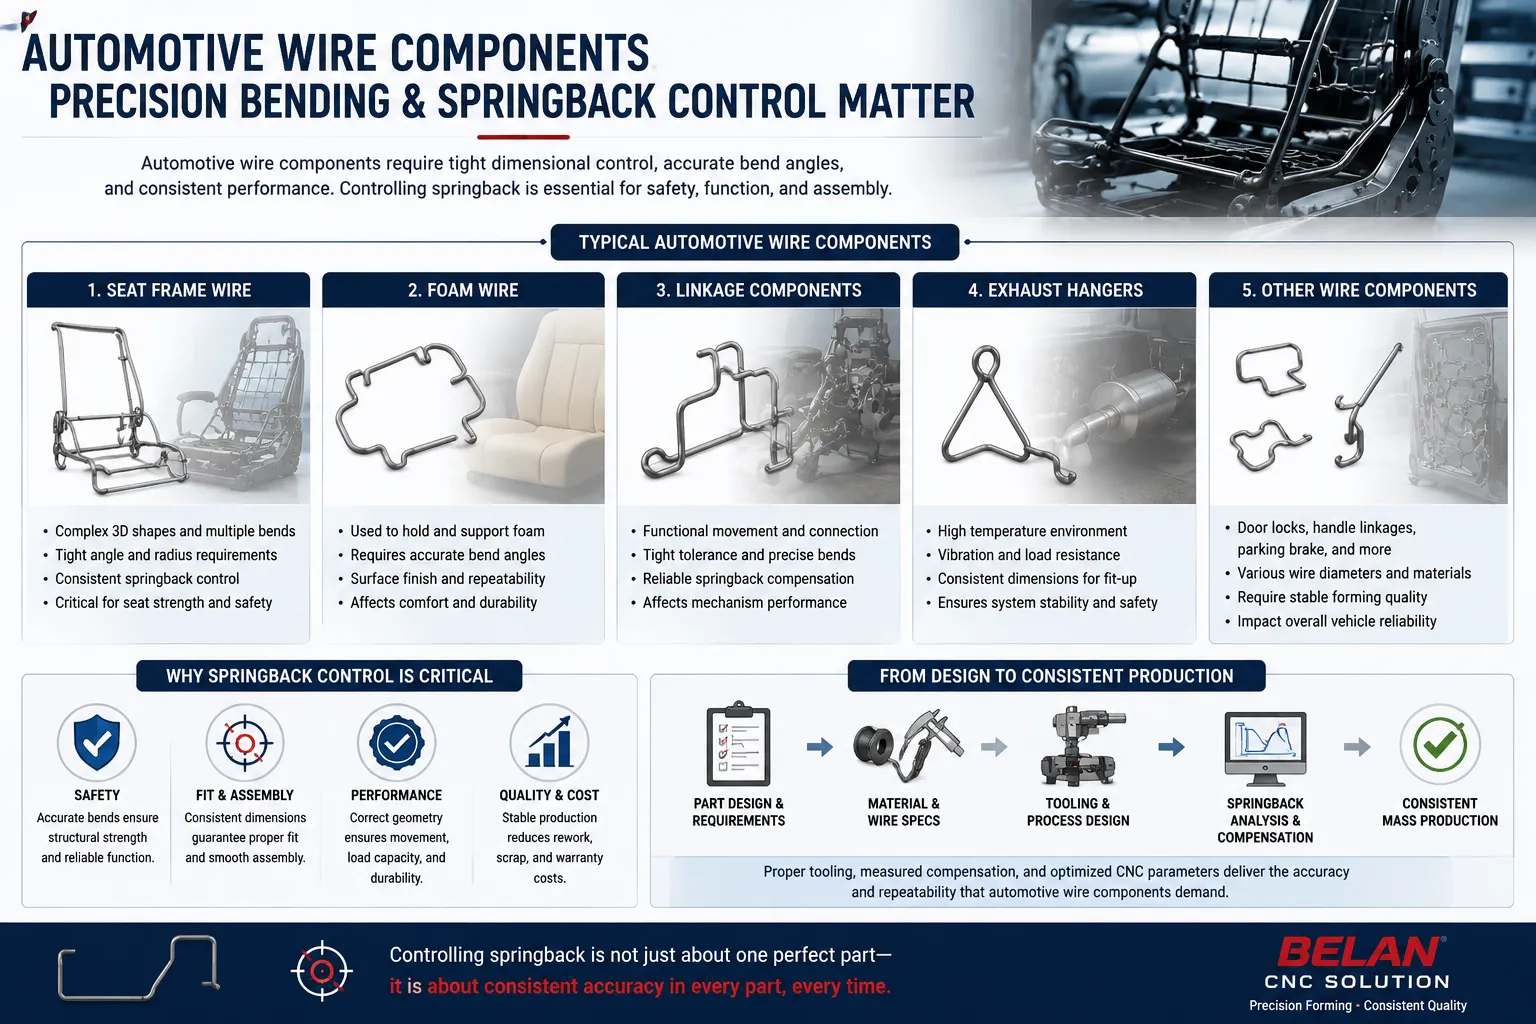
Otomotiv tel bileşenleri — koltuk çerçevesi teli, köpük tel, koltuk destek yapıları, bağlantı ve egzoz askı bileşenleri — tutarlılığın zor olduğu hacimlerde üretilir. Birçoğu armature monte edilir veya alt montajlara kaynatılır; böylece bir tel elemanındaki boyutsal sapma tüm montaja yayılır ve parça başından biraz değişen bir oturtma çerçevesi teli tüm hattı yavaşlatabilir.
İşte bu yüzden otomotiv üretiminde yay geri yay kontrolü önemlidir: amaç sadece bugün tolerans içinde bir parça değil, binlerce döngü, malzeme partisi ve takım aralıkları boyunca toleransı koruyan bir süreçtir. Üreticiler birOtomotiv tel şekillendirme çözümüBu nedenle, bükülme hassasiyeti ve şekillendirme tutarlılığının nasıl doğrulandığını sormalı; sadece makinenin gösterim bölümünde ne yapabileceği değil.
CNC Tel Bükülmesi için Yay Geri Kontrol Listesi
- ☐ Tel malzeme özelliklerini (derece, temper, sertifikalar) kontrol edin
- ☐ Tel çapı ve toleransı doğrulayın
- ☐ Şekillendirilebilirlik ve araç sınırlarına karşı eğilme yarıçapını gözden geçir
- ☐ Takım geometrisini ve durumunu değerlendirin
- ☐ Her eğme başına yay geri geri tazminat parametreleri belirleyin
- ☐ Üretim teli ile deneme bükme işlemi yapın
- ☐ Bitmiş parçaları çizim boyutlarına göre ölçmek
- ☐ Kayıt ve kilitle kanıtlanmış üretim parametreleri
- ☐ Örnek üretim çalışması boyunca tekrarlanabilirliği doğrulayın
- ☐ Son süreci standartlaştırın ve herhangi bir değişiklikten sonra yeniden doğrulayın
Yay Geri Kontrolü İçin CNC Tel Bükülme Çözümünü Nasıl Değerlendirirsiniz
Geri yay kontrolü parçalarınız için kritik olduğunda, makineyi doğrudan destekleyen yeteneklere göre değerlendirin: servo hassasiyeti ve tekrarlanabilirlik; bükülme açılarının ve telafi değerlerinin nasıl programlanıp saklandığı; aletlerin ürün geometrinize uygun olup olmadığı; tedarikçinin gerçek telinizle numuneleri test bükümü yapıp yapamayacağı; ve kurulumdan sonra hangi teknik desteğin mevcut olduğunu düşünebilirsiniz. Bir tedarikçi, konfigürasyon önermeden önce çizimlerinizi, tel spesifikasyonunuzu ve toleranslarınızı soran bir tedarikçi, sorunu doğru değerlendiriyor: geri yay geri tazminatı yalnızca gerçek malzeme ve parça ile karşılaştırılabilir.
CNC Tel Şekillendirme İçin BELAN Machinery'yi Neden Seçmelisiniz?
BELAN Machinery, otomotiv uygulamalarına odaklanan çok eksenli CNC tel bükme ekipmanları ve tel şekillendirme çözümleri üretmektedir. BELAN makineleri, çok eksenli CNC kontrolü, yapay zeka destekli yay geri tazminatı dahil akıllı yazılım ve ürüne uygun özel aletleri birleştirir — bu üç unsur bu makalede yay geri kontrolünün merkezi olarak tanımlanmıştır. BELAN ayrıca müşterinin gerçek tel spesifikasyonu ve ürün çizimlerinden çalışır: parçalar test şeklinde şekillendirilir ve parametreler doğrulanır, çözüm önerilmeden önce, bükme doğruluğu genel olarak iddia edilmekten ziyade sizin tarafınızda gösterilir.
Sonuç
CNC tel bükülmesinde geri gerilme bir kusur ya da makine hatası değildir — her tel şekillendirme sürecinin dikkate alınması gereken malzeme davranışıdır. Başarılı yay geri yay kontrolü, malzeme, tel geometrisi, takım, bükülme parametreleri, ölçüm ve kompensasyon tek bir doğrulanmış sistem olarak eşleştirilerek sağlanır. CNC teknolojisi fiziği ortadan kaldıramaz, ancak üreticilere programlanabilir parametreler, konumlandırma doğruluğu ve süreç tutarlılığını sağlayarak geri yay geri dönüşünü güvenilir şekilde telafi eder — parça parça, parti parti, istikrarlı ve ölçeklenebilir tel bileşen üretiminin temelini oluşturur.
Sıkça Sorulan Sorular
CNC tel bükülmesinde geri yaya geri dönüş ne sebep olur?
Springback, deformasyonun elastik kısmından kaynaklanır. Bükülme kuvveti serbest bırakıldığında, tel bu deformasyonun bir kısmını geri kazanır, böylece bitmiş açı programlanan açın biraz ötesinde açılır. Geri kazanma miktarı malzeme, çap, bükülme yarıçapı, açı ve takım yapısına bağlıdır.
Malzeme sertliği telin yay geri bükülmesini nasıl etkiler?
Sert malzemeler genellikle şekillendirme sırasında daha fazla elastik enerji tutar, bu da büküldükten sonra daha iyi geri kazanma sağlar. Bu nedenle daha sert teller daha büyük tazminat değerlerine ihtiyaç duyabilir ve yumuşak tellerde oluşan dengenin daha sert bir dereceye geçtiği varsayılması gerekir.
CNC tel bükme makineleri geri yay geri dönüşünü telafi edebilir mi?
Evet — ama elenme değil, telafi yoluyla. Her virajda ölçülü bir ofset programlanır ve parça hedef boyuta geri döner. Tekrarlanabilir servo hareketi, tutarlı besleme ve depolanan parametrelerle, bu telafi her döngüde aynı şekilde uygulanır ve üretimde sonuçlar tekrarlanabilir hale gelir.
Takım kullanımı geri yay geri dönüşünü nasıl etkiler?
Takım geometrisi, telin şekillendirme sırasında nasıl desteklendiğini ve kısıtlandığını belirler; bu da telin ne kadar öngörülebilir şekilde deforme olup toparlandığını etkiler. Ürünün yarıçapı ve yarıçapıyla eşleştirilen takımlar, tazminatı daha stabil hale getirirken, aşınmış veya uyumsuz takımlar geri yay kaymasına neden olur — bu nedenle alet değişiklikleri ilk parçaların yeniden ölçülmesini tetiklemelidir.
Tel çapı yay geri hareketini etkiler mi?
Olabilir. Çap, tel kesitinin sertliğini değiştirir ve bükülme yarıçapı ile çapı arasındaki oran, bükülmede ne kadar elastik geri kazanma sağlandığını etkiler. Çaptaki herhangi bir değişiklik, yeni deneme eğilmeleri ve tazminat değerleri gerektiren yeni bir süreç durumudur.
Üreticiler tel bükme hassasiyetini nasıl artırabilir?
Tutarlı malzemeyle başlayın, sonra disiplinli bir iş akışı oluşturun: üretim teli ile deneme bükme, çizime göre ölçüm, belgelenmiş telafi parametreleri ve kilitlenmiş CNC parametre setleri. Doğruluğu artırmak, tek bir ayarlamadan ziyade, tüm süreci tekrarlanabilir hale getirmekle ilgilidir.
Seri üretim sırasında geri yay geri nasıl kontrol edilebilir?
Bunu sürekli bir süreç disiplini olarak ele alın: tel partilerini tutarlı tutun, çalışma sırasında parçaları örnekleyin, aletleri takvime göre tutun ve herhangi bir malzeme, alet veya geometri değişikliğinden sonra parametreleri yeniden doğrulayın. Kayma ortaya çıktığında, tazminatı yalnızca operatör yargısı yerine ölçüm verilerine göre ayarlayın.
Tel oluşturma sürecinde yay geri dönmesini kontrol etmek için yardıma mı ihtiyacınız var?
BELAN Machinery, otomotiv tel şekillendirme çözümleri konusunda profesyonel bir sağlayıcı. Ürün çizimlerinizi veya örneklerinizi bize gönderin. Mühendislik ekibimiz, tel malzemenizi, şekillendirme gereksinimlerinizi, takım değerlendirmelerinizi ve yay geri dönüş kontrol ihtiyaçlarınızı değerlendirerek uygun CNC tel şekillendirme çözümünü belirlemenize yardımcı olabilir.
Fizibilite Değerlendirmesi için Belan ile iletişime geçinİlgili Kaynaklar
- CNC Tel Bükülme Makineleri— Kesin ve tekrarlanabilir şekillendirme için tasarlanmış çok eksenli CNC tel bükme ekipmanı.
- Endüstriyel Tel Şekillendirme Çözümleri— Tutarlı endüstriyel tel bileşen üretimi için uygulama çözümleri.
- Otomotiv Parça Tel Şekillendirme Çözümü— Boyutsal tutarlılığın kritik olduğu yerlerde oturtma çerçeveleri, köpük tel ve bağlantı bileşenleri için tel şekillendirme çözümleri.
- 3D tel bükme makinesinin avantajları nelerdir?— Çok düzlemli 3B formasyonun karmaşık parça geometrisini ve süreç tutarlılığını nasıl desteklediği.
- CNC Tel Bükme Makinesi Nasıl Seçilir— Makineler, araç ve otomasyon seçeneklerini değerlendirmek için kapsamlı bir seçim rehberi.


