


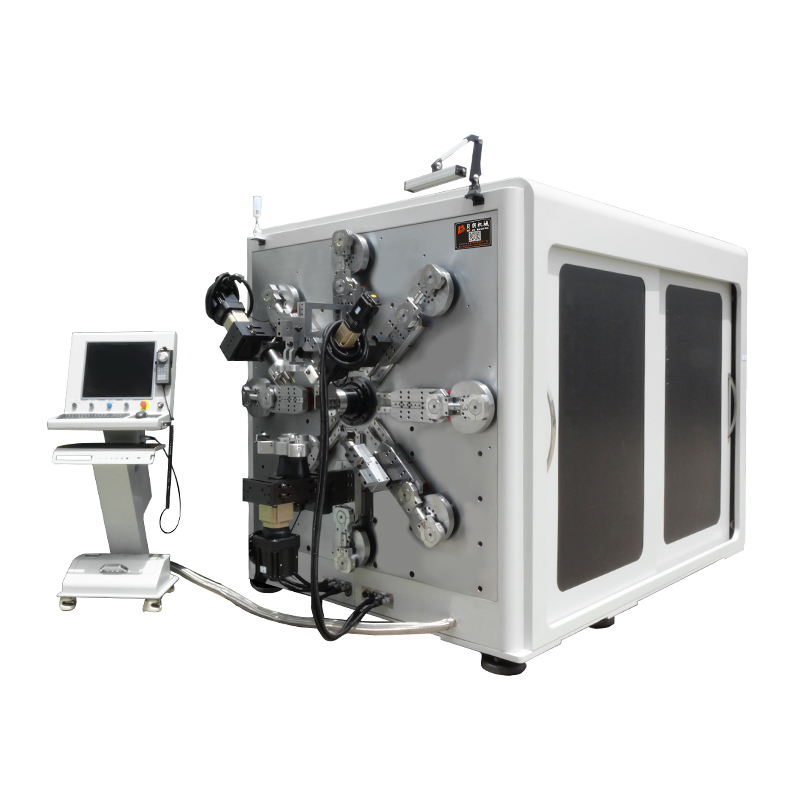
90 derece programlıyorsun. Makineden bar 92 derecede ayrılıyor. Kimse hiçbir şeye dokunmadı — polis sadece kendini kısmen geri çekti. Düz bakır üreten her atölye ilk haftada bunu sağlar ve çözüm daha ağır bir silindir ya da yeni bir kalıp değildir. Modern birBusbar bükme makinesi, yay geri programlanmış bir değişkendir, besleme uzunluğu ve iç yarıçapı gibi olduğu gibi. İşte üretim katlarında ücret değerlerini nasıl türetiyoruz — ve bunları koruyoruz.
İyileşmenin Nereden Geldiği
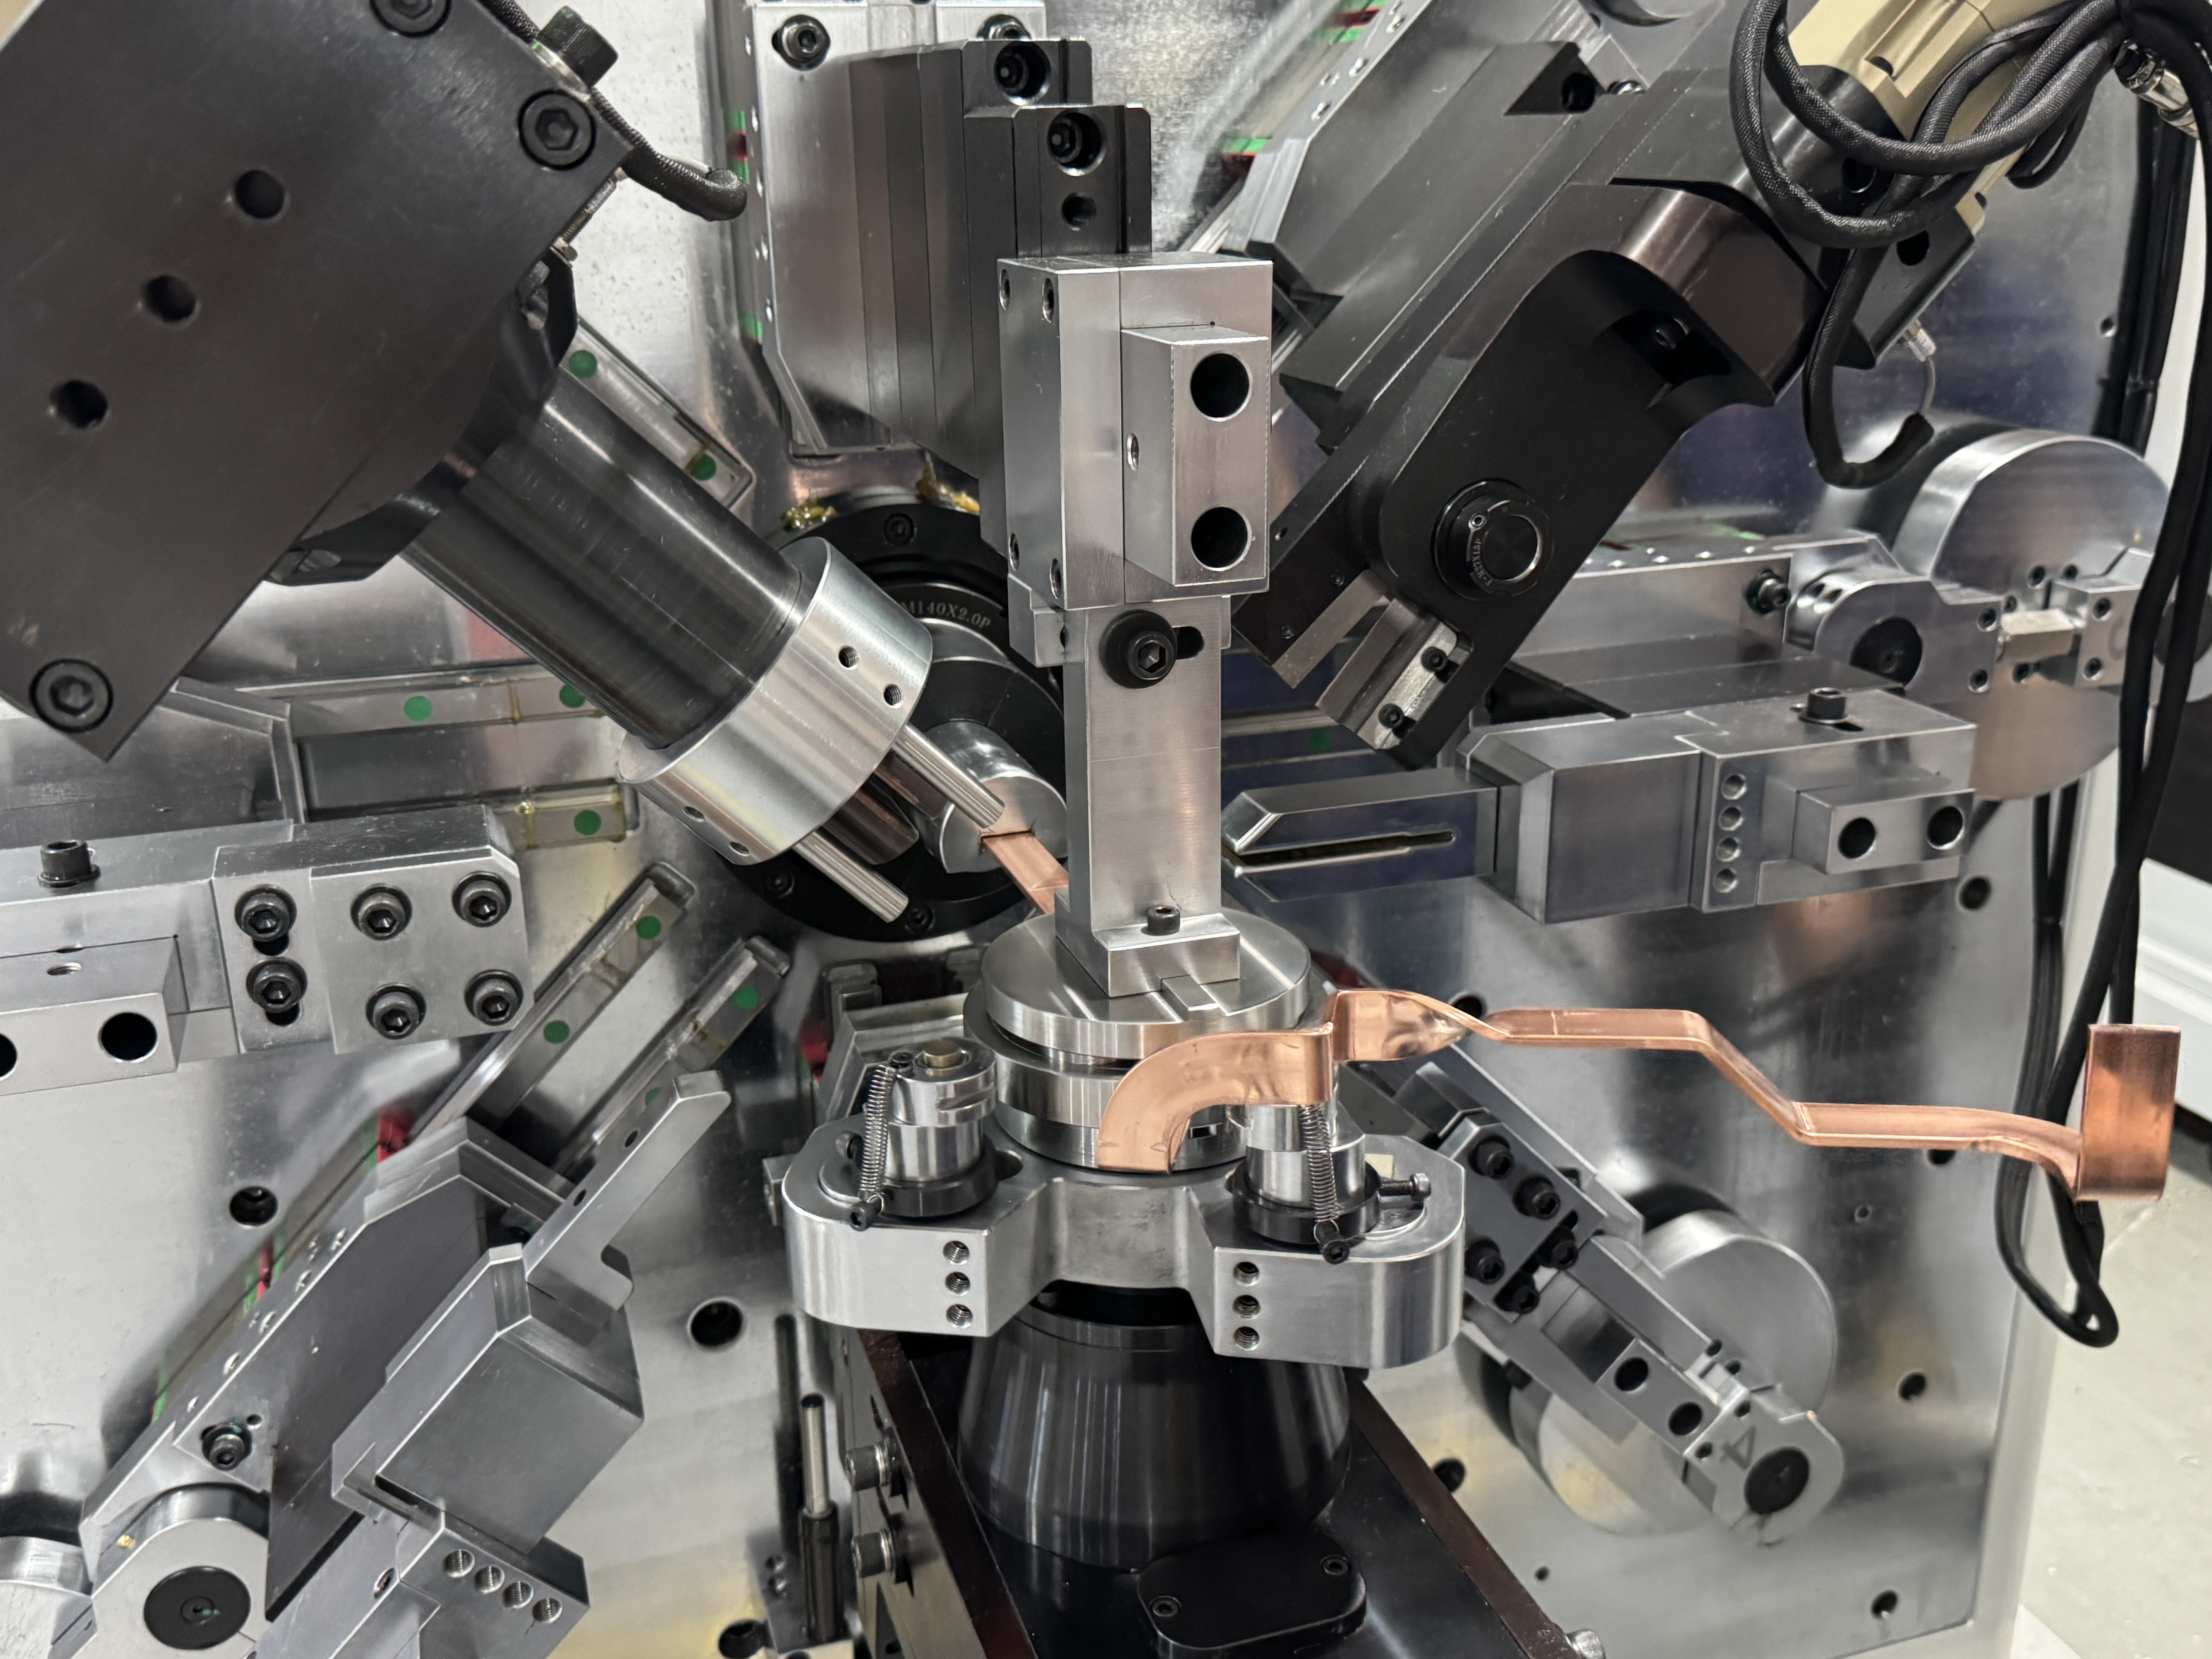
Bükülme, barın iç yarıçapını plastik olarak deforme eder, ancak dış katmanlar elastik kalır. Basıncı bırakın, o elastik katmanlar çubuğu kısmen düzlüğe doğru çeker. İyileşme rastgele değil —bakır busbar springbacküç kaydedilmiş değişkene bağlıdır. Bunları kağıda döküpBusbar eğilme açısı telafisifolklor yerine aritmetik olur.
Kurtarma Açısını Belirleyen Üç Değişken
16 eksenli birBusbar bükme makinesiTP-DL-45-6E gibi, aynı çubuk bir parçada düz bükülmeler, dikey bükülmeler ve burulmalar içeren eğilme başından ayrılabilir. Her yön farklı şekilde toparlanır, bu yüzden makine ve program bunları ayrı ayrı ele almak zorunda.

Mizah
Yumuşak, tavlanmış çubuk en az geri kazanır ve parseller arasında en stabil değerleri korur. Yarı sert bar — en yaygın ticari durum — belirgin şekilde daha iyi toparlanır ve çoğu tazminat işi burada gerçekleşir. Sert çekilmiş çubuk en çok geri kazanılan ve fabrikanın sürecine göre değişir, bu yüzden her yeni tedarikçi partisini doğrulamamış olarak kabul edin, ta ki ilk kıvrım aksi kanıtlanana kadar.
Maddi de aynı derecede önemlidir. Bakır ve alüminyum tek bir makinede çalıştırıyorsanız — BL-TP-50-7E bakırı 15–45 mm × 1–7 mm ve alüminyum 15–50 × 1–8 mm aynı 13 eksende işler.Busbar bükme makinesi— iki ayrı türetme sayfası tutun. Alüminyum, bakır geri dönüşüm eğrisini paylaşmaz ve bakır programından kopyalanan bir değer eksik olur.
Kalınlık
Daha kalın bar, mutlak derecelerde daha fazla ve daha az öngörülebilir şekilde geri gelir, çünkü deformasyon bölgesi daha derindir. Aynı geometriye bükülen 3 mm ve 6 mm çubuk, aynı temperde bile bir telafi değerini paylaşmaz. Kalınlık değişiklikleri, "aynı programın çalıştığı zaman" sebebinin en yaygın nedenidir.
Eğim Yönü
Bu, atölyelerin unuttuğu değişken şey. Geniş yüz boyunca düz kıvrımlar en az geri kazananıdır. Kalın boyuttan geçen dikey eğilmeler ölçülebilir şekilde daha fazla geri kazanır. Burama bölümleri deformasyonu burkulma boyunca yayar ve tekrar farklı şekilde geri gelir. Bu yüzden doğruluk hedeflerimiz yöne göre farklılık gösterir: düz virajlar ±0,1°, dikey virajlar ±0,2° tutar. Her iki yön için tek bir tazminat değeri programlamak, karışık geometri parçalarda açı kaçışlarının en yaygın kök nedenidir.
Tazminat Sayfası: Ne Kaydedilmeli
| Değişken | Ne değişir | Ne kaydedilmeli |
| Temper (yumuşak / yarı sert / sert) | İyileşme sertlikle büyür; Sert çekilmiş değirmenlere göre değişir | Lot seviyesindeki değer; Her yeni arsa için ilk makale kontrolü |
| Kalınlık | Çubuk kalınlaştıkça daha fazla iyileşme derecesi, daha az doğrusal | Parça ailesi başına değil, kalınlık başına bir değer |
| Eğim yönü | Düz en az (±0,1°), dik daha fazla (±0,2°), ayrı dönüş | Aynı parçada düz ve dikey için ayrı değerler |
| Malzeme (bakır vs alüminyum) | Tamamen farklı iyileşme eğrileri | Her malzeme için ayrı türetme sayfası |
Değeri dört kıvrımda türetin
Yeni bir malzeme ve geometride türetim kısadır:
- Bir test parçasını nominal açıya bükün ve gerçek sonucu ölçün.
- Fark, o kombinasyonun geri yay geri dönüşü — malzeme, kalınlık ve yöne karşı kaydet.
- Program telafisi olarak overbend'i girin ve ikinci parçayı çalıştırın.
- Doğrula. İkinci parça kabul bantınızın içinde yer alıyorsa, değer koruncudur. Eğer yoksa, farkı bir kez böl — bakır iyileşme eğrisi bu aralıkta neredeyse doğrusal bir şekildedir.
Dört viraj, kırk değil. Bunu telafi eden atölyeler, malzeme her değiştiğinde aynı değerleri yeniden çıkarır ve tutarsızlık için makineyi suçlar.
Üretimde Değeri Tutun
Geri dönüşüm, programla ilgisi olmayan nedenlerle dolayı: sıcak bir depo öğleden sonra bar sıcaklığı, lotlar arası sertlik değişimi, aylarca süren takım aşınması. İki alışkanlık süreci dürüst tutar. Her partinin ilk ürünü, bir gösterge ile ölçülüyor — yeniden yapılan bir kutuya karşı on saniyelik ölçüm. Ve kapalı döngü doğrulama: herBusbar bükme makinesiTeslimattan önce 100.000 döngü dayanıklılık yükü çalıştırıyoruz, açı tekrarlanabilirliği 90°'de ±0.2° olarak doğrulanıyor, yani zemininizdeki sürüklenme, bitmiş bir arızalı parça paleti yerine tolerans alarmı olarak görünüyor.
Bize malzeme tablosunu gönderin, değerleri geri alın
Bakır busbar springback ders kitaplarında ürkütücü görünüyor. Zeminde ise üç kaydedilmiş değişkene ve dört bükülme türetimine indirgenir ve eğitimli herhangi bir operatör, kayıtlar akım olduğunda açıları tutar. Gerçek malzemeleriniz için başlangıç tazminat tablosu istiyorsanız, bar teknik özelliklerinizi ve parça çizimlerinizi BALAN'a gönderin — türetiyi bizimBusbar bükme makinesiDeğerleri kendi malzemenizden bükülmüş ve ölçülü test parçalarıyla çizip geri getirin. Model seçimi, test bükülmesi veya hücre düzeni incelemesi için mühendislik ekibimizle konuşun.
BELAN Machinery, otomotiv tel şekillendirme çözümleri konusunda uzman sağlayıcınız.

