


Geçen sonbaharda bir konnektör tedarikçisi bir çizim paketi gönderdi ve bunun olup olmadığını sorduBusbar bükme makinesibar ailesini yönetebilirdi. On dokuz makine için bir düzen gönderdim. Yanlış bağlantı açtığımı düşündüler. O hücre artık her 75 ila 85 saniyede bir bitmiş bar serbest bırakıyor ve ilk sordukları bender, içinde bir istasyon var.

Haftalık bar sayısıyla başlayın, makineyle değil
Çoğu atölye bu kararı tersine uygular, ardından maliyetin makinenin yukarı ve aşağı akışında olduğunu keşfeder.
Bir çubuk takip edin: düzleştiriciden çıkar, testere, pres makinesine ve ardından bükücüye taşınır. Her taşıma, kaplamalı yüzeye bir kontrol izi, tolerans yığımı katmanı ve kimsenin alıntı vermediği bir çalışma saati ekliyor. Bar ne kadar uzağa giderse, bir kusur o kadar pahalı hale gelir.
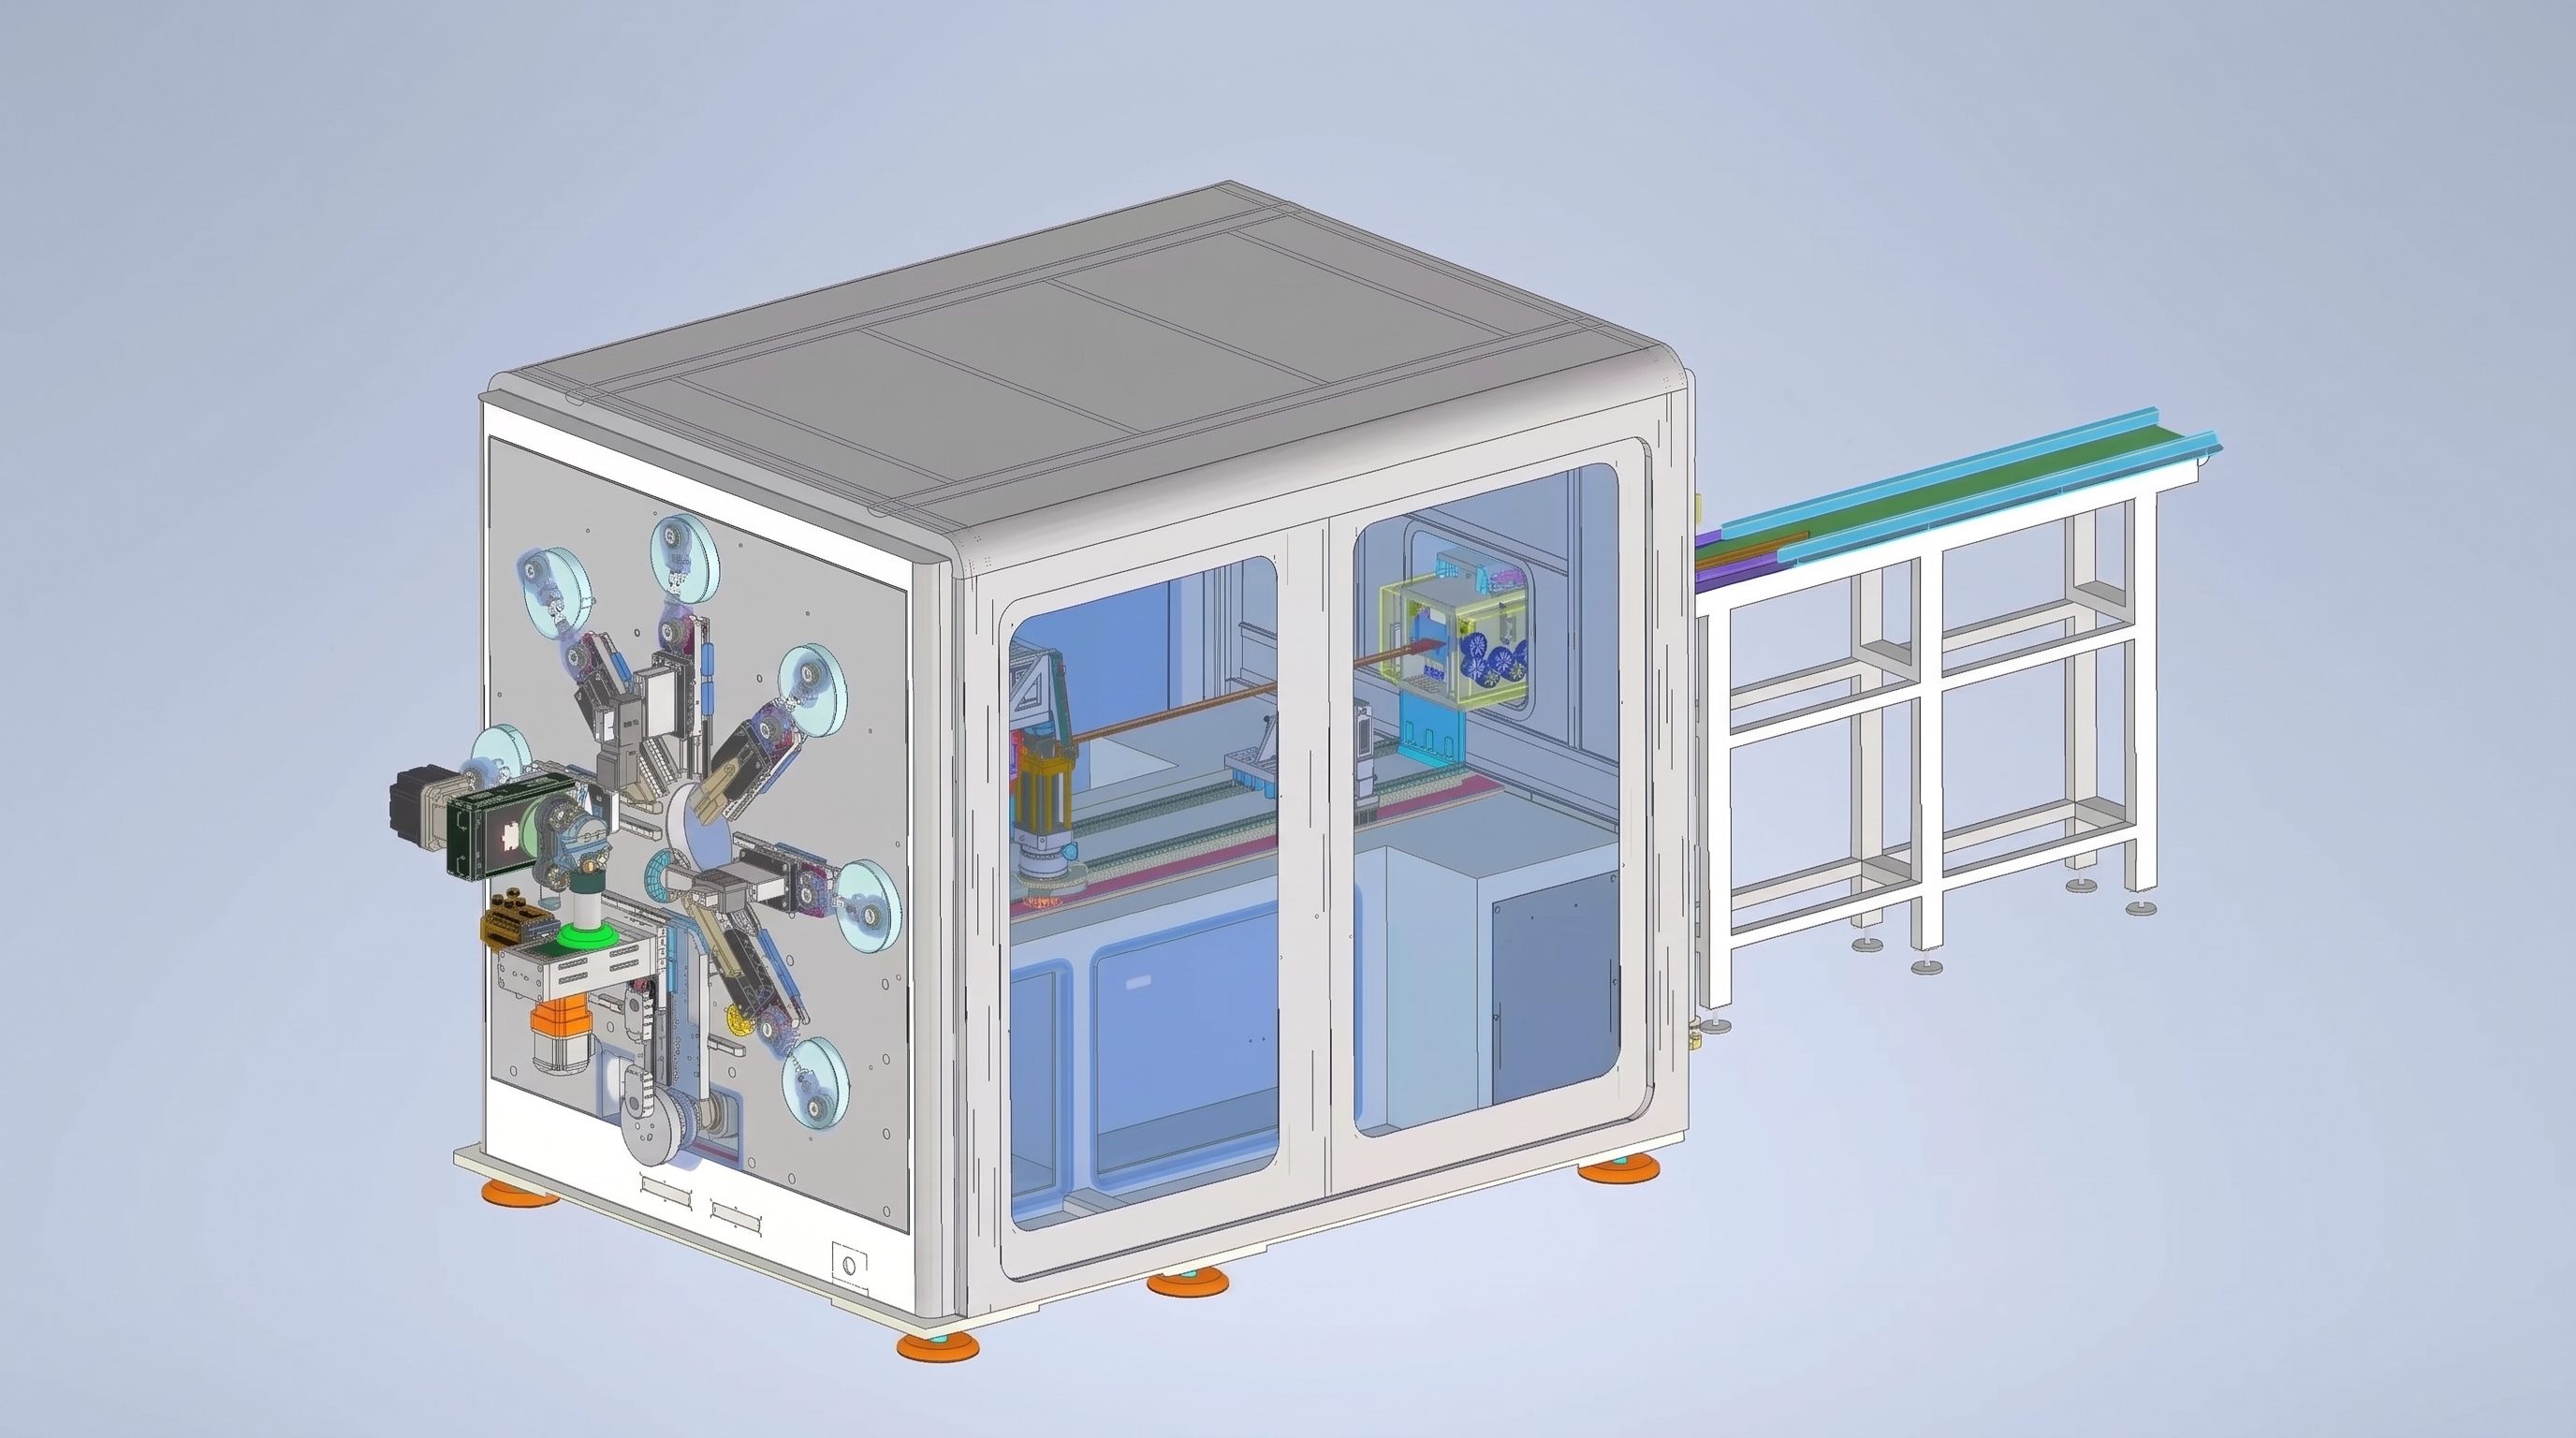
Yaptığımız hücre 30 m x 12,25 m — 367,5 m² — boyutlarında ve on dokuz makine altı eksenli robotlarla birbirine bağlanıyor. İstasyonlar arasındaki kısmı insan eli dokunmaz.
On dokuz istasyonun Ne Yaptığı
| İstasyon grubu | Ekipman | Ne sunuyor |
| 1 | Bobin beslemesi, düzleştirme, kesme, lazer işareti | 800–3000 mm kesme uzunluğu ve izlenebilirlik kodu |
| 2 | Altı eksenli robot transferi | Bar asla bir banka dokunmaz |
| 3 | Çift uçlu soyma | Her iki uçta 10–100 mm çıplak bakır |
| 4 | Çift uçlu delme, 60 t | Her iki uç tek vuruşta oluşur |
| 5 | Fırça çapığı giderme | Dört yüz deburk |
| 6 | Plazma / kuru buz temizliği | Kaynak birleşiminde çıplak metal |
| 7 | Terminal kaynak, her iki uç | İki terminal, bir geçiş |
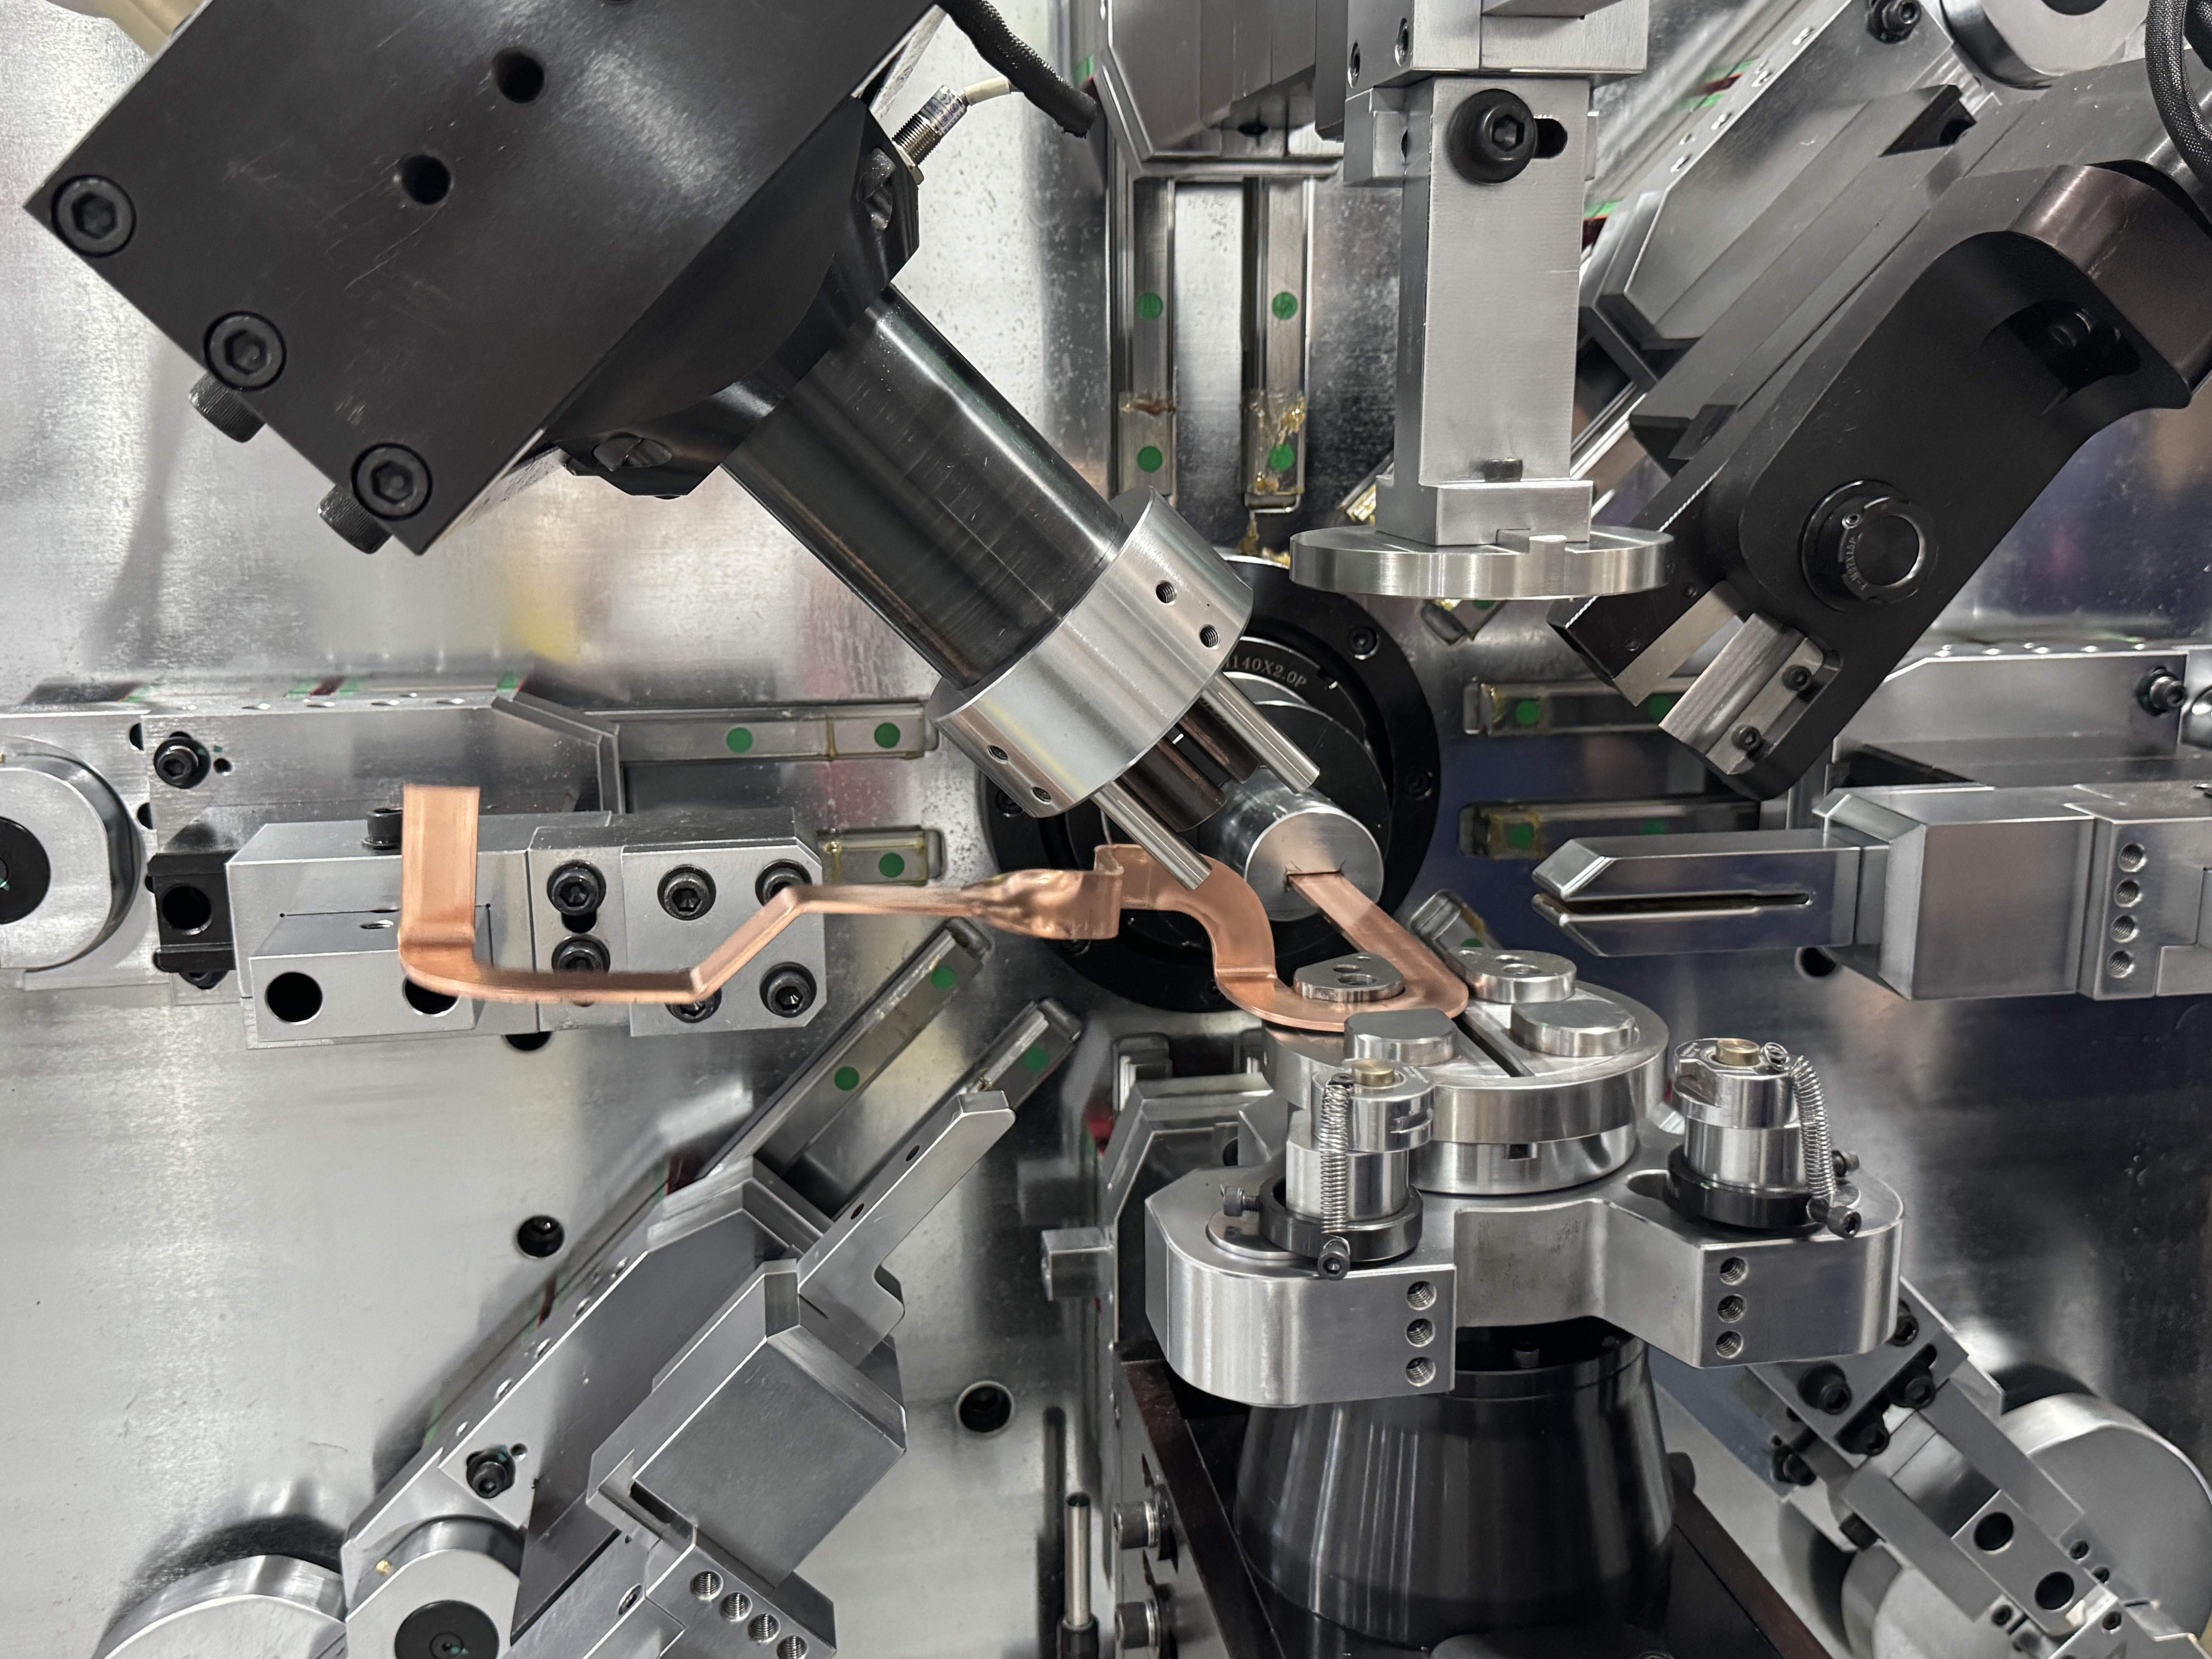
| 8 | Bükülme, 13 eksen | Düz, kenar yönünde ve burulma bükülmeleri |
| 9 | Düzeltici bükülme | Serbest bırakmadan önce açı kesimi |
| 10 | Robot boşaltma | Bitmiş çubuklardan raflara |
Hücrenin çalışma alanı: 50–240 mm² kesit, 15–40 mm genişlik, 2–6 mm kalınlığı.
Kaynaktan sonra bükülme ve bu sıralamanın neden sabitlendiği
Bükülme başlığına gelen şey artık düz stok değildir
Çoğu ürün tasarımı burada dağılır. Sekiz numaralı istasyona ulaşan çubuk zaten her iki ucunda kaynaklı terminaller, plazma ile temizlenmiş bir yüzey ve lazer kodu taşıyor. Sıkıştırma yüzeyi artık temiz dikdörtgen stok değildir — bu bir kaynak boncuk, terminal kök, bir soyulma geçişidir.
Nokta temaslı tutuş o geometride kayır ve kaynak parçalanır. Paletli kayış beslemesi, kaplama korumasının ötesinde burada yerini kazanıyor: sıkıştırma kuvvetini tüm bar yüzeyine yayıyor ve kaynak ile terminalin etrafından etrafında adımlarla ilerler. TheBusbar bükme makinesiSekizinci istasyonda sıkıştırma tutuşunda kaynaklı bir çubuk çalıştırılamıyor.
Düzeltici bükme bir istasyondur, yeniden işleme tezgahı değildir
2,4 m uzunluğundaki bir çubukta, yedi yukarı akış istasyonunda biriken açı kayımı virajda görülür. Özel bir trim istasyonu onu yaklaşık iki saniyede temizliyor: ölç, it, serbest bırak. O istasyon olmadan, açıdan çıkmış bir bar hatttan ayrılır, bir palete katılır ve bir montajçını bekler. Sürekli akış burada durur.
75 ila 85 saniyenin geldiği yer
İstasyonlara tek tek bakın: 30 saniye düzleştirme, 40 saniye delme, 50 saniye kaynak yapma, 75 saniye bükme. Bu dört taneyi sırayla çalıştırın, zaten 195 saniyedesiniz. Hücre 75–85 saniye arası çakışır çünkü döngüler örtüşüyor — istasyon dokuzuncu istasyon hazırlanırken sekiz istasyon hâlâ oluşuyor.
Örtüşmenin bedeli: en yavaş istasyon ritmi belirler. Bu hattın en yavaş istasyonu virajdır. Bu da bükücüyü bir kapasite kararı yapar, kolaylık satın alımı değil. Kaynakçıdan yavaş bir bükücü, kaynak makinesini boşa harcandır; Diğerlerinden çok daha hızlı bir bükücü, sermayeyi boşa harcatır.
Doğruluk tabanı da dayanmalıdır: 90° virajlarda ±0.2° tekrarlanabilirlik, 300 mm'de ±0.1 mm besleme hatası ve herhangi bir makine gemisinden önce 100.000 döngü yüklü bir giriş. Günde yüzlerce bar üreten bir hücrede, kararsız tek bir makine, önündeki altı istasyonda yapılan temizlik ve kaynak işlemlerini geri alır.
Bir Makine On Dokuzunu Yendiğinde
Entegre bir hat evrensel bir cevap değildir. Bir ya da iki bar ailesi haftadan haftaya yüksek hacimde çalıştığında işe yarıyor. Ürün karışımını genişletin veya parti boyutunu küçültün, on dokuz istasyon boyunca geçiş yükü verimlilik artışını tüketir.
| Karar noktası | Çizgi uyumları | Bağımsız makine uyumları |
| Haftalık cilt | Binlerce bar, bir aile | Onlarca ya yüzlerce, değişken |
| Ürün karışımı | Bir veya iki aile, dar bölümler | Birçok aile, düzen odaklı |
| Kaplama türleri | Bir ya da iki (PA12, mika) | Sık anahtarlama |
| Kaynak | Kendi terminali kaynak, yüksek hacim | Dış kaynak veya manuel |
| Zemin alanı | 350 m² kesintisiz | Sıkı, aşamalı yatırım |
Bağımsız güzergah şöyle görünüyor: bir 16 eksenliBusbar bükme makinesiörneğin TP-DL-45-6E gibi, 12.0–45.0 mm genişliğinde ve 2.0–6.0 mm kalınlığında, paletli besleme ve düzleştirme ünitesi, bir operatör iki makineyi çalıştırıyordu. Bakır ve alüminyum karışımı ve kaplamaları sıkça değişirken, 13 eksenliBusbar bükme makinesiBL-TP-50-7E, 1.0–7.0 mm aralığında 15–45 mm bakır ve 1.0–8.0 mm aralığında 15–50 mm alüminyumu kaplar; tekerlek değişimi yerine basınç ayarı uygulanır.
Faza daha iyi çalışıyor: önce düzleştirme, kesme ve bükme ile başlayın, sonra hacim haklı çıktıkça soyma, delme ve kaynak ekleyin. Tam bir hücrenin yarım yükle çalışmasından daha ucuz.
Bir Düzen Çizmeden Önce İhtiyacım Olanlar
- Çubuk çizimleri: kesit, genişlik, kalınlık, geliştirilmiş uzunluk, eğri sayısı
- Bar ailesi başına haftalık hacim ve vardiya deseni
- Kaplama: çıplak bakır, PA12, PVC-mika, alüminyum
- Terminal spesifikasyonu ve kaynak süreci: ultrasonik, lazer, TIG
- Mevcut zemin, uzunluk ve genişlik, sütun aralığı, vinç yüksekliği
- Hedef döngü süresi ve çıkışın paket montajına mı yoksa anahtar mekanizmasına mı beslendiğini
- Hücreye emilmesi gereken mevcut ekipmanlar
Bu yedi ürünle istasyon istasyon bisiklet masası ve kat planı iade edebiliyorum, evet e-posta değil.
Eğer ses seviyeniz hat eşiğine ulaşmadıysa, zorlamayın. Önce çizimleri ve haftalık sayımları gönderin — tek bir sayım olup olmadığını kontrol edeceğizBusbar bükme makinesiyükü tutuyor. Eğer alınırsa, bir makine satın alın. Eğer olmazsa,Bus Bar üretim hattıve inşa etmekNEV busbar üretim hücresiBar ailelerinizin etrafında, katalogda değil. BELAN Machinery, otomotiv tel şekillendirme çözümleri konusunda uzman sağlayıcınız.


