


Yalıtımlı barı büken bir atölyeye hurda bütçelerini neyin yediğini sorarsanız, cevap nadiren çatlaklardır. Bu, kıvrımın iç kısmında, kaplamanın gidecek yeri olmayan yerde yükselen bir şişirmedir. PVC, PA12 veya mika-bant çubuğu kullanan var mı?Busbar bükme makinesiGörmüş. Bu kaplamalı busbar bükülme çıkıntısı, yaşamanız gereken bir şey gibi görünüyor. Değil. Şişkinlik tahmin edilebilir, geometri ile sınırlandırılabilir ve hala göründüğünde kontrollü bir ısıtma adımıyla tamamlanabilir.

Neden Bulge Oluşuyor?
Bir çubuk büküldüğünde, bakır yarıçapın içine doğru akar. Bakır mutlu bir şekilde kompaktlaşır. Kaplama yapmaz: PVC, PA12 ve mika bant sıkıştıramaz, bu yüzden yer değiştirilmiş bakır yalıtımı dışa doğru iter ve bükülmenin iç yüzeyinde bir su kabarması oluşur.
Üç faktör ne kadar büyüdüğünü belirler:
- İç yarıçap.Yarıçapın ne kadar dar olması, bar uzunluğunda milimetre başına o kadar fazla bakır yer değiştirir.
- Kaplama sertliği ve yapışkanlık.Kötü yapışan PVC, iyi yapışmış mika bantlardan daha serbestçe kabarır.
- Bar sıcaklığı.Soğuk çubuklar yer değiştirmeyi tek bir noktada yoğunlaştırır; Sıcak çubuklar kaplama boyunca yayılmış.

Çalıştığımız Sayılar
PVC-mika barında ise üretim standardımız bir kabarıktır:1,6 mm düz virajlarda tek taraflıveDikey virajlarda 1,5 mm. Sektörde yaygın olarak belirtilen tolerans her iki tarafta toplam 4 mm'dir, bu nedenle bu değerler müşterinin montaj uyumu için gerçek bir marj bırakır.
Sizi oraya götüren geometri, her kuralda uyguladığımız aynı kuraldırBusbar bükme makinesi: iç yarıçapıbir kat bar genişliğidüz virajlarda vebir kat bar kalınlığı bir katdikey virajlarda. Yarıçapa ve yer değiştirilmiş bakır tabakasını bir noktada kaldırmak yerine bar boyunca yayılmaya saygı gösterin.
Bir çıkıntı hala göründüğünde dört adımlı çözüm
Doğru geometriye sahip olsalar bile, partiler spesifikasyondan daha zayıf yapışma ile gelir veya müşteri çizimi dar bir yarıçapa neden olur. İşte çalıştırdığımız yeniden çalışma dizisi, sırayla:
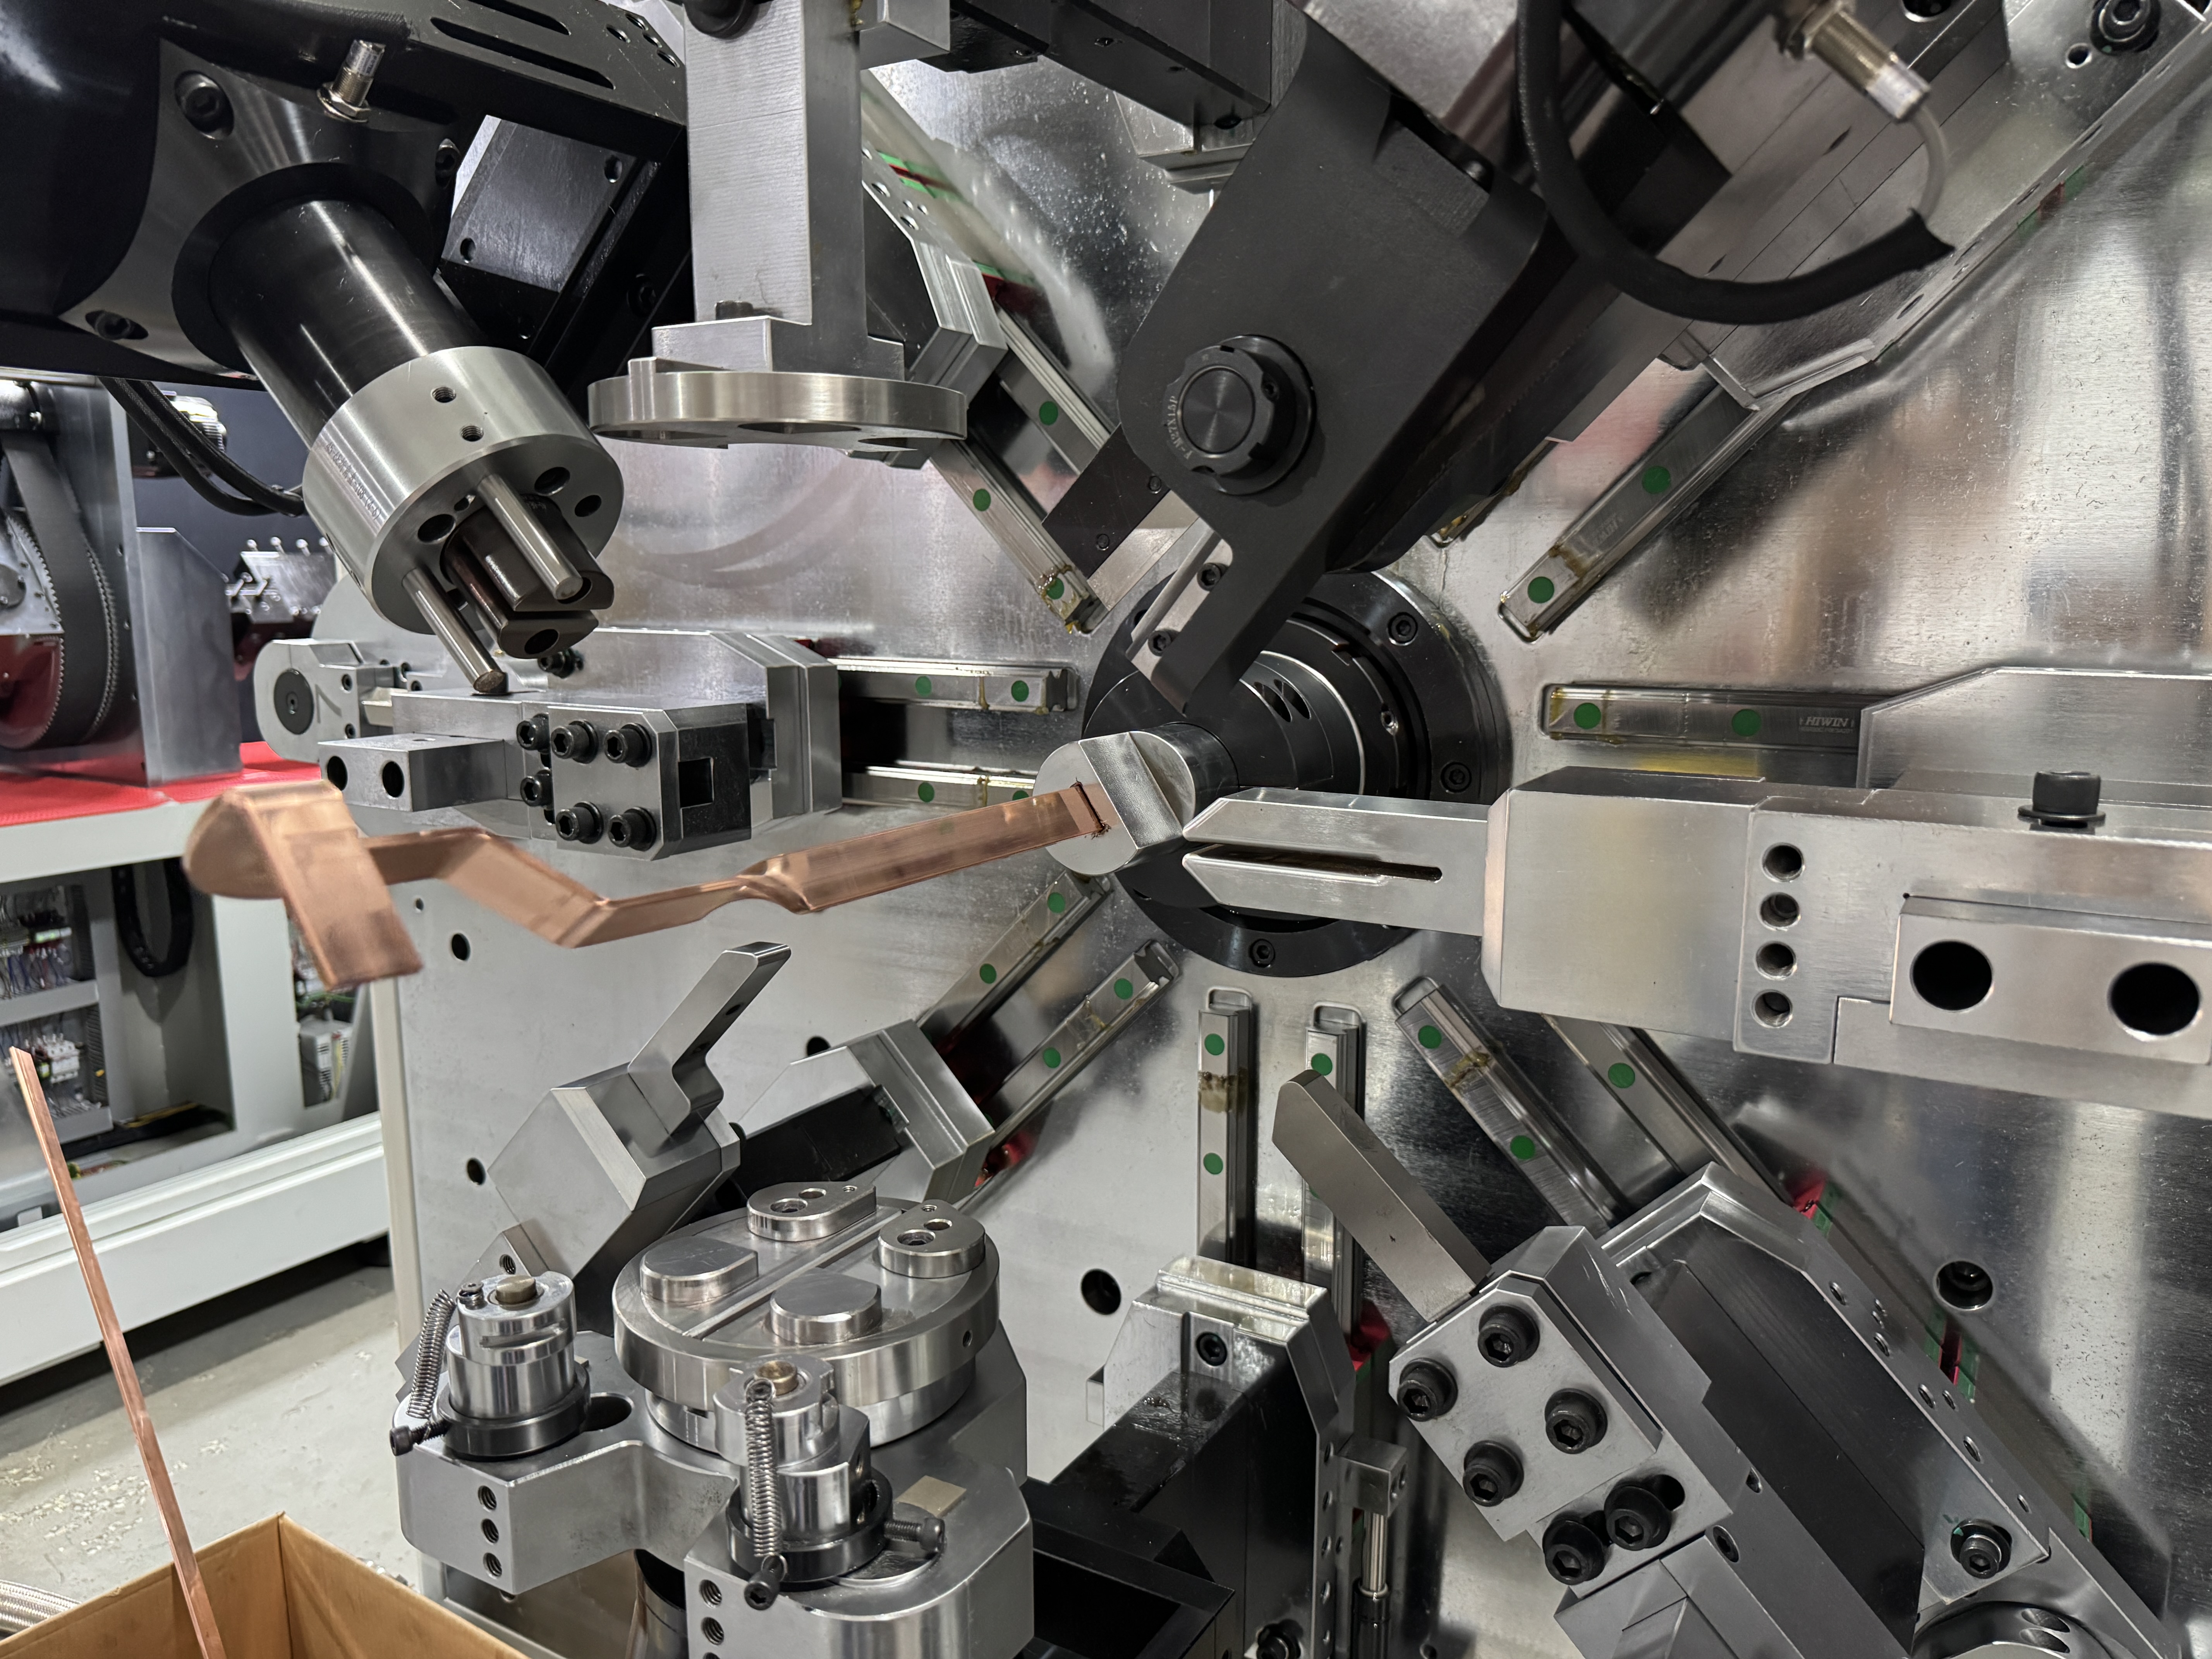
Adım 1 — İçeri girerken çubuğu koruyun.Tam kaplama temaslı izli besleme, kaplamanın önceden zarar görmesini engeller. Tekerlek düzlükleriyle virajda olan bir çubuk, yeniden düzenleme sırasında daha fazla şişer ve yırtılır. Bizim BL-TP-45-6EL, 13 eksenliBusbar bükme makinesi50 mm genişliğinde ve 7 mm kalınlığında mika-bant çubuğuna ayrılmış bu parça, yardımcı besleme ve düzleştirici ile eşleştiriyor — çubuk sürüklenmiyor, taşınıyor.
Adım 2 — Virajda ön ısıtma.BirBusbar bükme makinesiÇıkışta yüksek frekanslı bir ünite takılıp, bar oluşmadan hemen önce ısıtılır. Isı kaplamayı elastik hale getirir, bu yüzden keskin kalkmak yerine yer değiştirme etrafında gerilir. Kötü yapışan PVC'de, bu adım bile şişkinlik sorununun büyük bir kısmını ortadan kaldırır.
Adım 3 — Çıkıntıyı düz sıkıştırın.Hâlâ yumru olan parçalarda, paslanmaz bir somon çıkıntının üzerinden geçer ve kilitli pense ile tutulur. Şim, baskıyı yayarak kaplamanın delik değil, bastırılması sağlanır ve bakıra doğru düzleştirilir.
Adım 4 — Tünel fırını, sonra soğut.Kelepçeli kısım, şu adreste bir tünel fırınından geçer100–130 °C bir ila iki dakika boyunca, sonra fan soğutmasına geçti. Kaplama, ısınırken bakır üzerine tekrar akar ve soğudukça pürüzsüz bir şekilde yerleşir. Uygun bir tünel fırın barı tadilimi onarılan bölgeyi görsel olarak düz bırakır ve parça yalıtım testinden geçer.
Sıra önemli. Shim olmadan ısıtın ya da kelepçeyi ısıtmadan kullanın, bir şişkinliği soyulmuş bir yamaya değiştirirsiniz.
Çıkıntıyı Oluşmadan Durdurun
Fırın basamağı işe yarıyor, ama bu bir emektir — ve emek vardiyası boyunca biriktirilir. Ekonomik operasyon sırası:
| Öncelik | Aksiyon | Etkisi |
| 1 | İç yarıçapı ≥1× genişlik (düz) / ≥ 1× kalınlık (dikey) | Çoğu çıkıntıyı önler |
| 2 | İzlenen besleme, tam sarıma teması | Ön hasar yok, tekiz tutuş |
| 3 | Kıvrımda yüksek frekanslı ön ısıtma | Elastik kaplama, daha küçük yumruk |
| 4 | Paslanmamış şim + tünel fırın, 100–130 °C | Kalanını geri alır |
Öncelikler 1–3 standart olarak kullanan mağazalar, öncelik 4'e nadiren daha fazla ihtiyaç duyar. Doğru şekilde yapılandırılmış birBusbar bükme makinesi, çıkıntı düzeltme genellikle önceden tasarlanmış, sonrasında tamir edilmiyor.
Kendi ReddEdilenlerinizi Oku
Bu haftanın reddedilenlerini başarısızlık moduna göre sıralayın ve her desen kendi eksik adımını işaret eder. Sadece şişkinlik — yarıçapı o çubuk için çok dar. Beyazlaştırma ile şişkinlik — bar soğuk geldi ya da ön ısıtma atlandı. Virajda soyulma — kaplama girerken zarar gördü, önce besleme yolunu kontrol et. Arıza desen, hattınızın hangi adımın eksik olduğunu gösterir, sonra tekrar işlemeye bir kuruş harcamadan önce.
Çiziminizi Bize Gönderin
Bir şişkinlik, yalıtımlı barın bir özelliği değil, bir süreç sorunudur. BELAN'a bar spesifikasyonunuzu ve en dar yarıçaplı çizimi gönderin. Tam diziyi kendiBusbar bükme makinesi, bitmiş parçalardaki çıkıntıyı ölçer ve işlem parametreleriyle geri getirir. BELAN Machinery, otomotiv tel şekillendirme çözümleri konusunda uzman sağlayıcınız.

