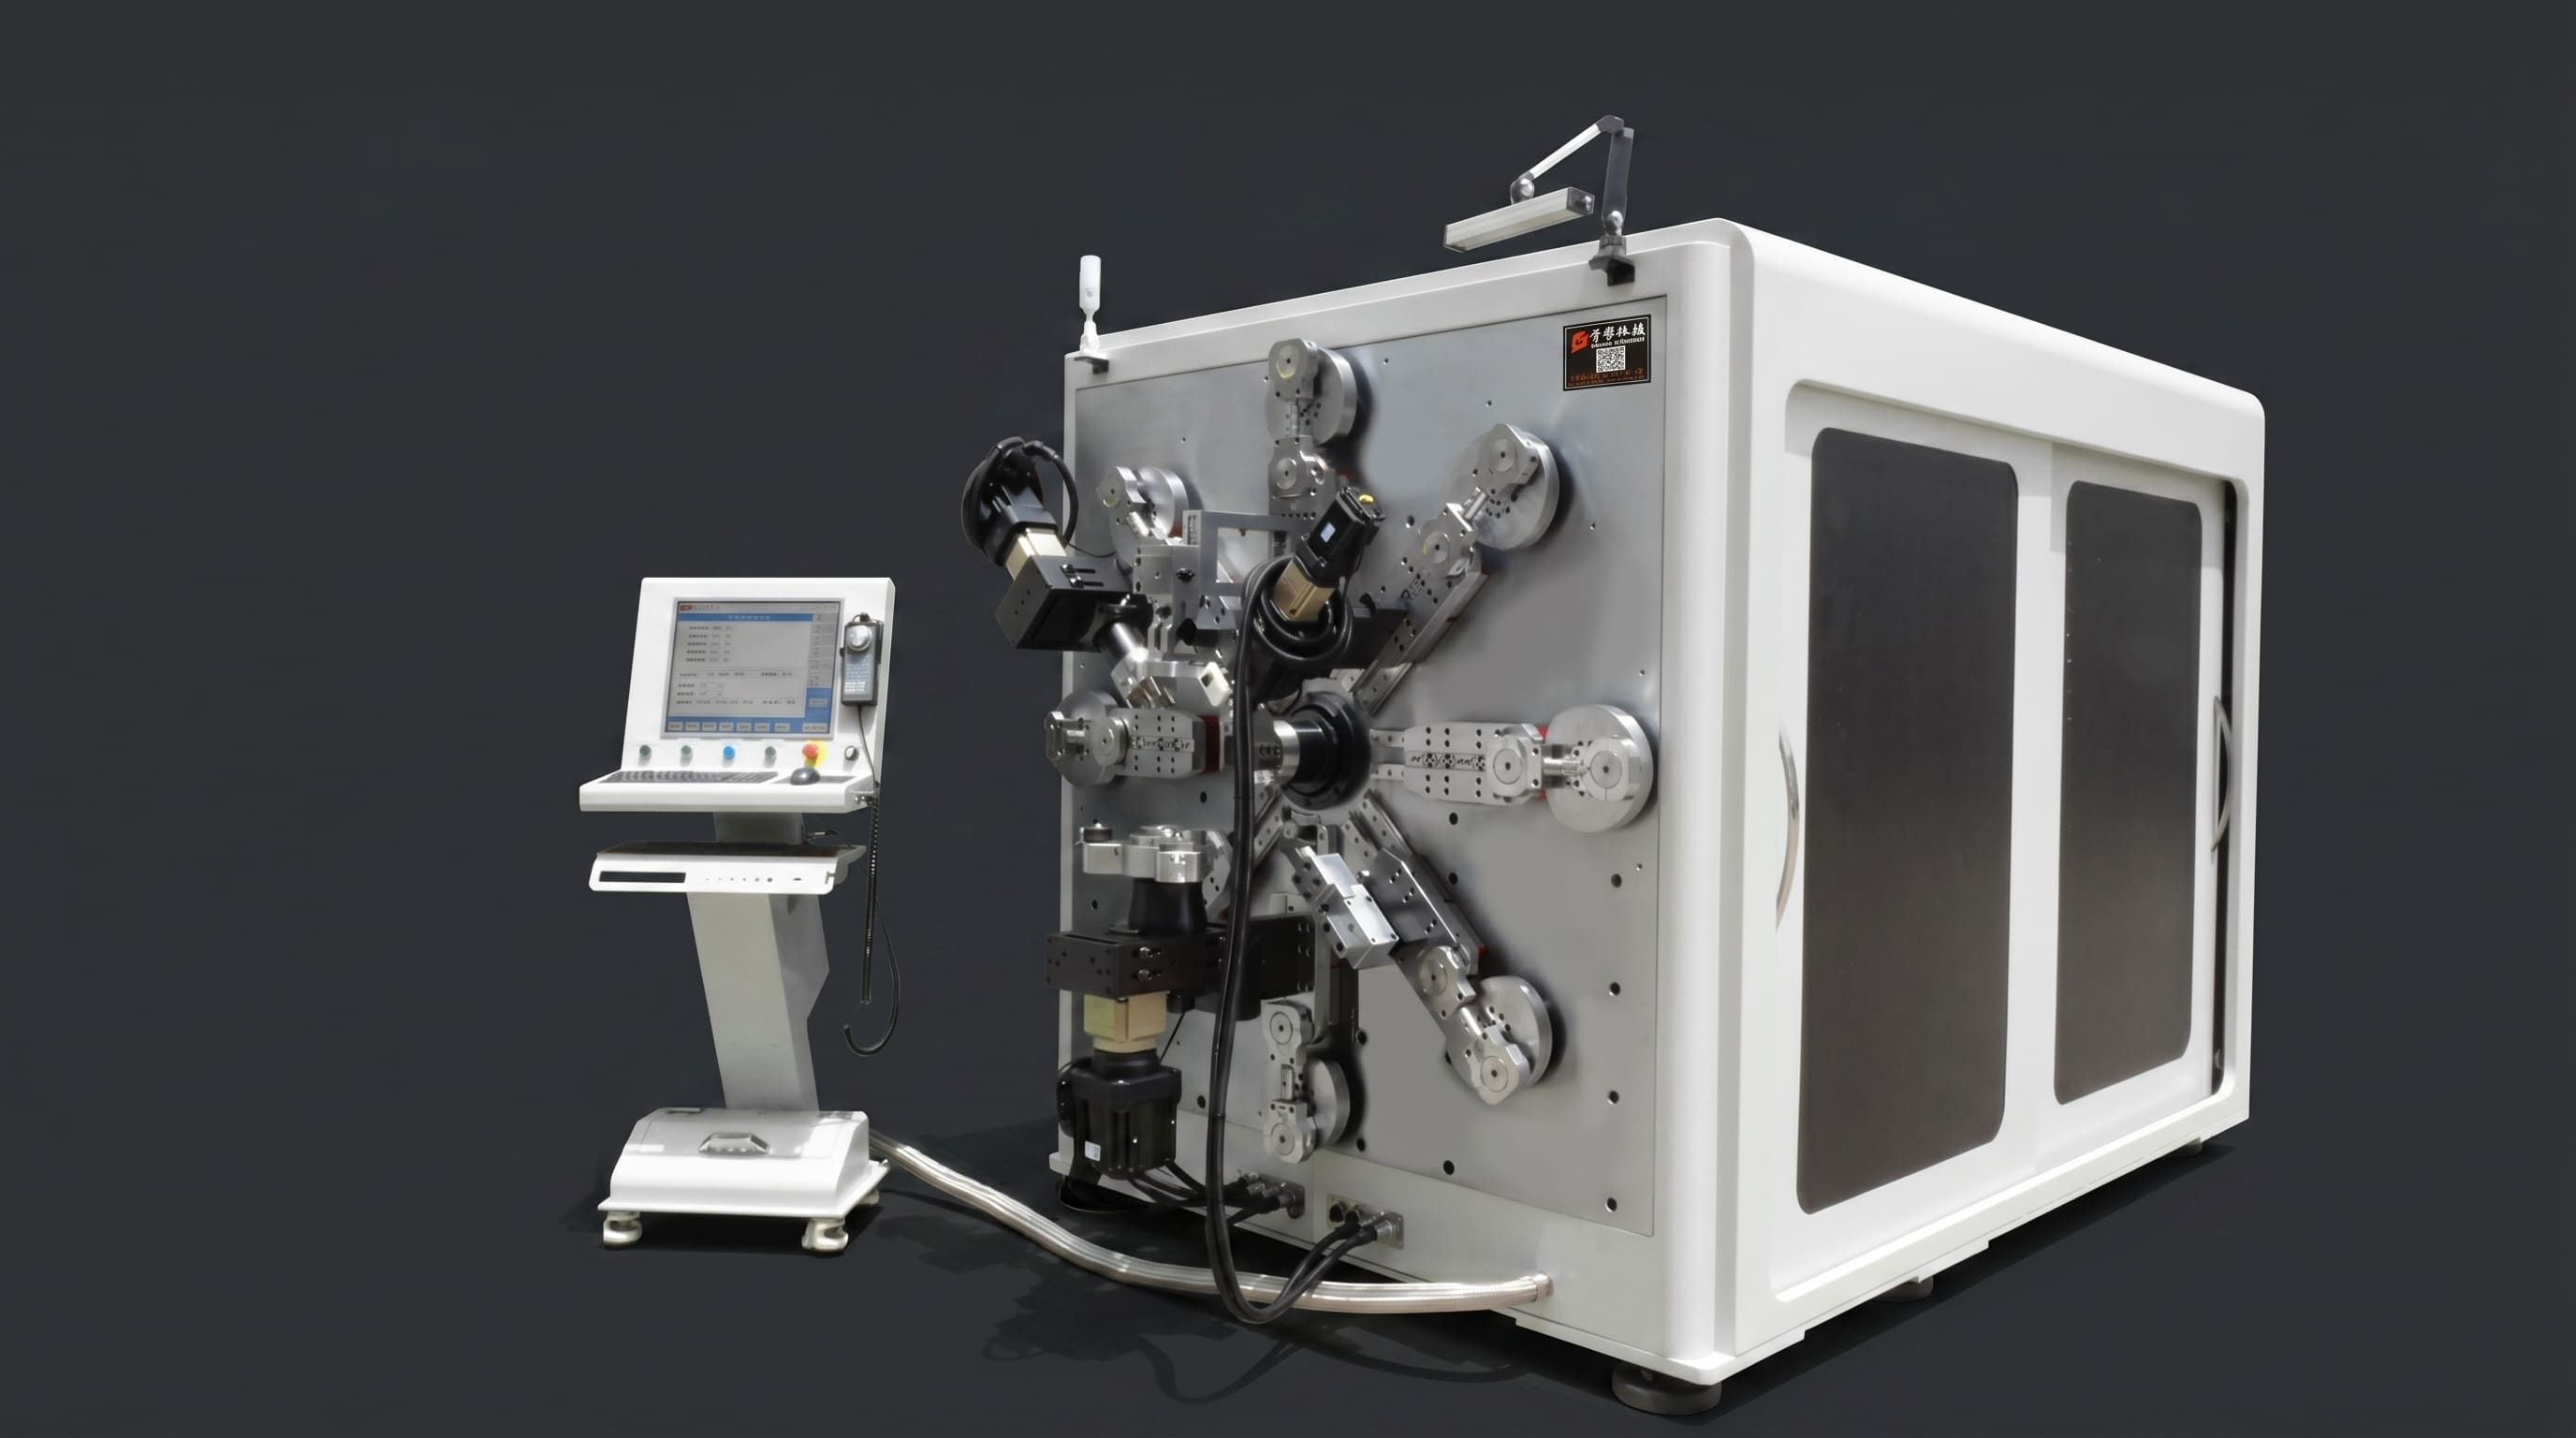
BELAN Otomasyonu: Döner, kalıp ve Çok eksenli servo — bakır-alüminyum busbar bükme makineniz için doğru bükme yöntemini nasıl seçersiniz
Sektör Geçmişi
Yeni enerji araçlarında, enerji depolama sistemlerinde, elektrik kontrol kabinlerinde ve yüksek voltajlı güç dağıtım sistemlerinde, bakır-alüminyum barları, küçük parti ve çok spesifikasyonlu üretim özelliklerine sahip çok açılı, üç boyutlu ve karmaşık yapılara doğru gelişmektedir. Bir seçim yaparkenBakır alüminyum busbar bükme makinesi, üreticiler sadece maksimum işlem boyutu veya bükülme açısına odaklanmakla kalmayıp, farklı bükme çözümlerinin işleme hassasiyetini, yüzey korumasını, ürün değişim verimliliğini ve karmaşık 3D şekillendirme kapasitesini nasıl etkilediğini değerlendirmelidir. Şu anda piyasada yaygın olarak uygulanan dört ana akım bükme çözümü vardır: döner bükme, kalıp bükme, servo tahrikli döner bükülme ve çok eksenli bağlantı bükme. Her mekanizma farklı iş parçası tiplerine uyar ve büyük ölçüde farklı gerçek işleme performansı sağlar.
Bakır-alüminyum busbarlar için dört yaygın bükme yöntemi
1. Döner Bükülme: Sürekli Şekillendirme İçin Esnek Yapı
Döner bükülme, bükme aktüatörlerinin dönüşü boyunca önceden belirlenmiş açılar için bakır veya alüminyum busbarlar şekillendirir. Bu yöntem, her bükülme açısı için sık kalıp değiştirmeden nispeten sürekli şekillendirme sağlar ve çok açılı iş parçaları için olağanüstü esneklik sağlar. Bununla birlikte, standart döner yapıların oluşum kapasitesi aktüatör miktarı ve hareket mantığı ile sınırlıdır. İş parçaları düz bükme ile dikey bükülme arasında hızlı bir geçiş gerektirdiğinde veya iki bükülme çok kısa mesafede aralıklı olduğunda, yardımcı istasyonlar istikrarlı üretim için belirleyici bir faktör haline gelir.
2. Kalıp Bükülme: Kalıp Bağımlı Değişimle Olgun Süreç
Kalıp bükme, özel kalıplar aracılığıyla basınç uygular ve barları hedef açılara bükür. En büyük avantajı, standartlaştırılmış parçaların büyük parti üretiminde kanıtlanmış teknoloji ve stabil şekillendirme kalitesinde yatmaktadır. Ancak, kalıp bükmenin bariz dezavantajları vardır: - Farklı iş parçaları için ayrı kalıplar gereklidir - Kalıp tedariki ve bakımından ekstra maliyetler oluşur - Sık ürün değişimleri için kalıp değişimi zorunludur - Karmaşık 3D profillerin sürekli şekillendirilmesi için sınırlı esneklik - Küçük partili çok varyantlı siparişler için uzun değişim kesintisi Kalıp bükme, sabit geometriye sahip yüksek standartlaştırılmış busbar üreten üreticiler için iyi çalışır. Sık sık güncellenen yeni enerji uygulamaları için, karar vermeden önce genel kalıp değişim maliyetlerini dikkatlice değerlendirmeniz gerekir.
Servo Tahrikli Döner Bükülme: Daha Yüksek Hassasiyet ve Otomasyon
Servo-döner bükülme, kapalı döngülü hareket kontrolü için servo motorlar kullanarak geleneksel döner yapıları geliştirir. Geleneksel mekanik bükülme ile karşılaştırıldığında, servo sistemler hassas şekilde düzenler: - Eğilme açısı - Eğilme hızı - Konum koordinatları - Ivme ve yavaşlama eğrisi - Çok adımlı hareketlerin senkronizasyonu Bakır-alüminyum veri barları hem güvenilir elektrik iletkenliği hem de tutarlı boyutsal tolerans gerektirir. Servo kontrolü, manuel parametre ayarlamasından kaynaklanan sapmaları ortadan kaldırır. Bir işleme programı kaydedildikten sonra, operatörler parametreleri doğrudan hatırlayabilir ve üretim partileri arasında boyutsal tutarlılığı büyük ölçüde iyileştirebilir.
Çok Eksenli Bağlantı Bükülmesi: Karmaşık 3B Busbarlar İçin Çekirdek Çözüm
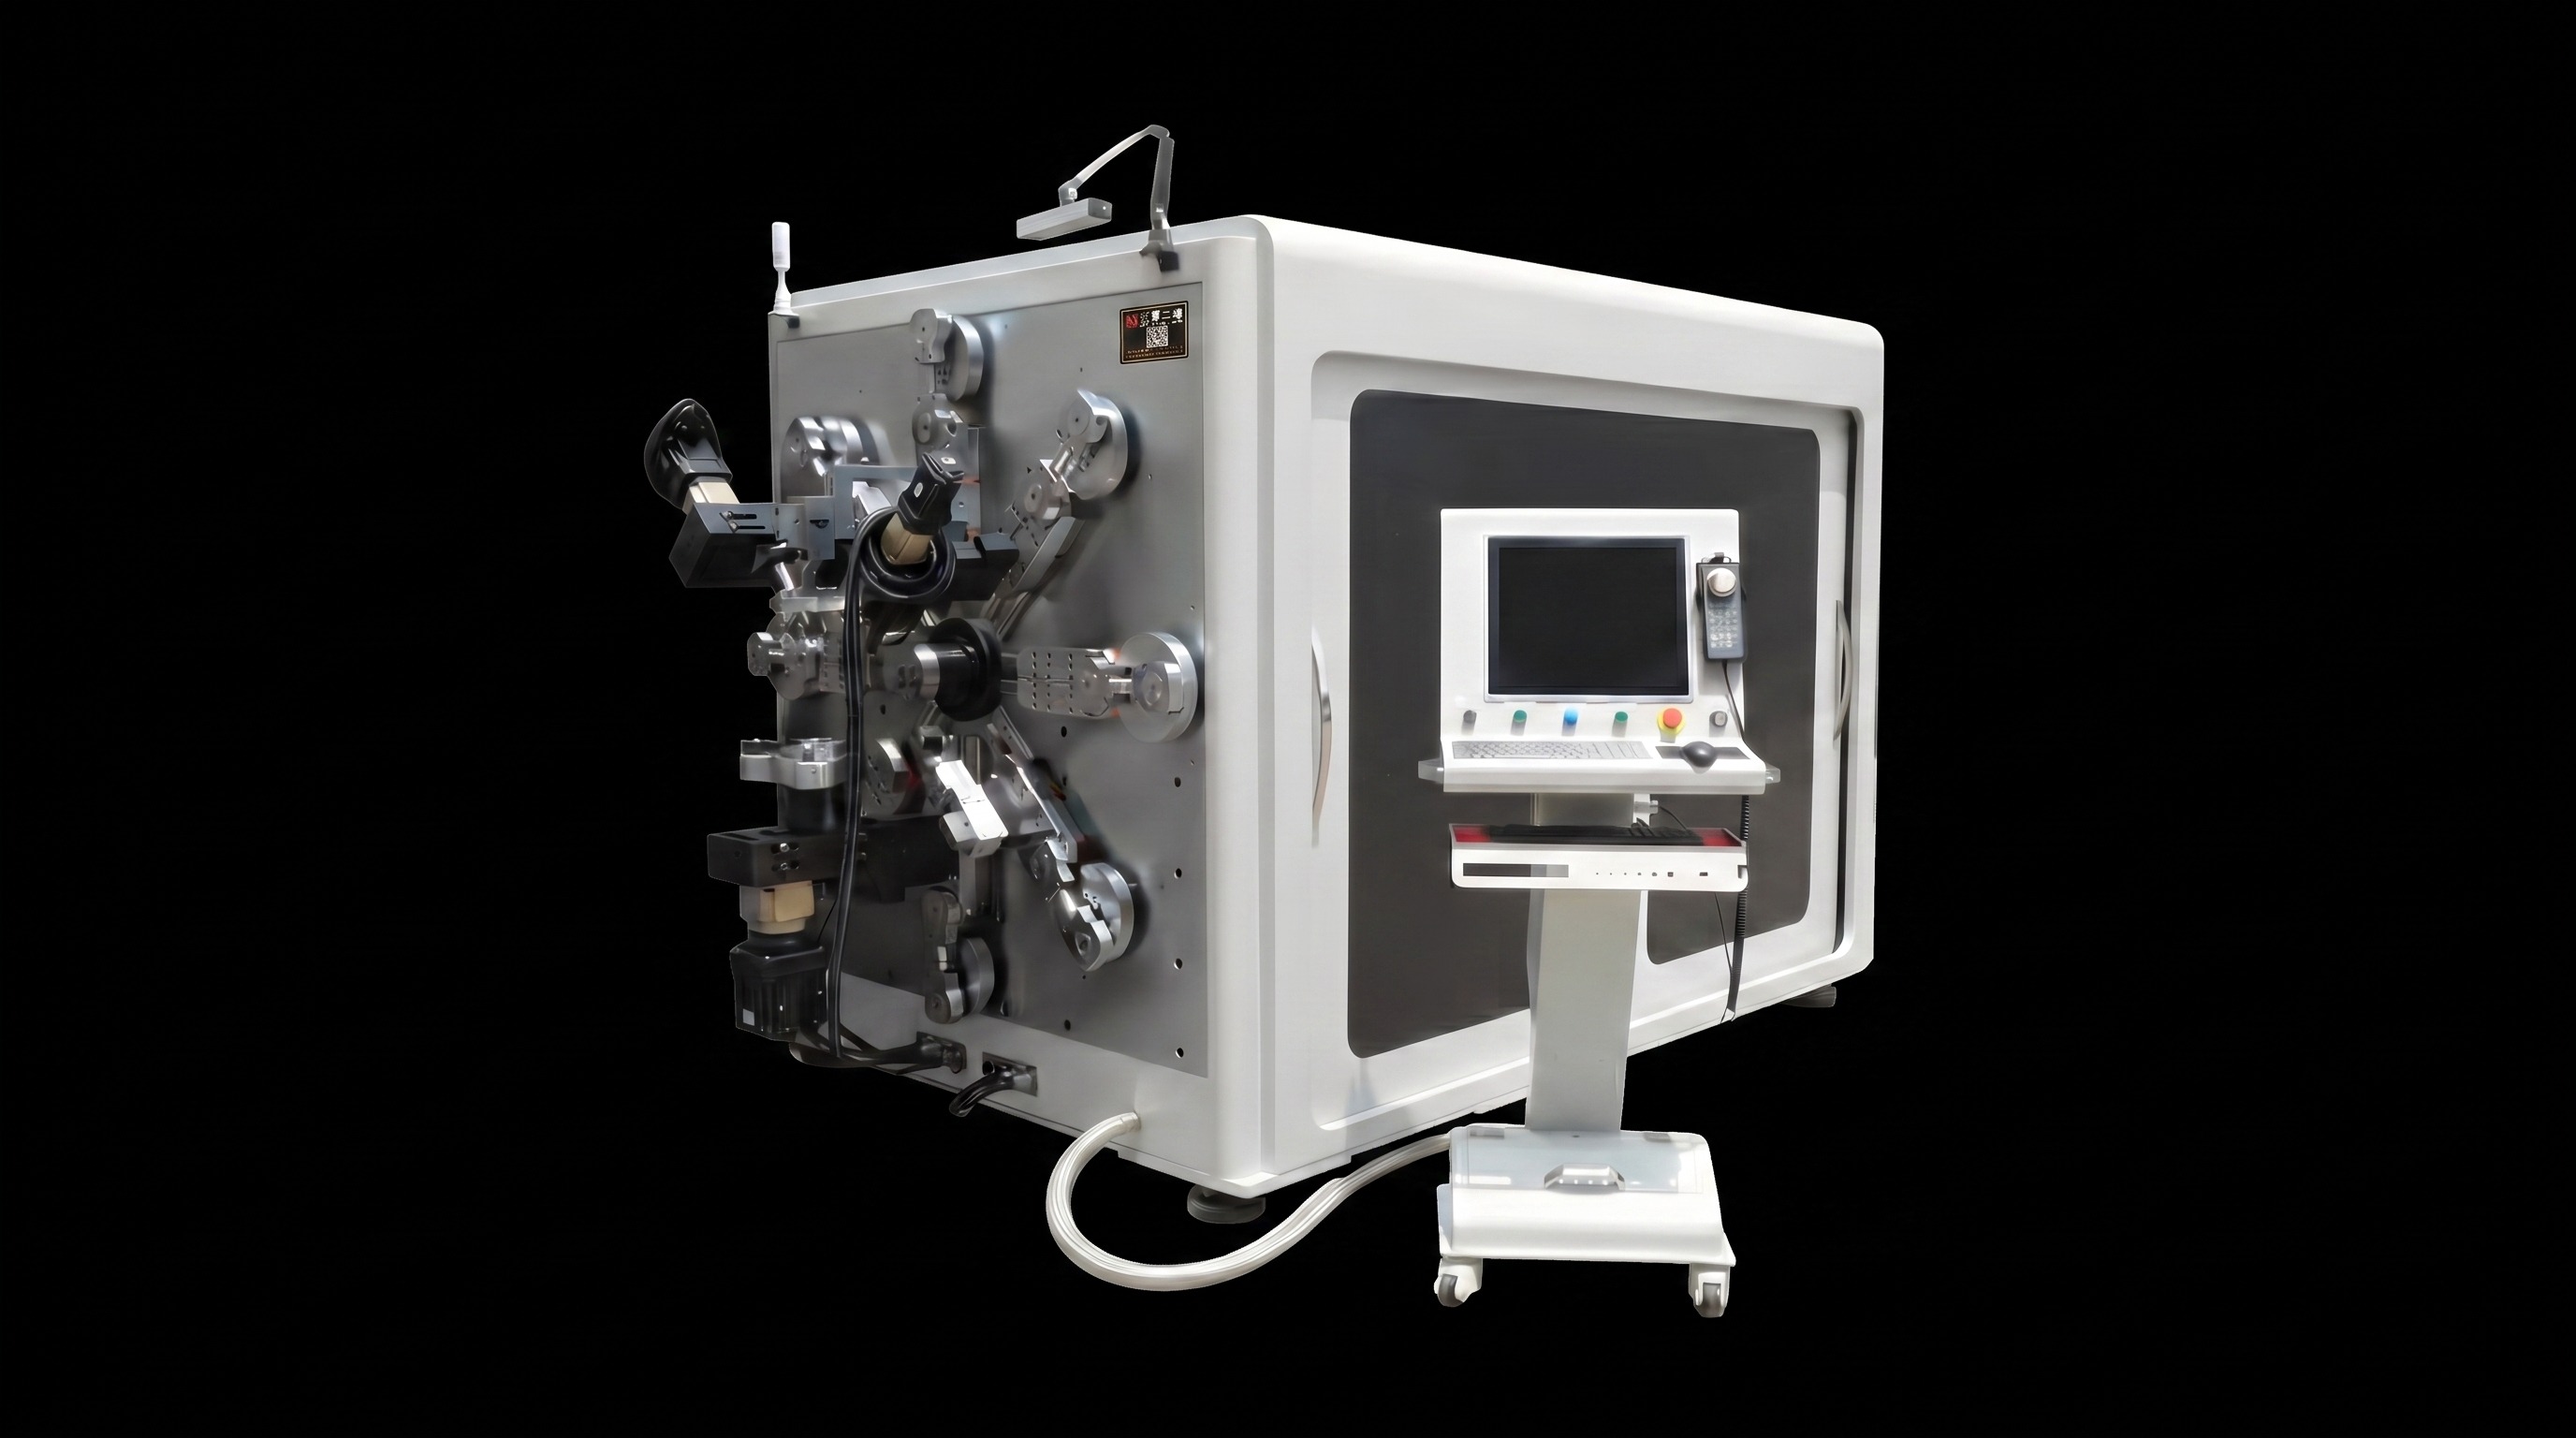
Eğer bus bar parçalarınız düz bükülme, dikey bükülme, burama bükülme ve çok yönlü geçişleri birleştiriyorsa, artık makinenin temel bükülmeleri tamamlayıp tamamlayamayacağını kontrol etmek yeterli değildir. Yardımcı hareket mekanizmalarına ve çok eksenli senkron yeteneğine öncelik vermelisiniz. BELAN'ın çözümü, çok istasyonlu bir işlem platformu oluşturmak için 8 kollu bir manipülatör sistemi, iki bükülme-rulo ünitesi ve bir kesme modülü içeriyor. Çoklu robotik kollar, yardımcı konumlandırma ve destekli bükme sağlar, böylece makine son derece karmaşık busbar profilleri üretebilir. Başlıca avantajları aşağıda özetlenmiştir:
Kapsamlı Düz, Dikey ve Twist Bükülme
Karmaşık busbarlar, farklı uzamsal yönelimler arasında sürekli oluşum gerektirir. Sekiz yardımcı kol, düz, dikey ve burulma bükme hareketleri arasında kesintisiz geçişleri destekler.
Kısa Mesafeli Uzaysal Bükülme
Bazı bileşenler, düz eğilmeden dikey bükülmeye hızlı bir geçiş gerektirir ve iki bükülme noktası arasında çok kısa bir perde bulunur. Tek istasyonlu makineler genellikle ilk virajı tamamladıktan sonra çalışma alanı tükenir. Çok kollu düzen, bağımsız istasyonlar arasında iş birliği yapar ve dar aralıklı virajlar için yeterli hareket alanı ayırır.
Özel Şekilli İş Parçaları İçin Destekli Şekillendirme
EV ve enerji depolama projeleri için özel şekilli bakır-alüminyum busbarlar çok yönlü eğimler, değişken açılar ve yükseklik kaymaları içerir. Bu durumda, çalışma istasyonlarının sayısı ve eşzamanlı performansı, nominal maksimum bükülme açısından daha fazla ağırlık taşır.Bakır alüminyum busbar bükme makinesi.
Farklı Bükülme Yöntemlerinin Yüzey Koruma Performansı
Bakır ve alüminyum busbarlar, özellikle yalıtımlı tipler, katı yüzey kalitesi gereksinimlerine sahiptir. Doğrudan kalıp teması, basınç, boşluk veya kalıp durumu doğru kontrol edilmezse çukur veya yüzey çizikleri bırakabilir. Döner bükülme, şekil kuvvetini sürekli hareket yoluyla dağıtır; bu da uygun araç ve parametre ayarlarında yerel gerilimi kısmen azaltabilir. Servo ve çok eksenli kontrol, ham maddelere ani darbeyi ortadan kaldırmak için bükülme hızı ve hareket yörüngesi daha da optimize edilir. Kaynak seçerken sadece parametre sayfalarına güvenmemenizi öneririzBakır alüminyum busbar bükme makinesi. Bunun yerine, gerçek malzeme test örnekleri çalıştırın ve şu temel göstergeleri kontrol edin: - Yüzey çizikleri - İzolasyon kaplama hasarı - Eğilme bölgelerindeki belirgin çukurlar - Çok açılı geçişler sırasında stabilite - Kütle koşularında boyutsal tekrarlanabilirlik
Küçük Açı, Büyük Açı ve Karmaşık 3D Bükülme Arasındaki Farklar
Küçük açı bükülme
Yüksek konumlandırma hassasiyeti, malzeme geri yay dengesi ve hızlı servo tepkisi gerektirir.
Büyük açı bükülme
Mekanik paraziti önlemek için yeterli hareket alanı ve optimize edilmiş bükülme yollarını okur.
Karmaşık 3D bükülme
Düz, dikey ve burulma bükme ile birleştirilir. Standart 3D makineler çoğunlukla yuvarlanan kafaların ileri-geri ve sol-sağa hareketine dayanır. İki kıvrım yakın aralıklı olduğunda ve ikincil oluşum için yardımcı istasyonlar bulunmadığında, bu sorunlar uzay kısıtlama problemlerine yatkındır. Bu nedenle çoklu istasyon koordineli yeteneği, karmaşık bus bar üretimi için hayati bir değerlendirme ölçütüdür.
Dört Bükülme Çözümünün Karşılaştırma ve Seçim Rehberi
| Karşılaştırma Öğesi | Kalıp Bükme | Standart Döner Bükülme | Servo-Rotary Bükülme | Çok eksenli bağlantı bükülmesi |
|---|---|---|---|---|
| Standart Parçalar | ★★★★★ | ★★★★ | ★★★★ | ★★★★★ |
| Çok Donanımlı Değişim | ★★ | ★★★★ | ★★★★★ | ★★★★★ |
| Bükülme Hassasiyeti | ★★★★ | ★★★★ | ★★★★★ | ★★★★★ |
| Karmaşık 3D İş Parçaları | ★★ | ★★★ | ★★★★ | ★★★★★ |
| Düz/Dikiyel/Twist Bend | ★★ | ★★★ | ★★★★ | ★★★★★ |
| Kalıp Bağımlılığı | Yüksek | Düşük | Düşük | Düşük |
| Otomasyon Seviyesi | Medium | Medium | Yüksek | Yüksek |
| Karmaşık Parçalar İçin Yardımcı Şekillendirme | Düşük | Medium | Medium | Yüksek |
Stabil ve basit iş parçalarına sahip üreticiler, maliyet etkin kalıp bükme veya temel döner çözümleri tercih edebilir. Sık sık ürün yükseltmeleri ve karmaşık mekansal geometrilerle karşı karşıya olan fabrikalar, servo-rotary ve çok eksenli bağlantılara öncelik vermelidirBakır alüminyum busbar bükme makinesimodeller.
Performansı sadece eksen miktarına göre değerlendirmeyin
Ekipman broşürlerindeki nominal eksen sayısı, gerçek dünyadaki karmaşık şekillendirme yeteneğini tam olarak temsil edemez. Şu pratik noktaları doğrulamanız önerilir: - Her bağımsız eksenin işlevleri (besleme, bükülme, dönüş vb.) - Çok eksenli eksenlerin senkron çalışıp çalışamayacağı - Bağımsız yardımcı istasyonların bulunabilirliği - Kombine düz, dikey ve burama bükülme desteği - Kısa perdeli eğilmelerde mekanik parazit riski - Karmaşık profiller için programlanabilir sürekli şekillendirme Örnek deneme üretimi için gerçek parça çizimlerinin sunulması, makineleri sadece ona göre değerlendirmekten çok daha güvenilirdir Spesifikasyon sayfalarına doğru.
Sonuç
Bükülme teknolojisi, tek açıdan şekillendirmeden tamamen otomatik karmaşık 3D şekillendirmeye doğru evrilmektedir. Eğer busbar ürünlerinizde düz, diki, burulma bükülmeleri, çok açılı geçişler ve ultra kısa mesafeli uzamsal bükülmeler varsa, sadece makine fiyatlarını veya reklam edilen eksen numaralarını karşılaştırmak yerine çoklu istasyon koordinasyonu, bükülme hassasiyeti ve gerçek örnek işleme kapasitesine odaklanmalısınız. BELAN Machinery, profesyonel metal şekillendirme otomasyonu çözümleri sunar. Eğer bir kaynak buluyorsanızBakır alüminyum busbar bükme makinesi, lütfen bus bar malzemenizi, yalıtım tipini, 3D parça çizimlerinizi ve aylık çıktı ihtiyacınızı sağlayın. BELAN, uygun bükme teknolojinizi analiz edecek, karmaşık 3D busbarlar için prototip testleri yapacak ve size iyi eşleşen bir otomasyon önerisi sunacaktır.
Daha fazla bilgi almak veya örnek test ayarlamak için satış ekibimizle iletişime geçin lütfen.
.jpg)