


VAKA ÇALIŞMASI
Yeni Enerjili Bakır ve Alüminyum Bus Bar Entegre Hat Şekillendirme Çözümü
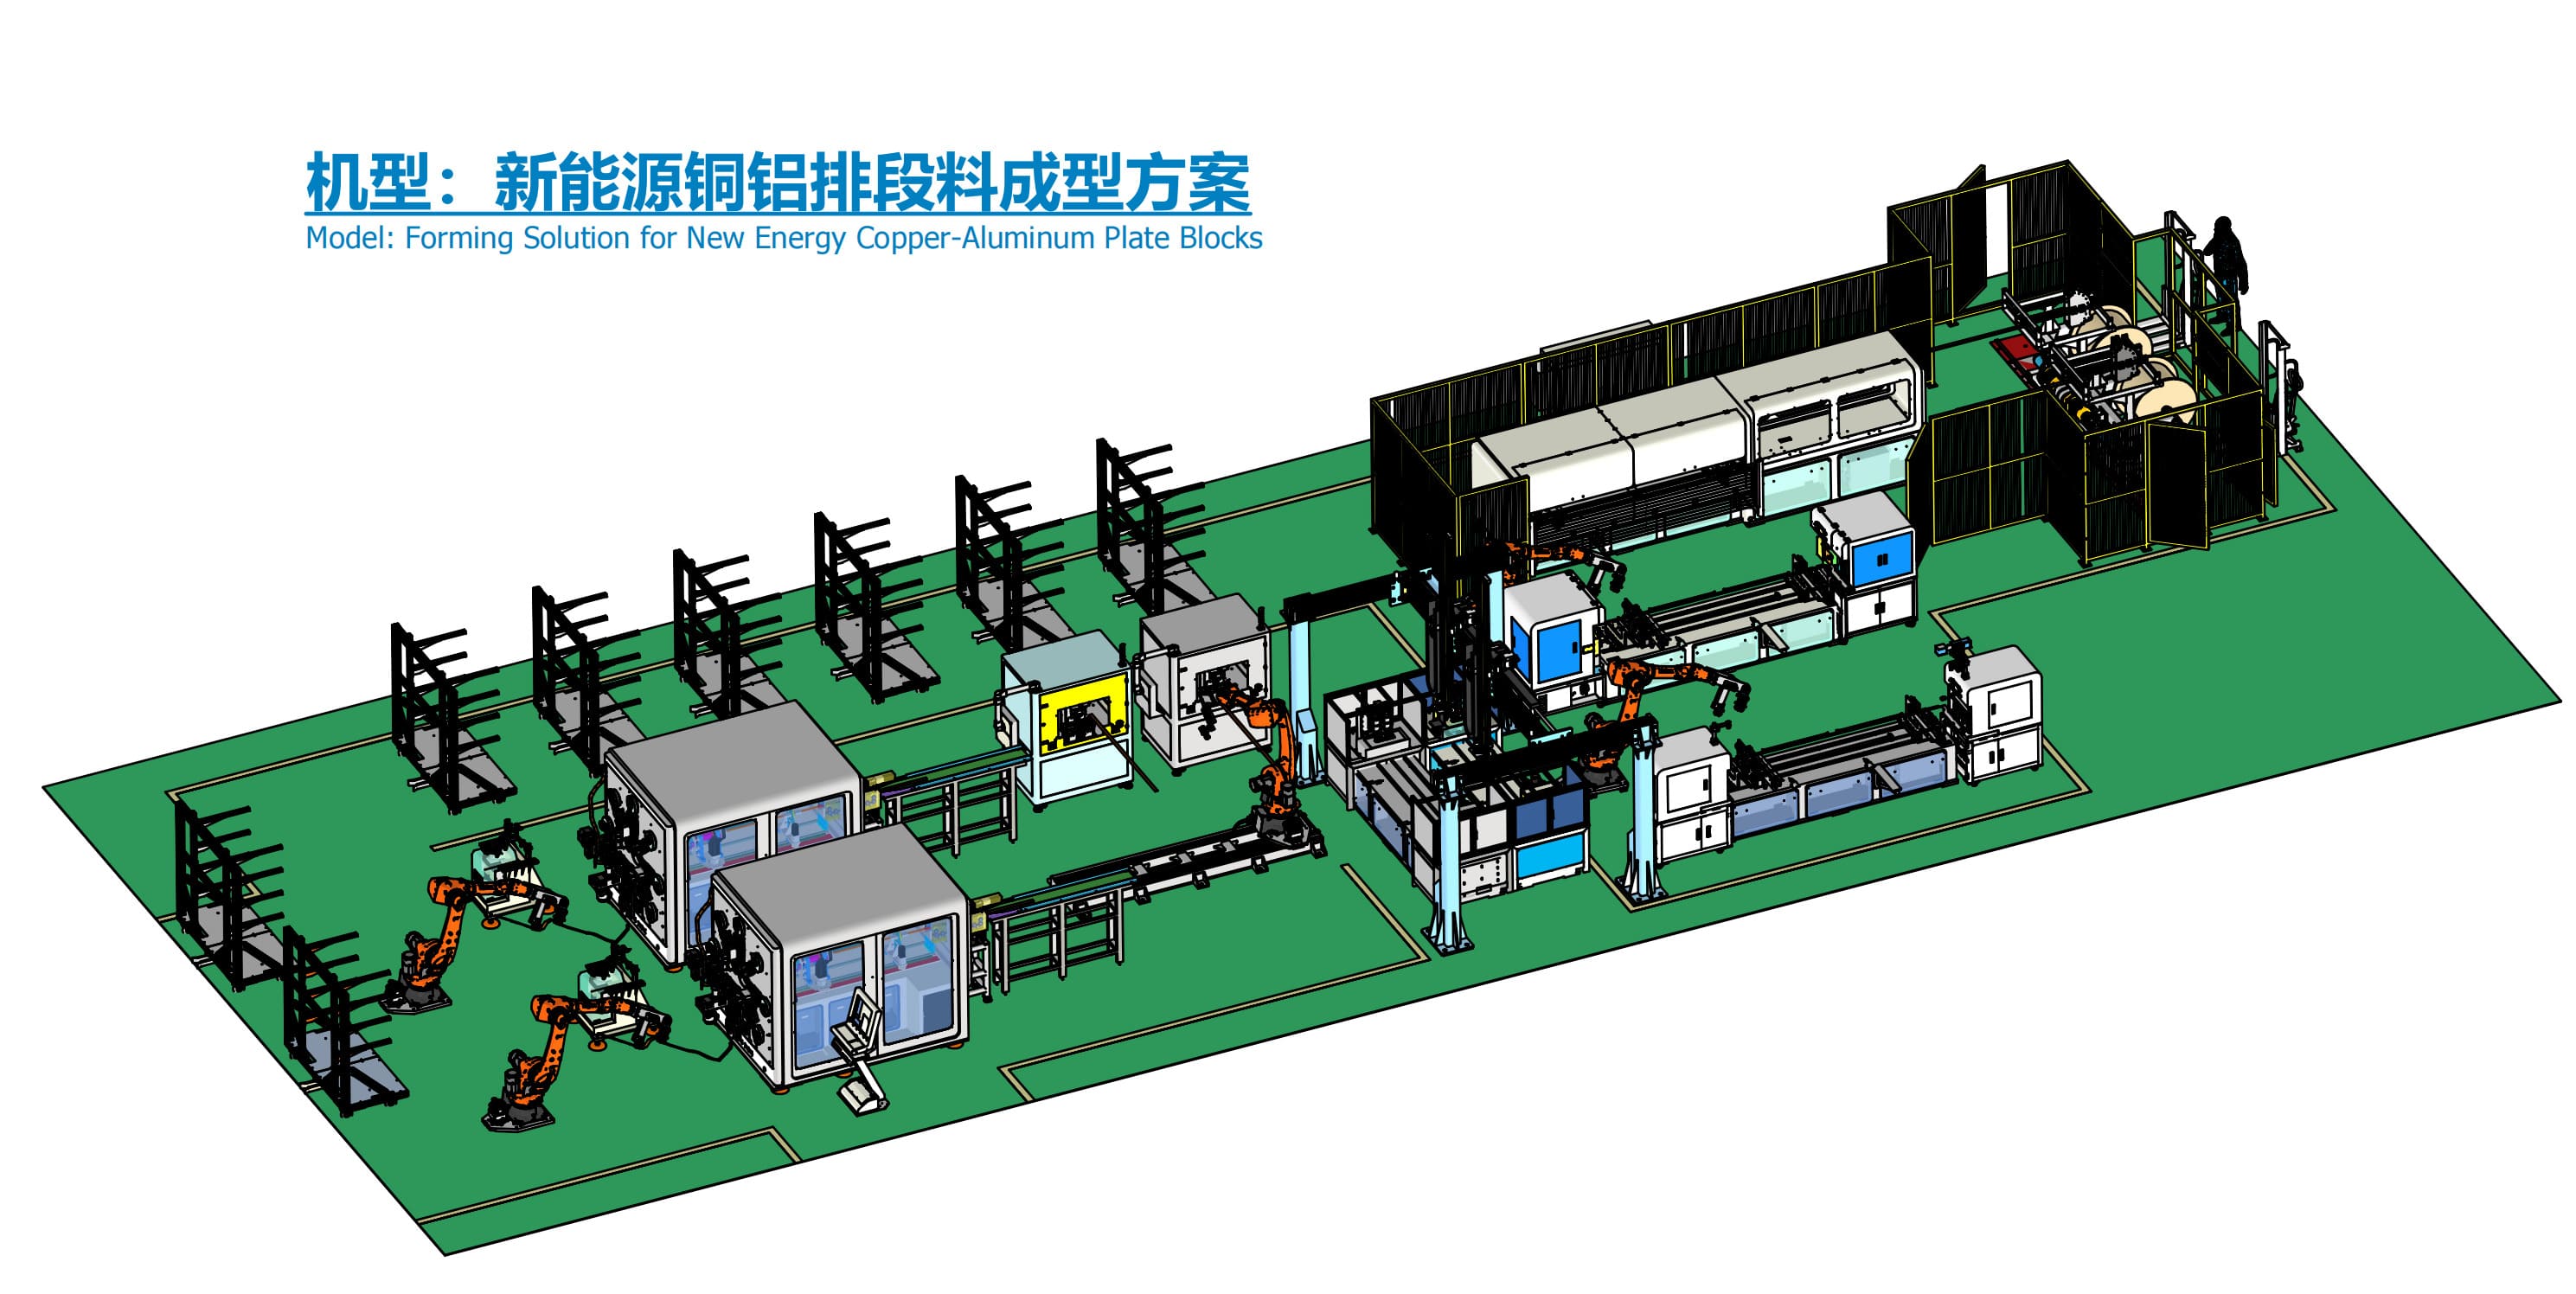
Çözüm Genel Bakış
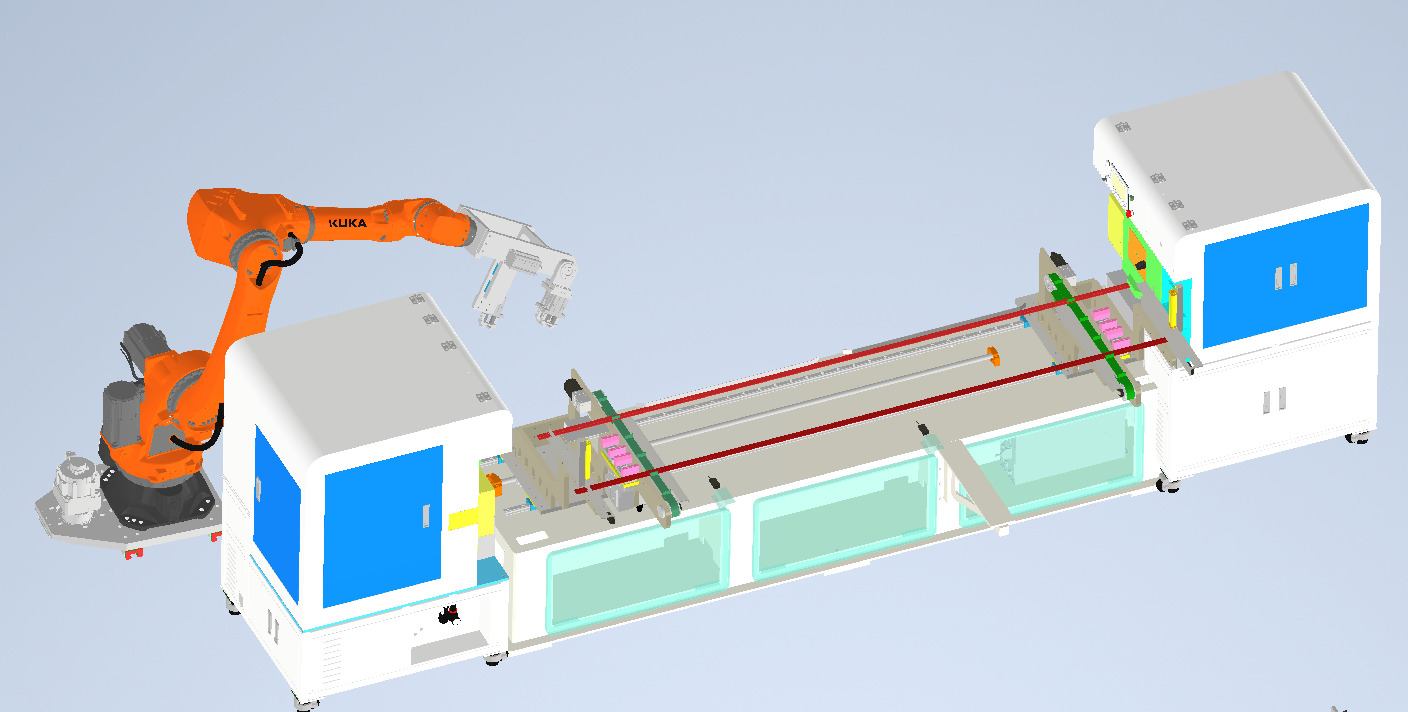
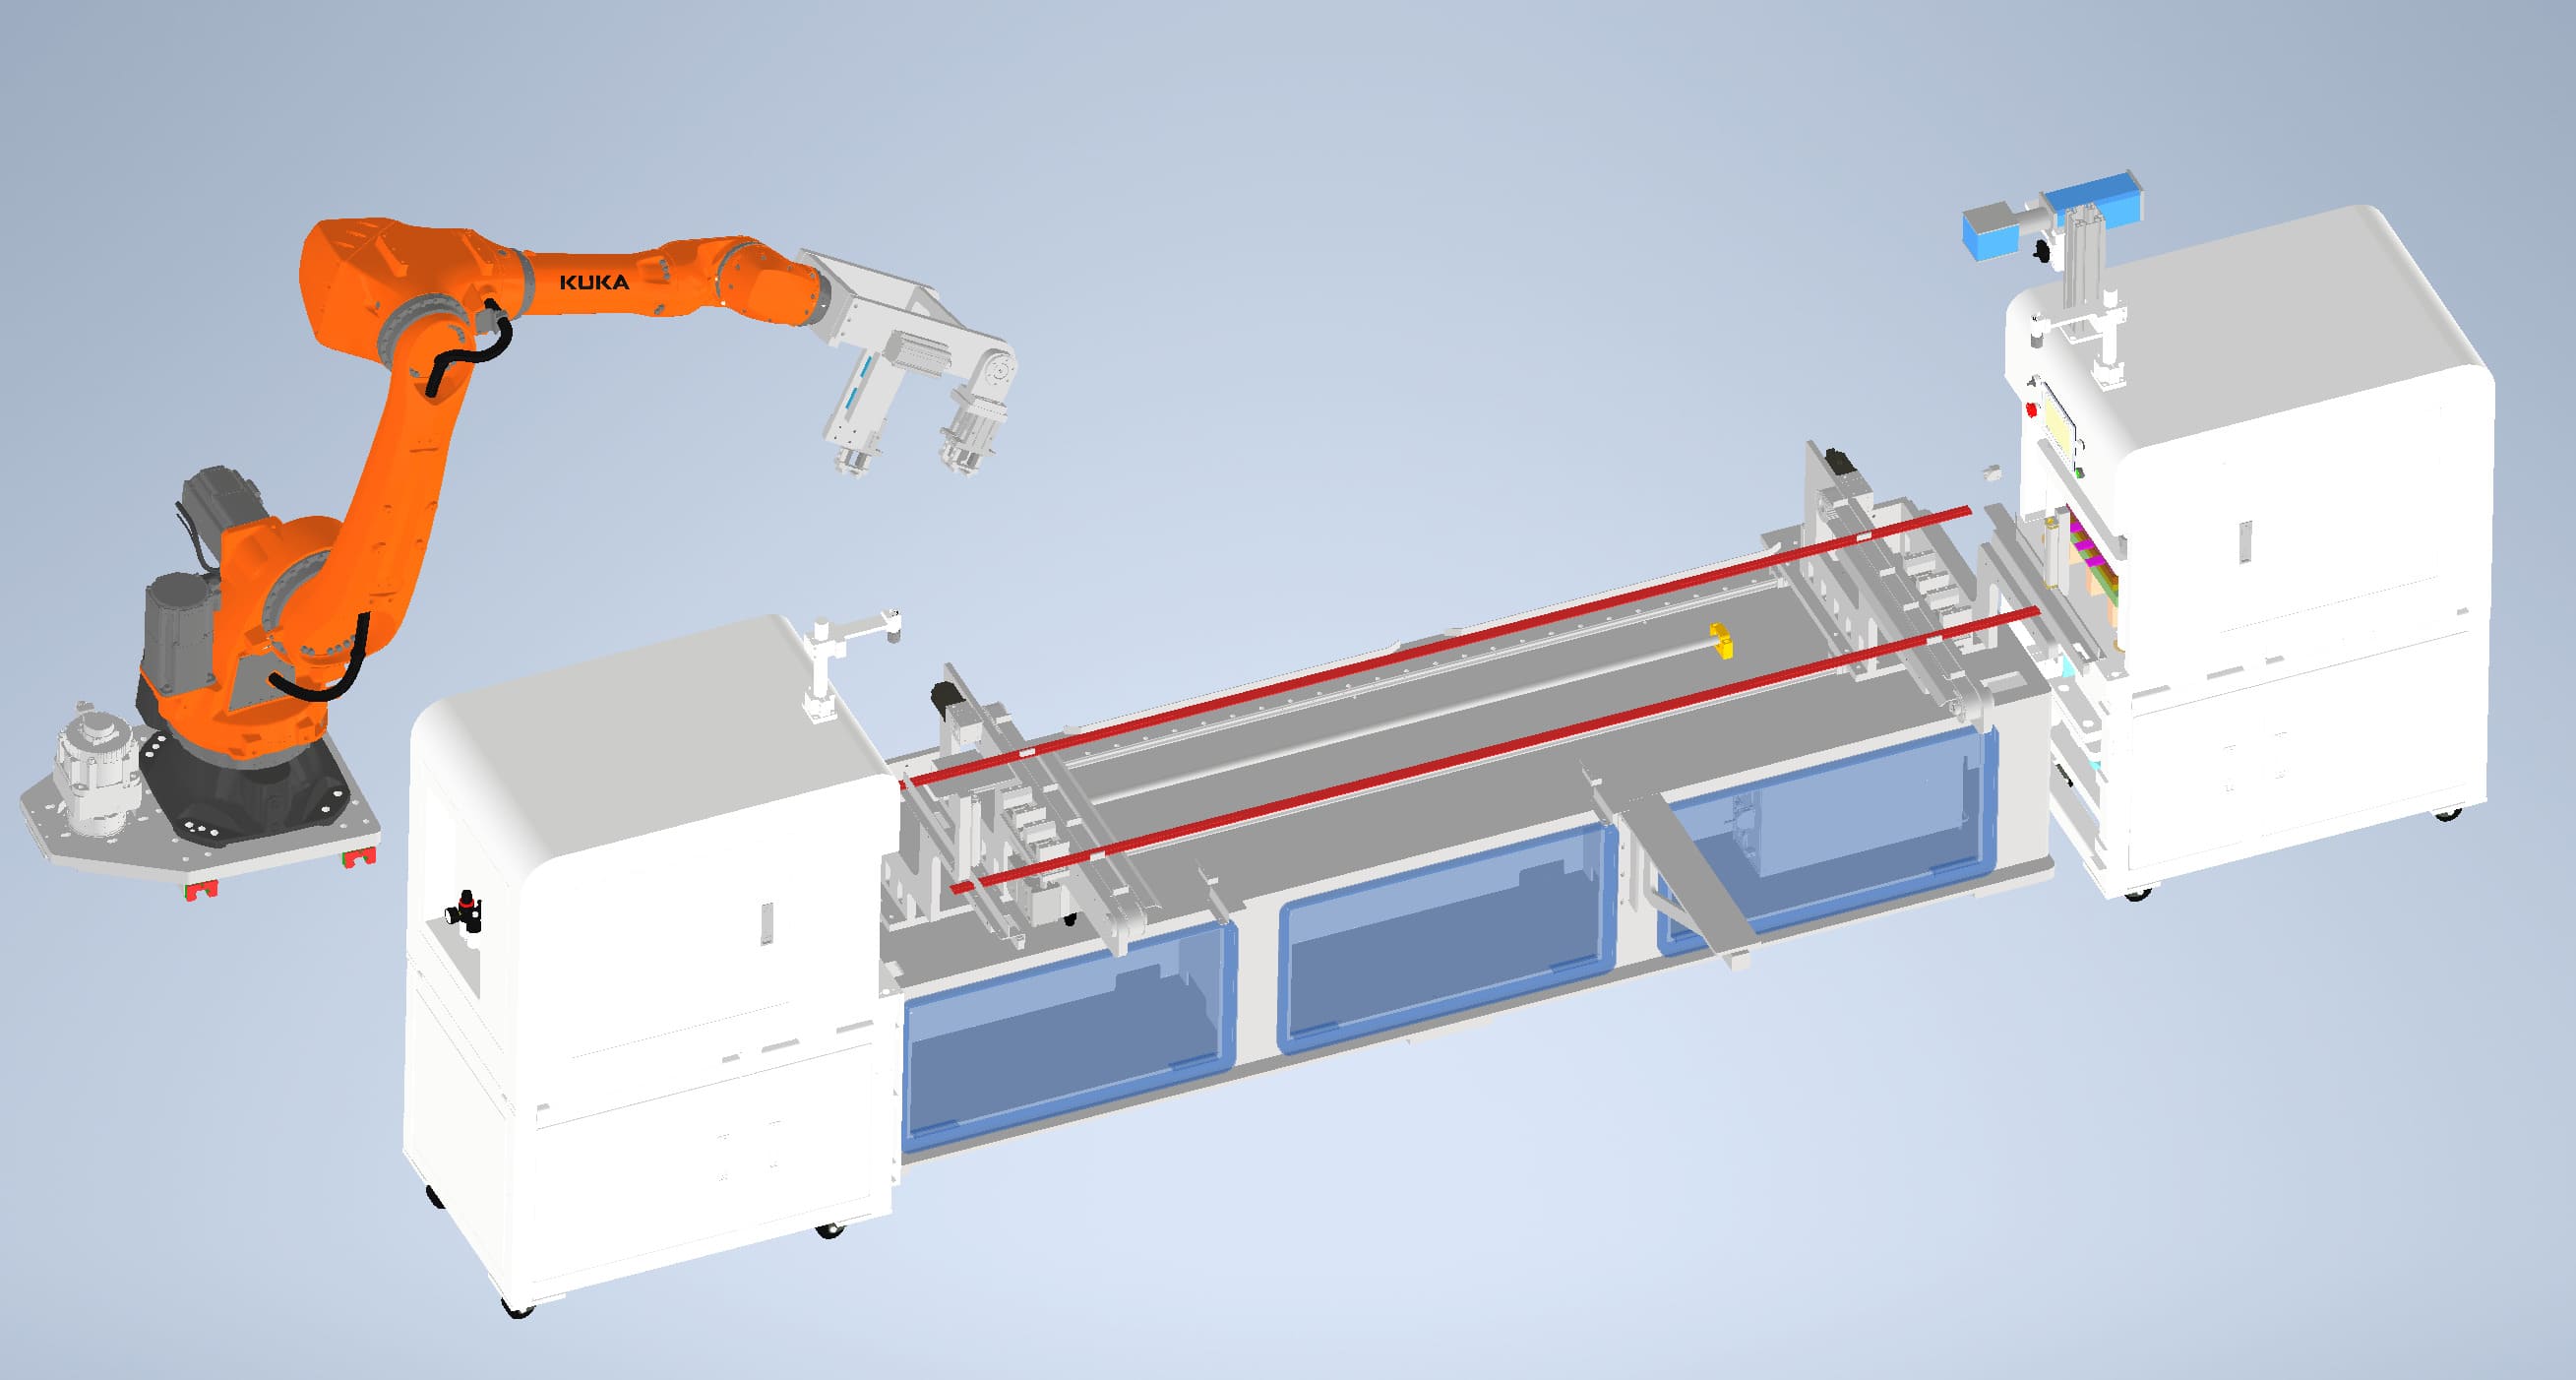
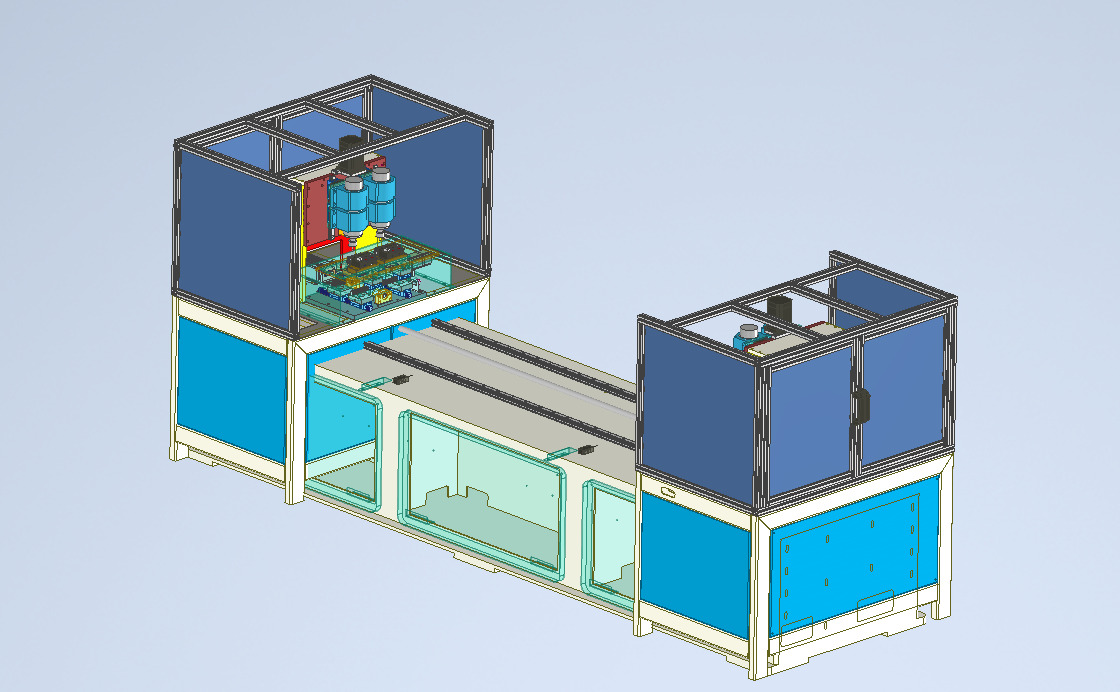
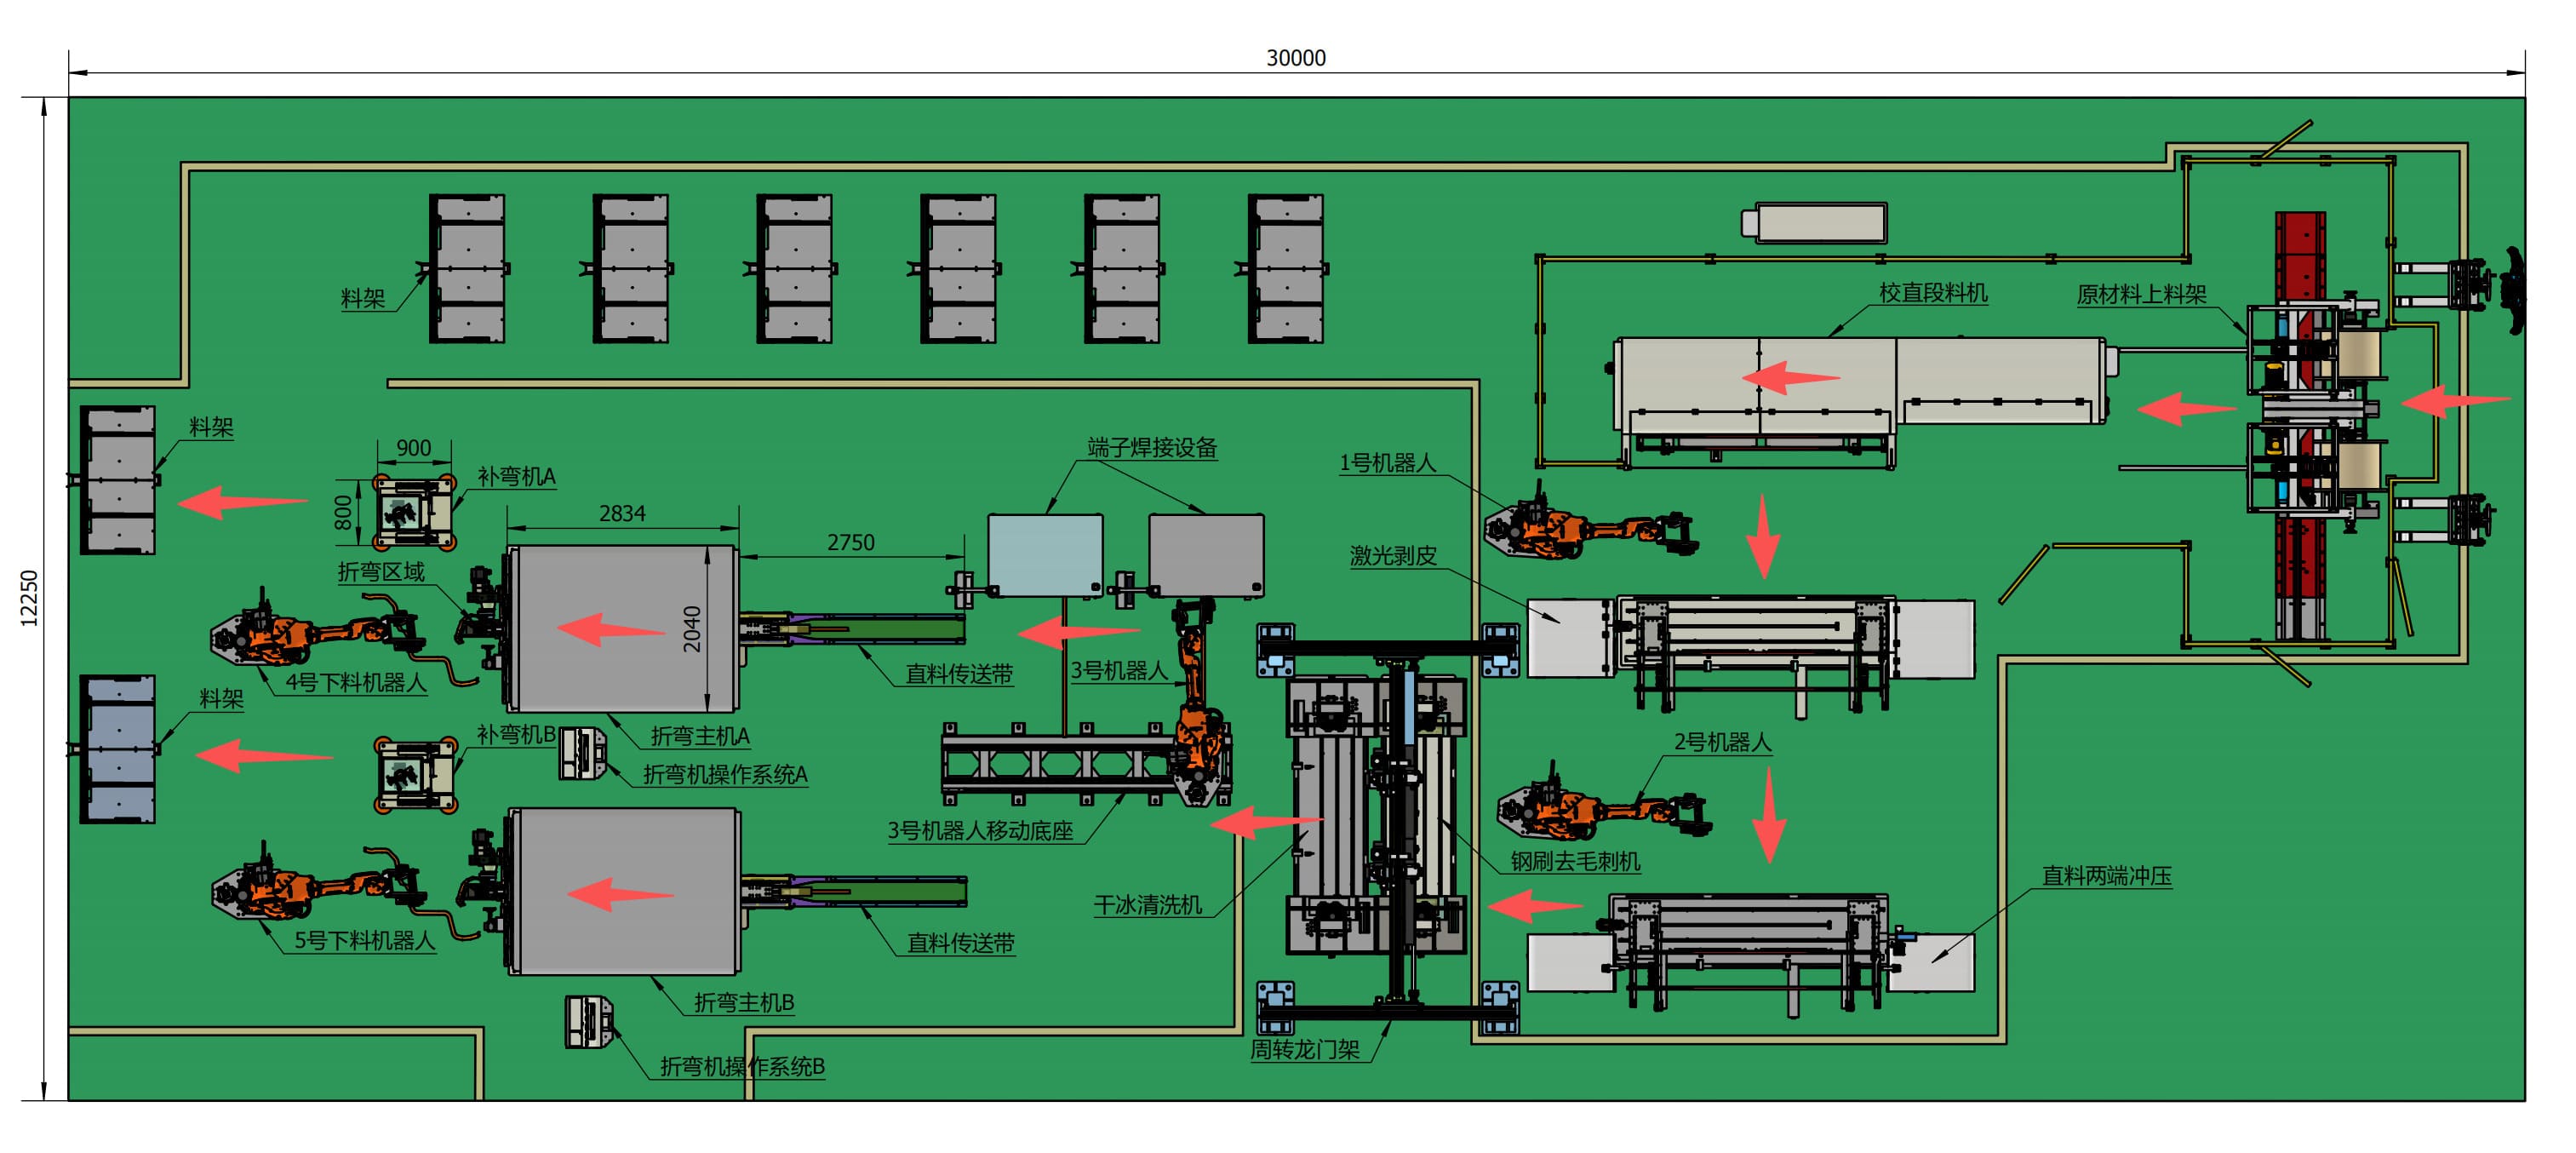
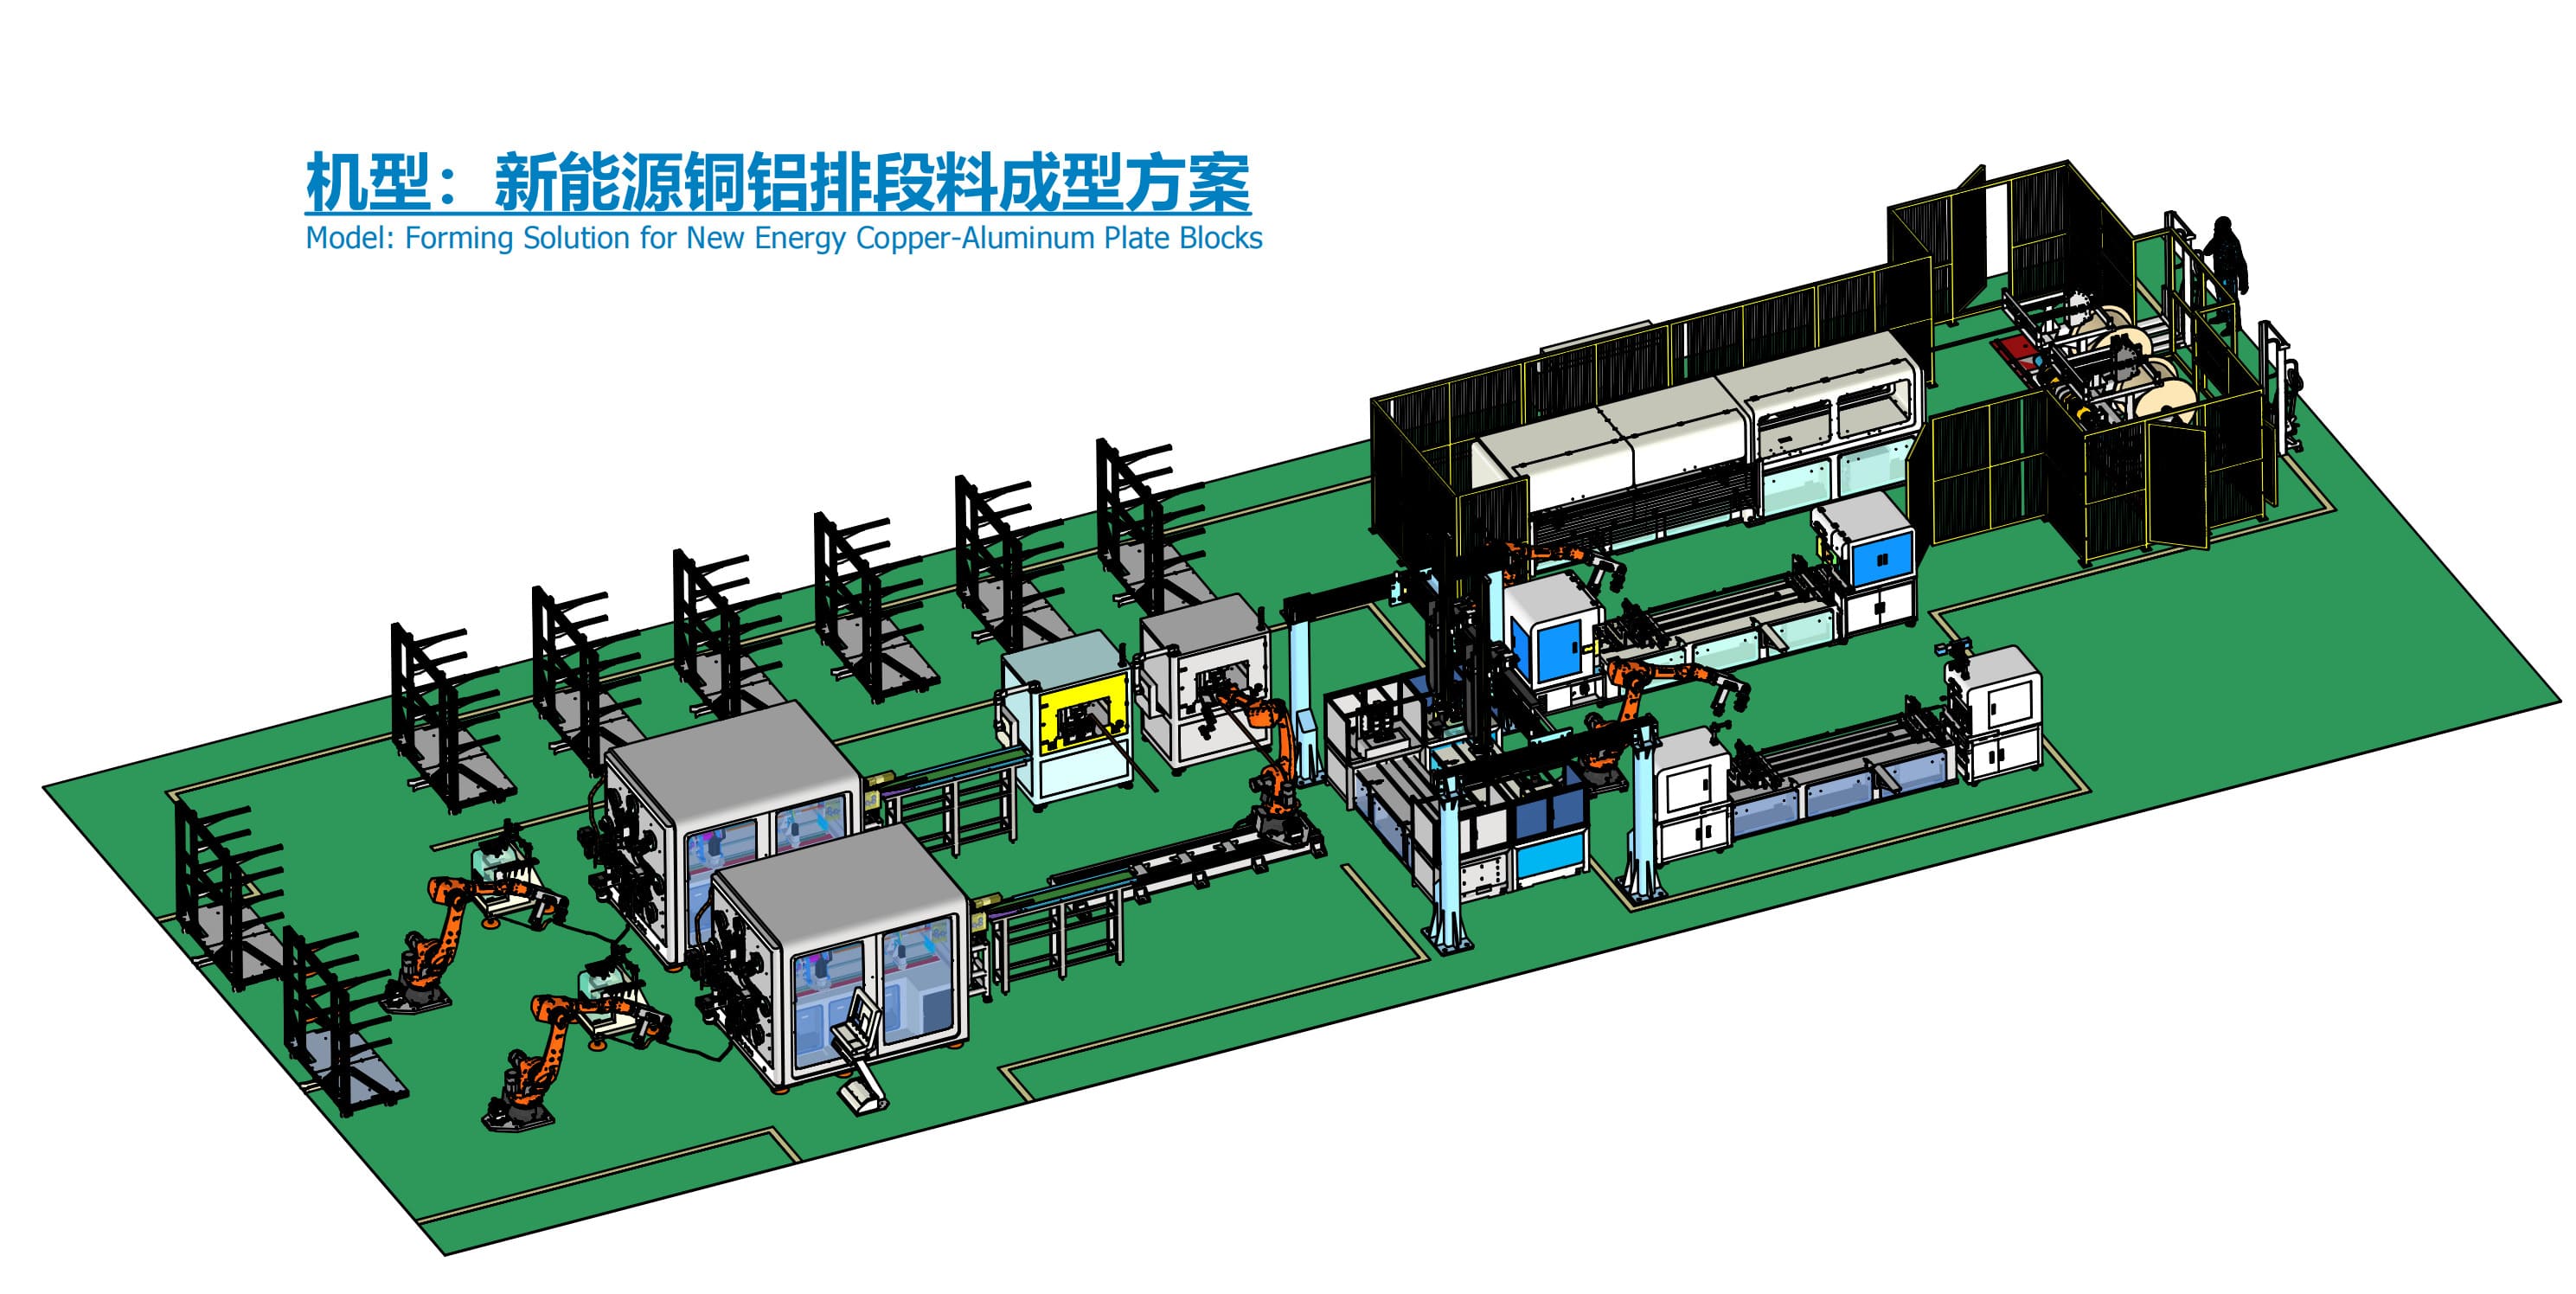
Entegre Hat Düzeni| Entegre Hat Düzeni
Hat, düzleştirme ve kesme, çift uçlu sökme, çift uçlu delme, çapak temizleme, temizleme, terminal kaynak, bükme, düzeltme ve robotik transferi sürekli üretim zincirinde birleştirir.
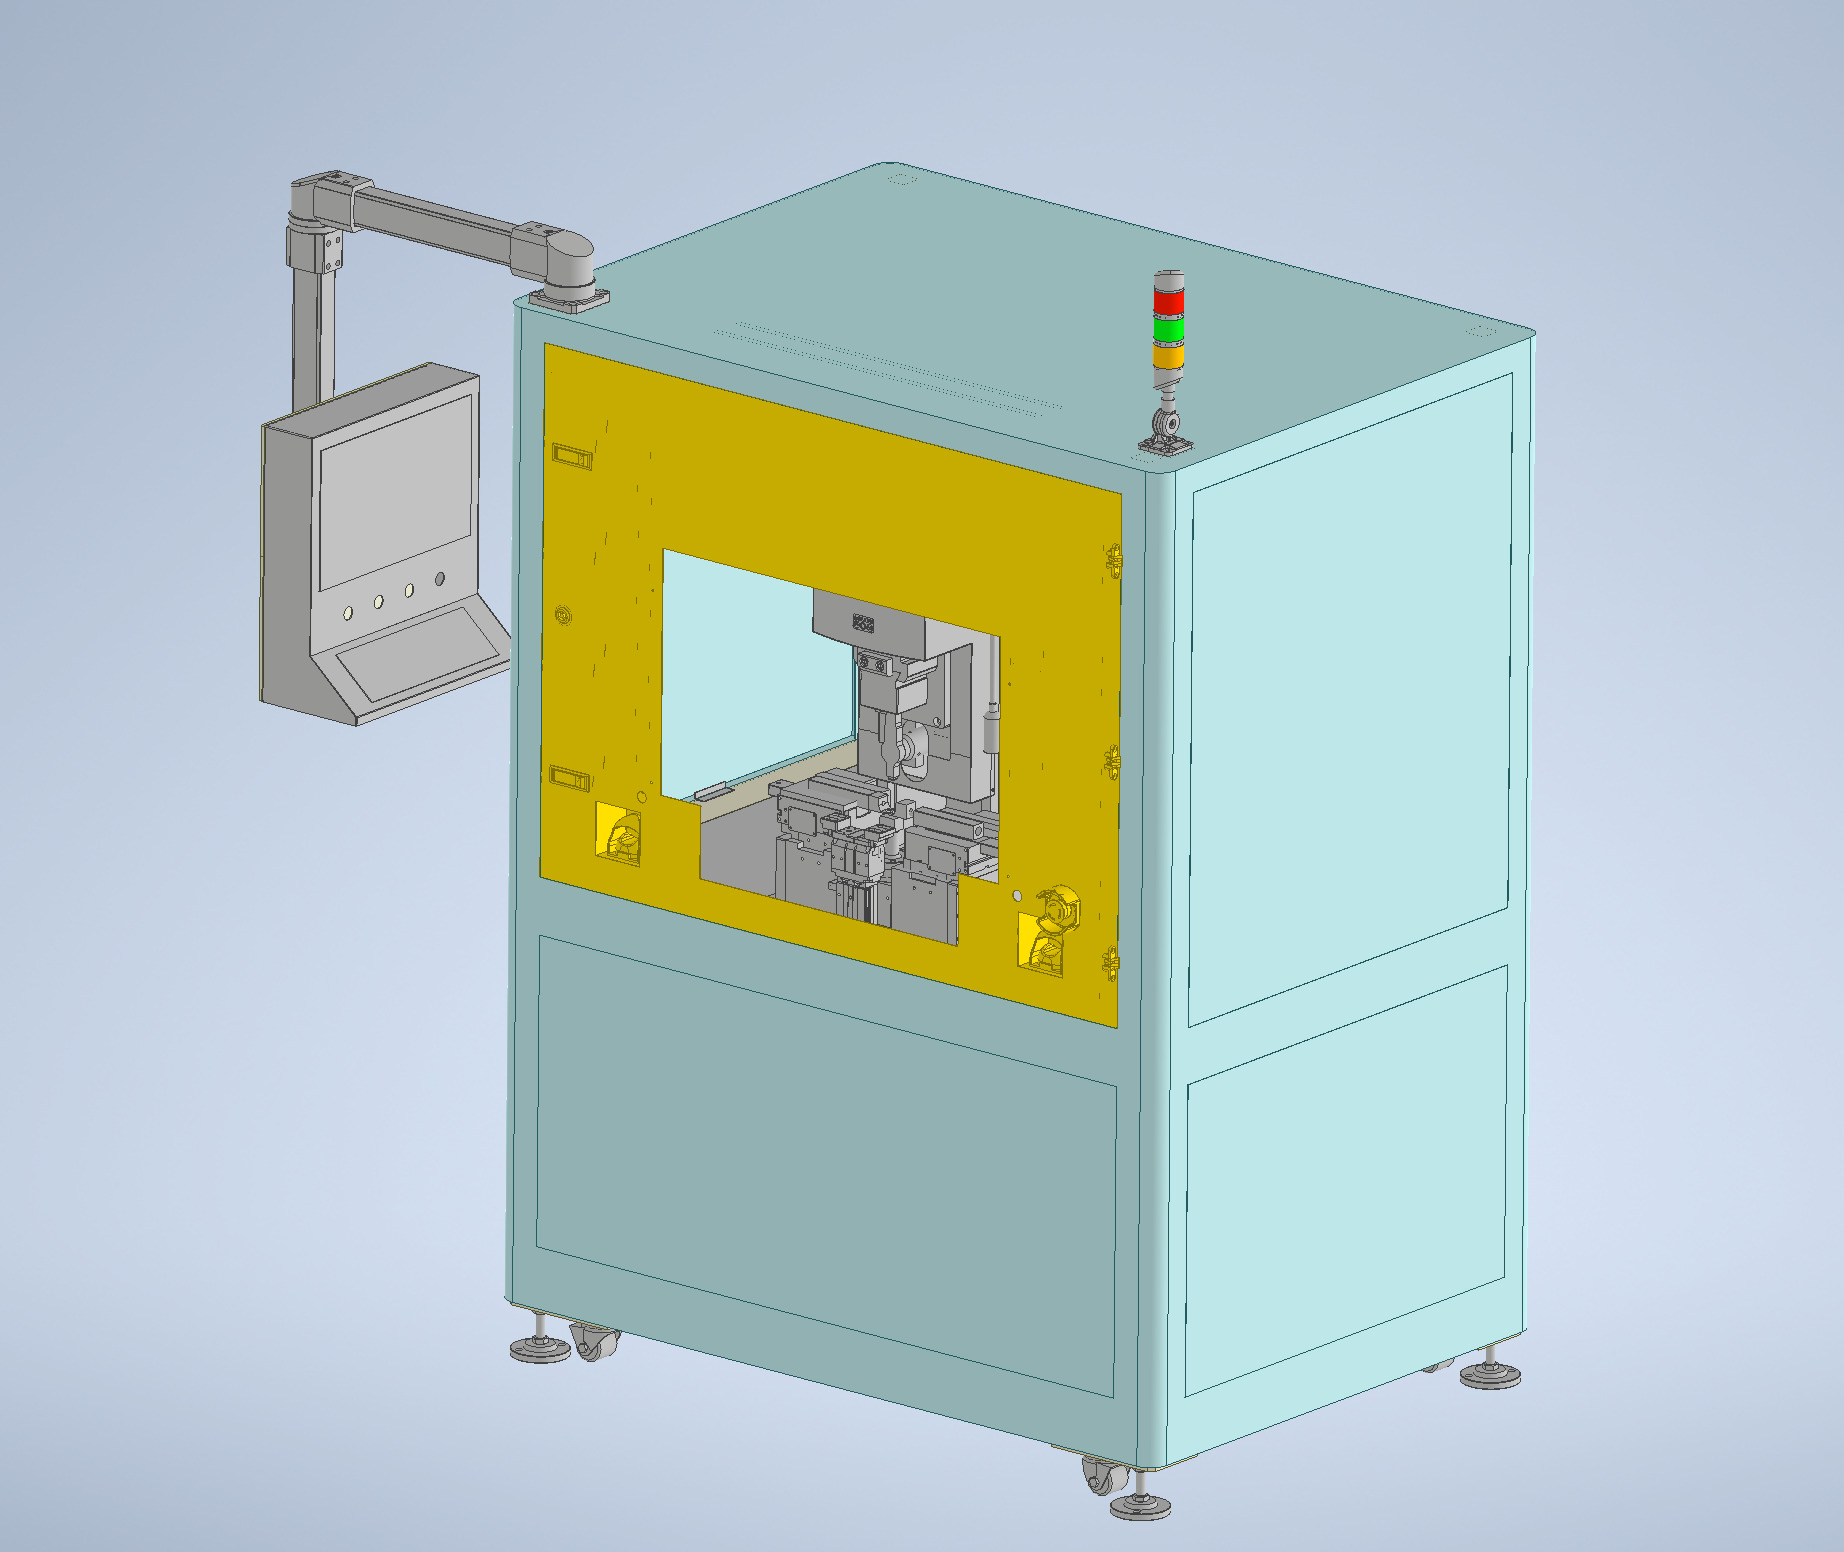
Ekipman İstasyonları ve Ayak Izi
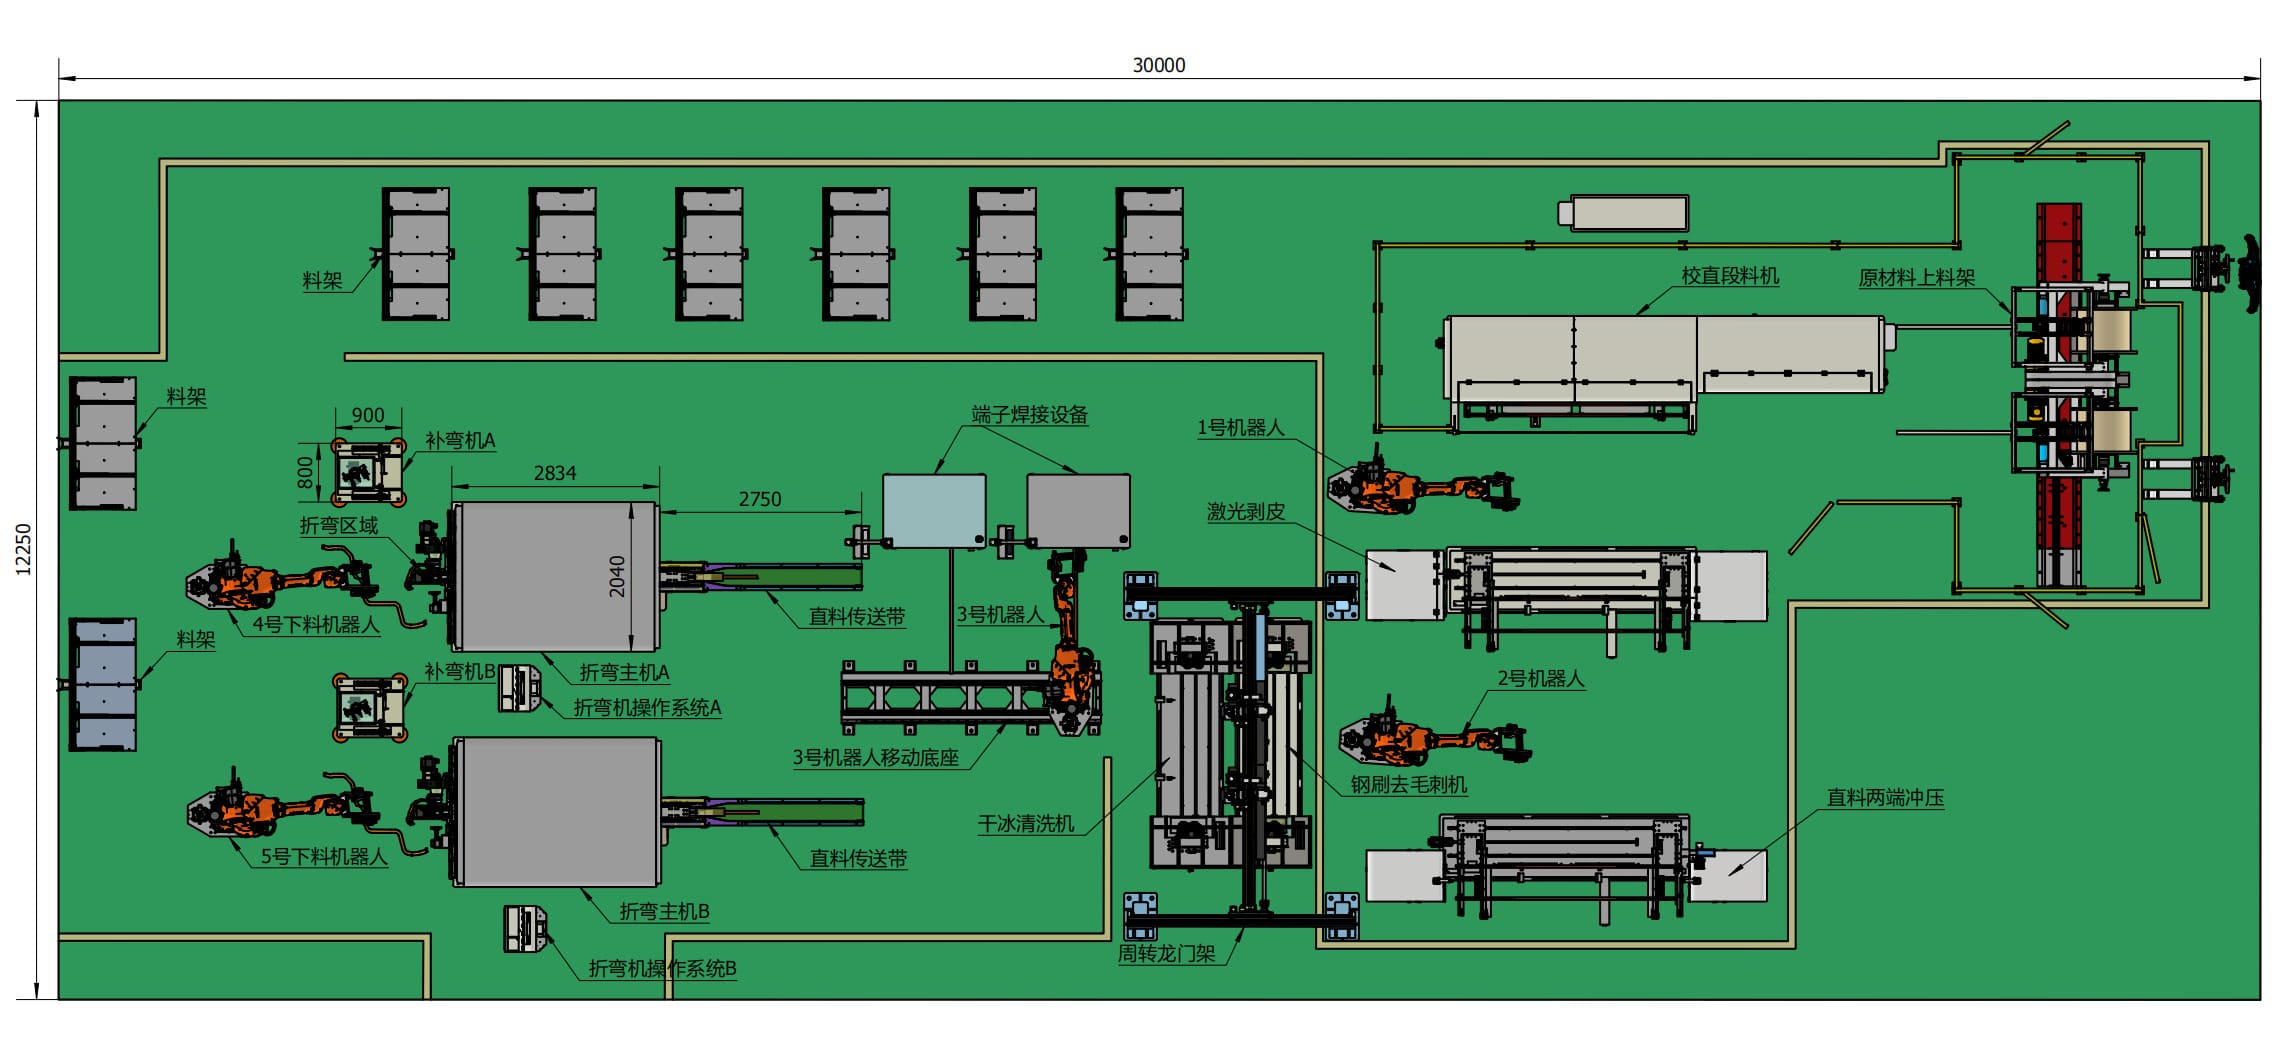
Ayak izi
367.5m²
Uzunluk30m× Genişlik12,25m
Üretim Süreci
1. İşlem Adımlarını Tamamla
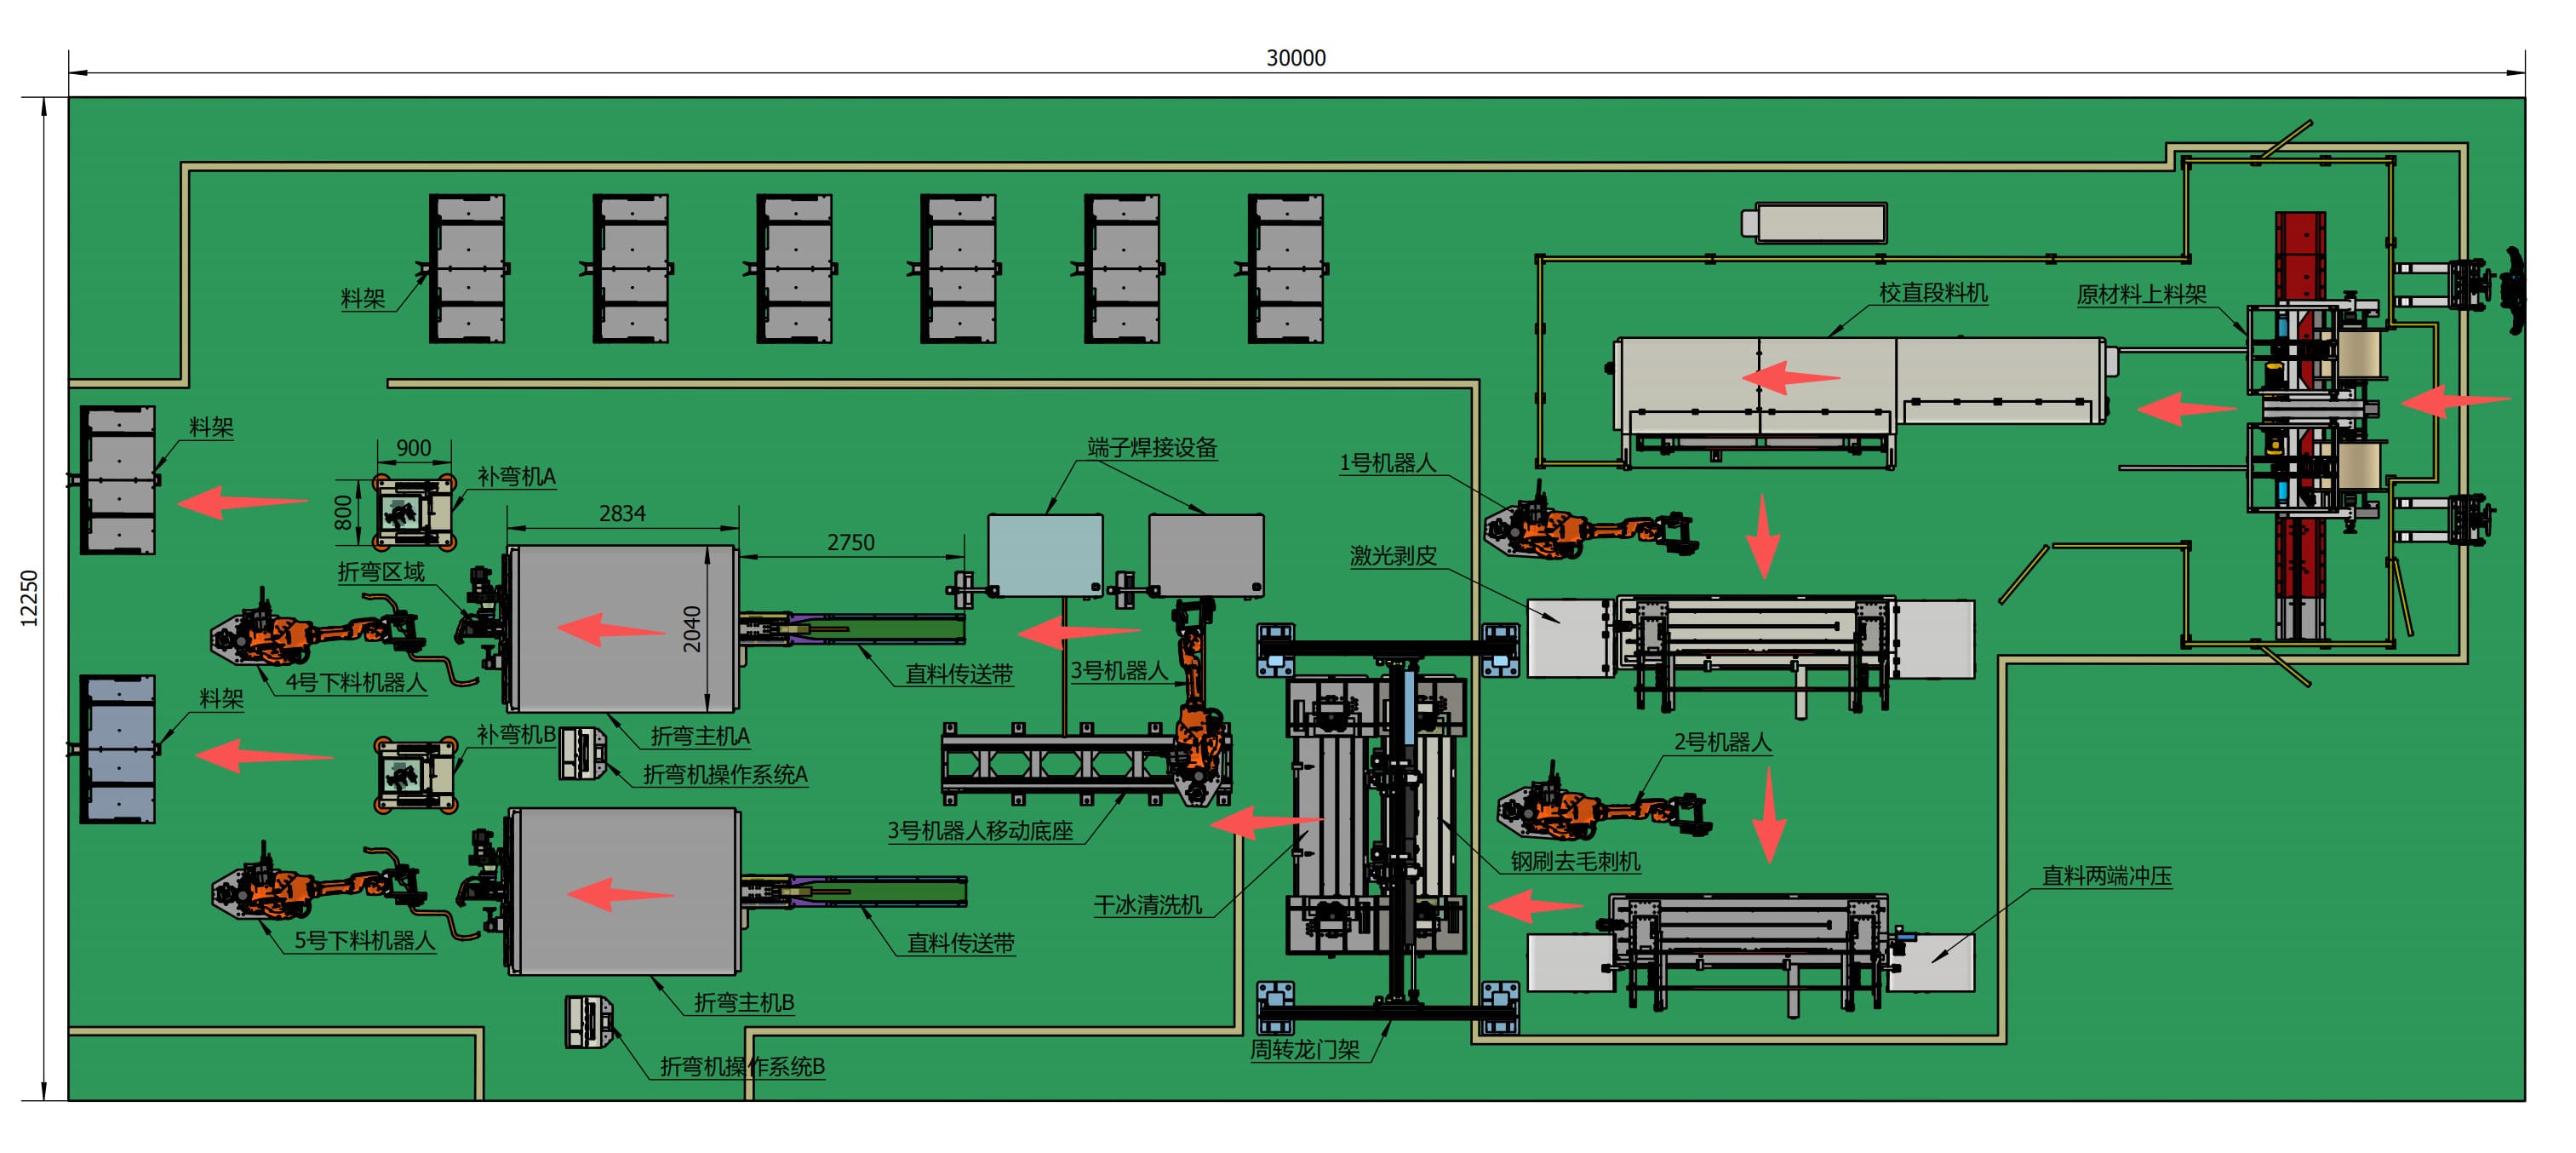
01
Manuel Bobin Yüklemesi
Ham bakır veya alüminyum bobin, sürekli besleme için üretim hattına manuel olarak yüklenir.
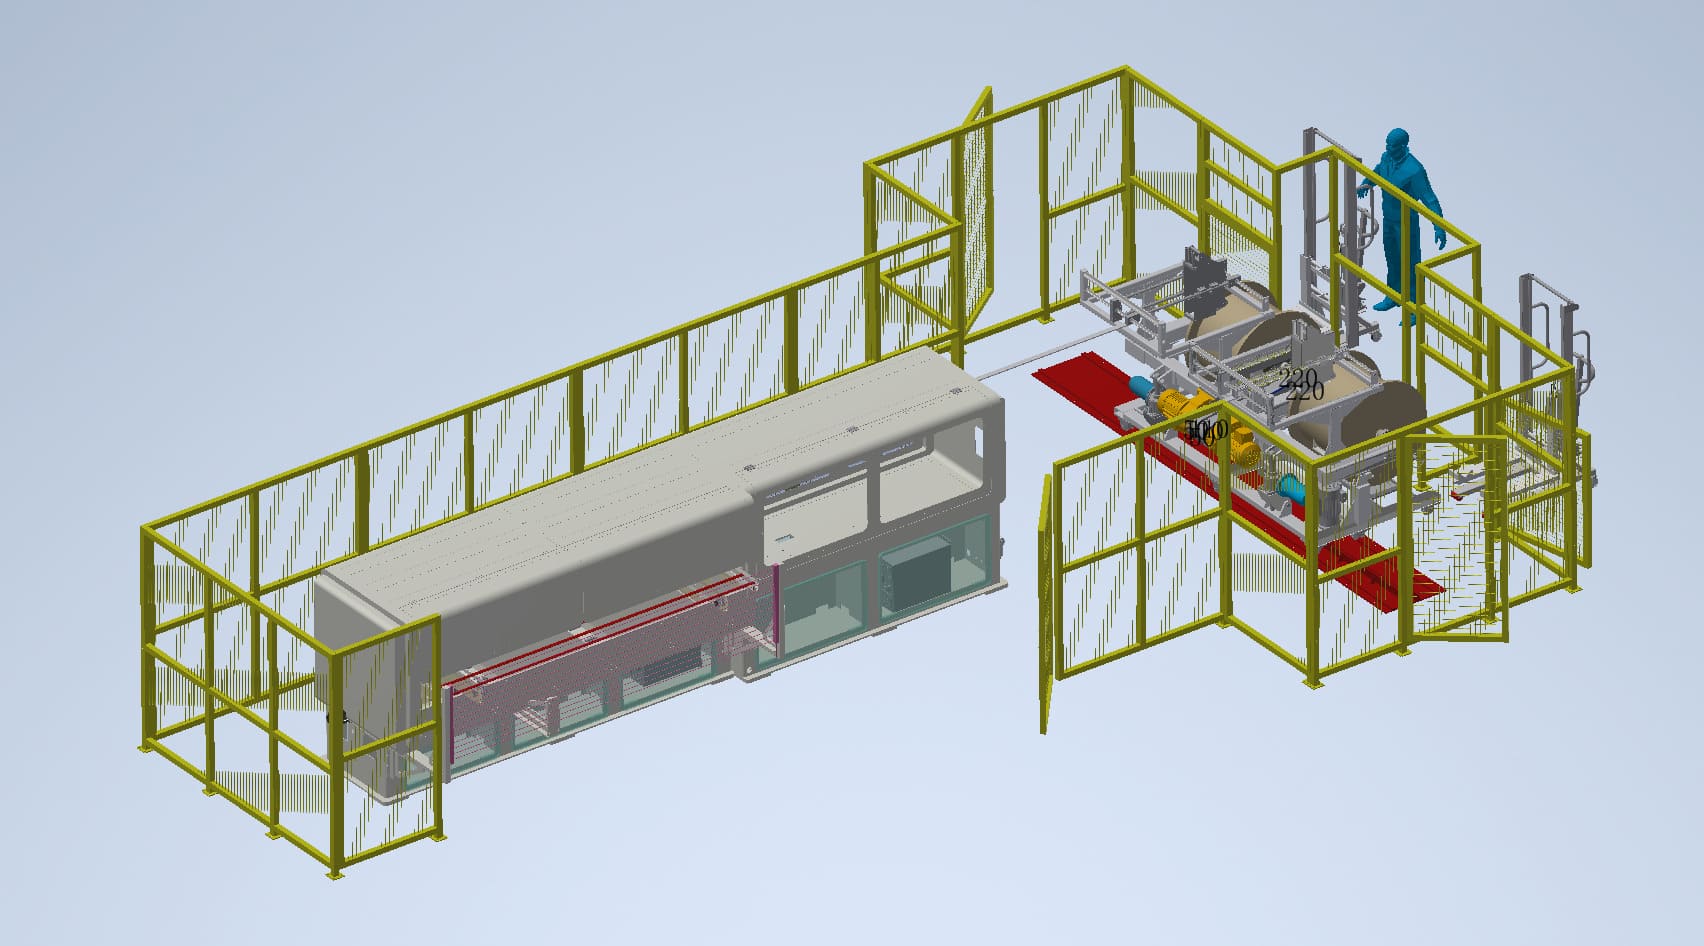
02
Düzleştirme, Kesme ve İşaretleme
Bobin, hassas düzleştirme, uzunluk kesme ve işaretleme için düzleştirme ve kesme makinesine girer.
03
Robotik Transfer Sökme İstasyonuna
Robot kesilen kısmı alır ve onu sökme makinesi armatürüne doğru şekilde yerleştirir.
04
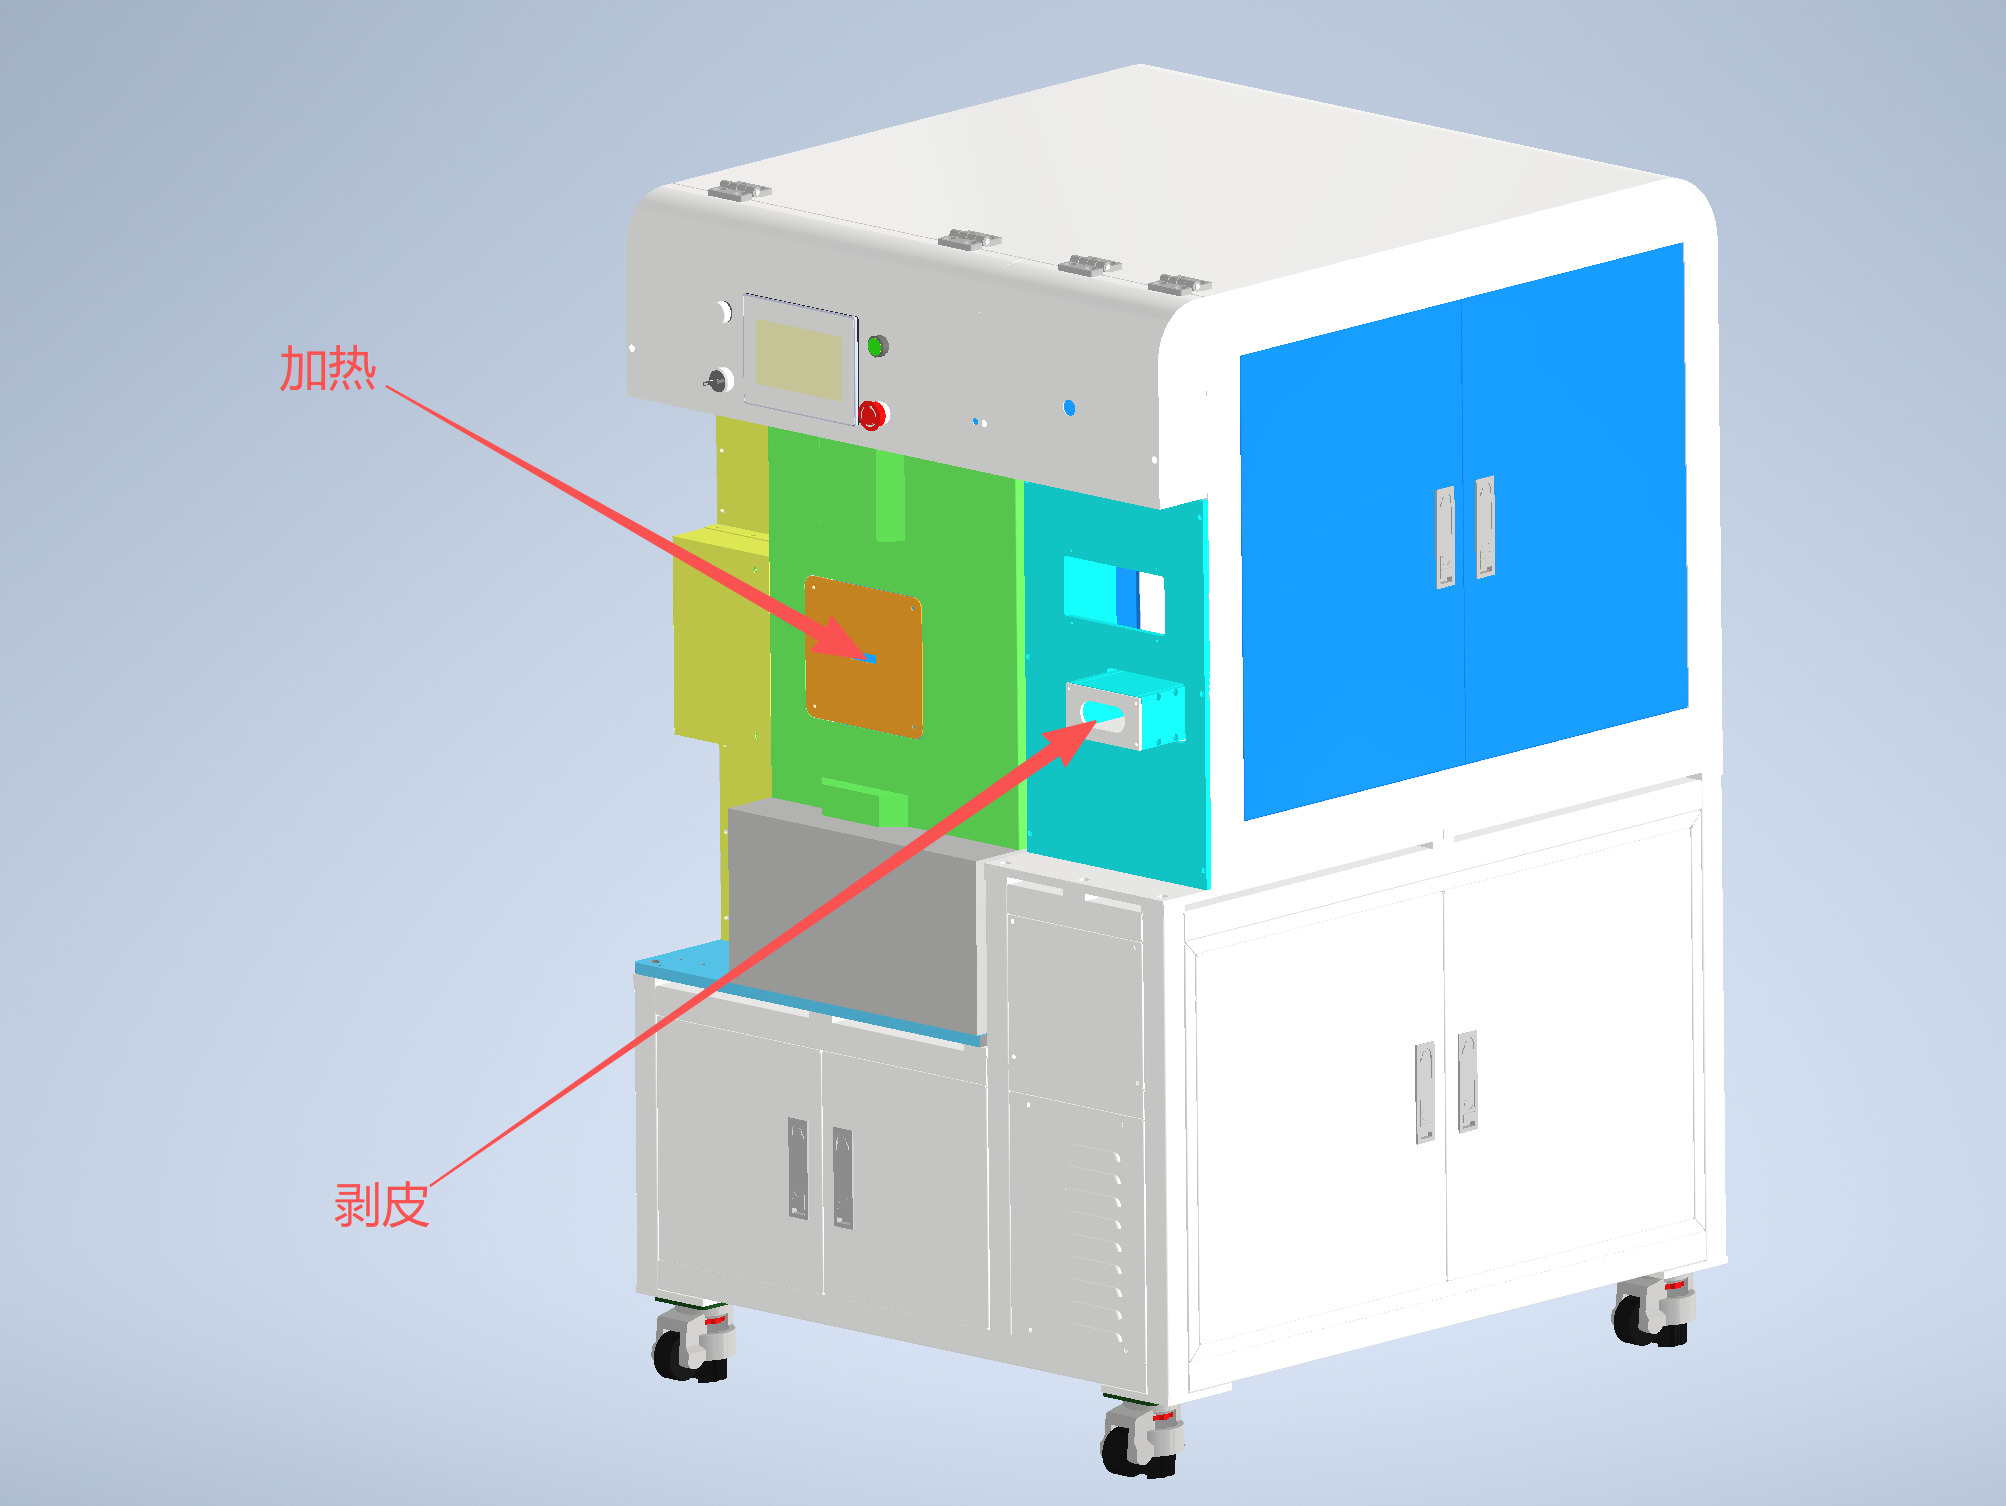
Eşzamanlı Çift Uçlu Soyma
Her iki uç da ısıtılır ve mekanik olarak sökülerek gerekli iletken yüzeyi ortaya çıkarır.
05
Robotik Transfer Punching Station'a
Robot, soyulmuş busbar bölümünü çift uçlu delme armaturasına aktarır.
06
TEMEL SÜREÇ
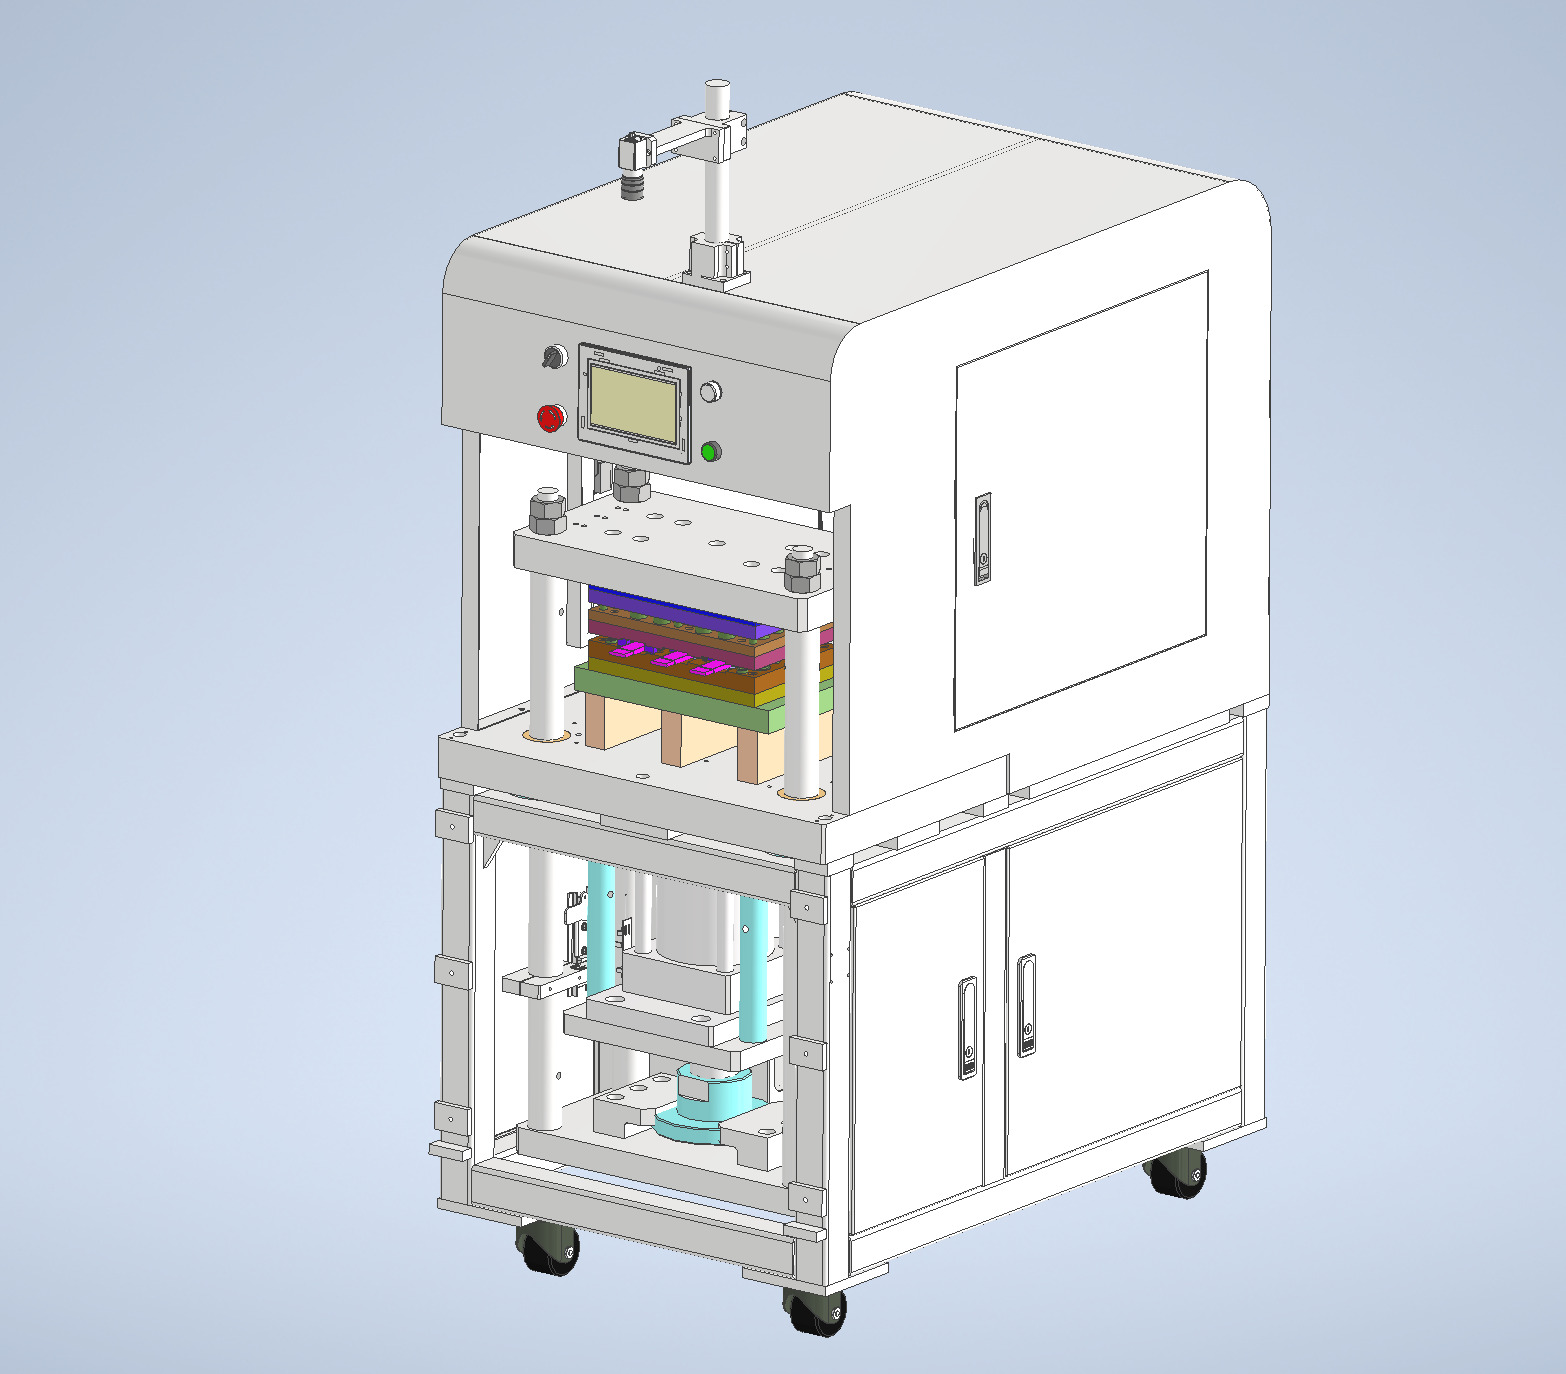
Eşzamanlı Çift Uçlu Delik ve Kenar Kırımı
Her iki uç da gerekli bus bar geometrisine göre deliklenir ve kesilir.
07
Robotik Transfer Çapı Giderme İstasyonu'na
Robot, delikli bölümü kenar bakımı için çelik fırça burk giderme istasyonuna taşıyor.
08
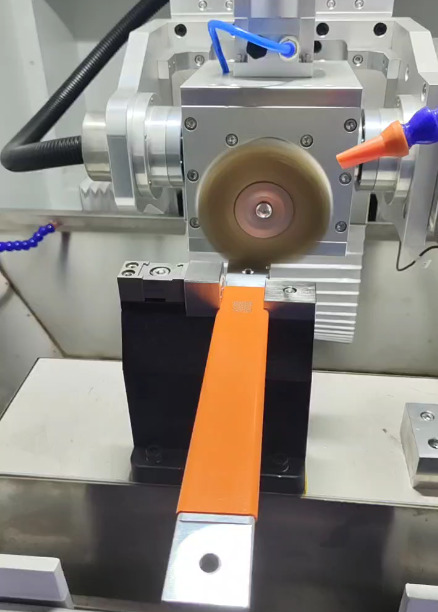
Dört Taraflı Çapırma Açma
Her iki uç da dört taraftan işlenir, böylece çapaklar giderilir ve hazırlanan yüzeylerin kalitesi artırılır.
09
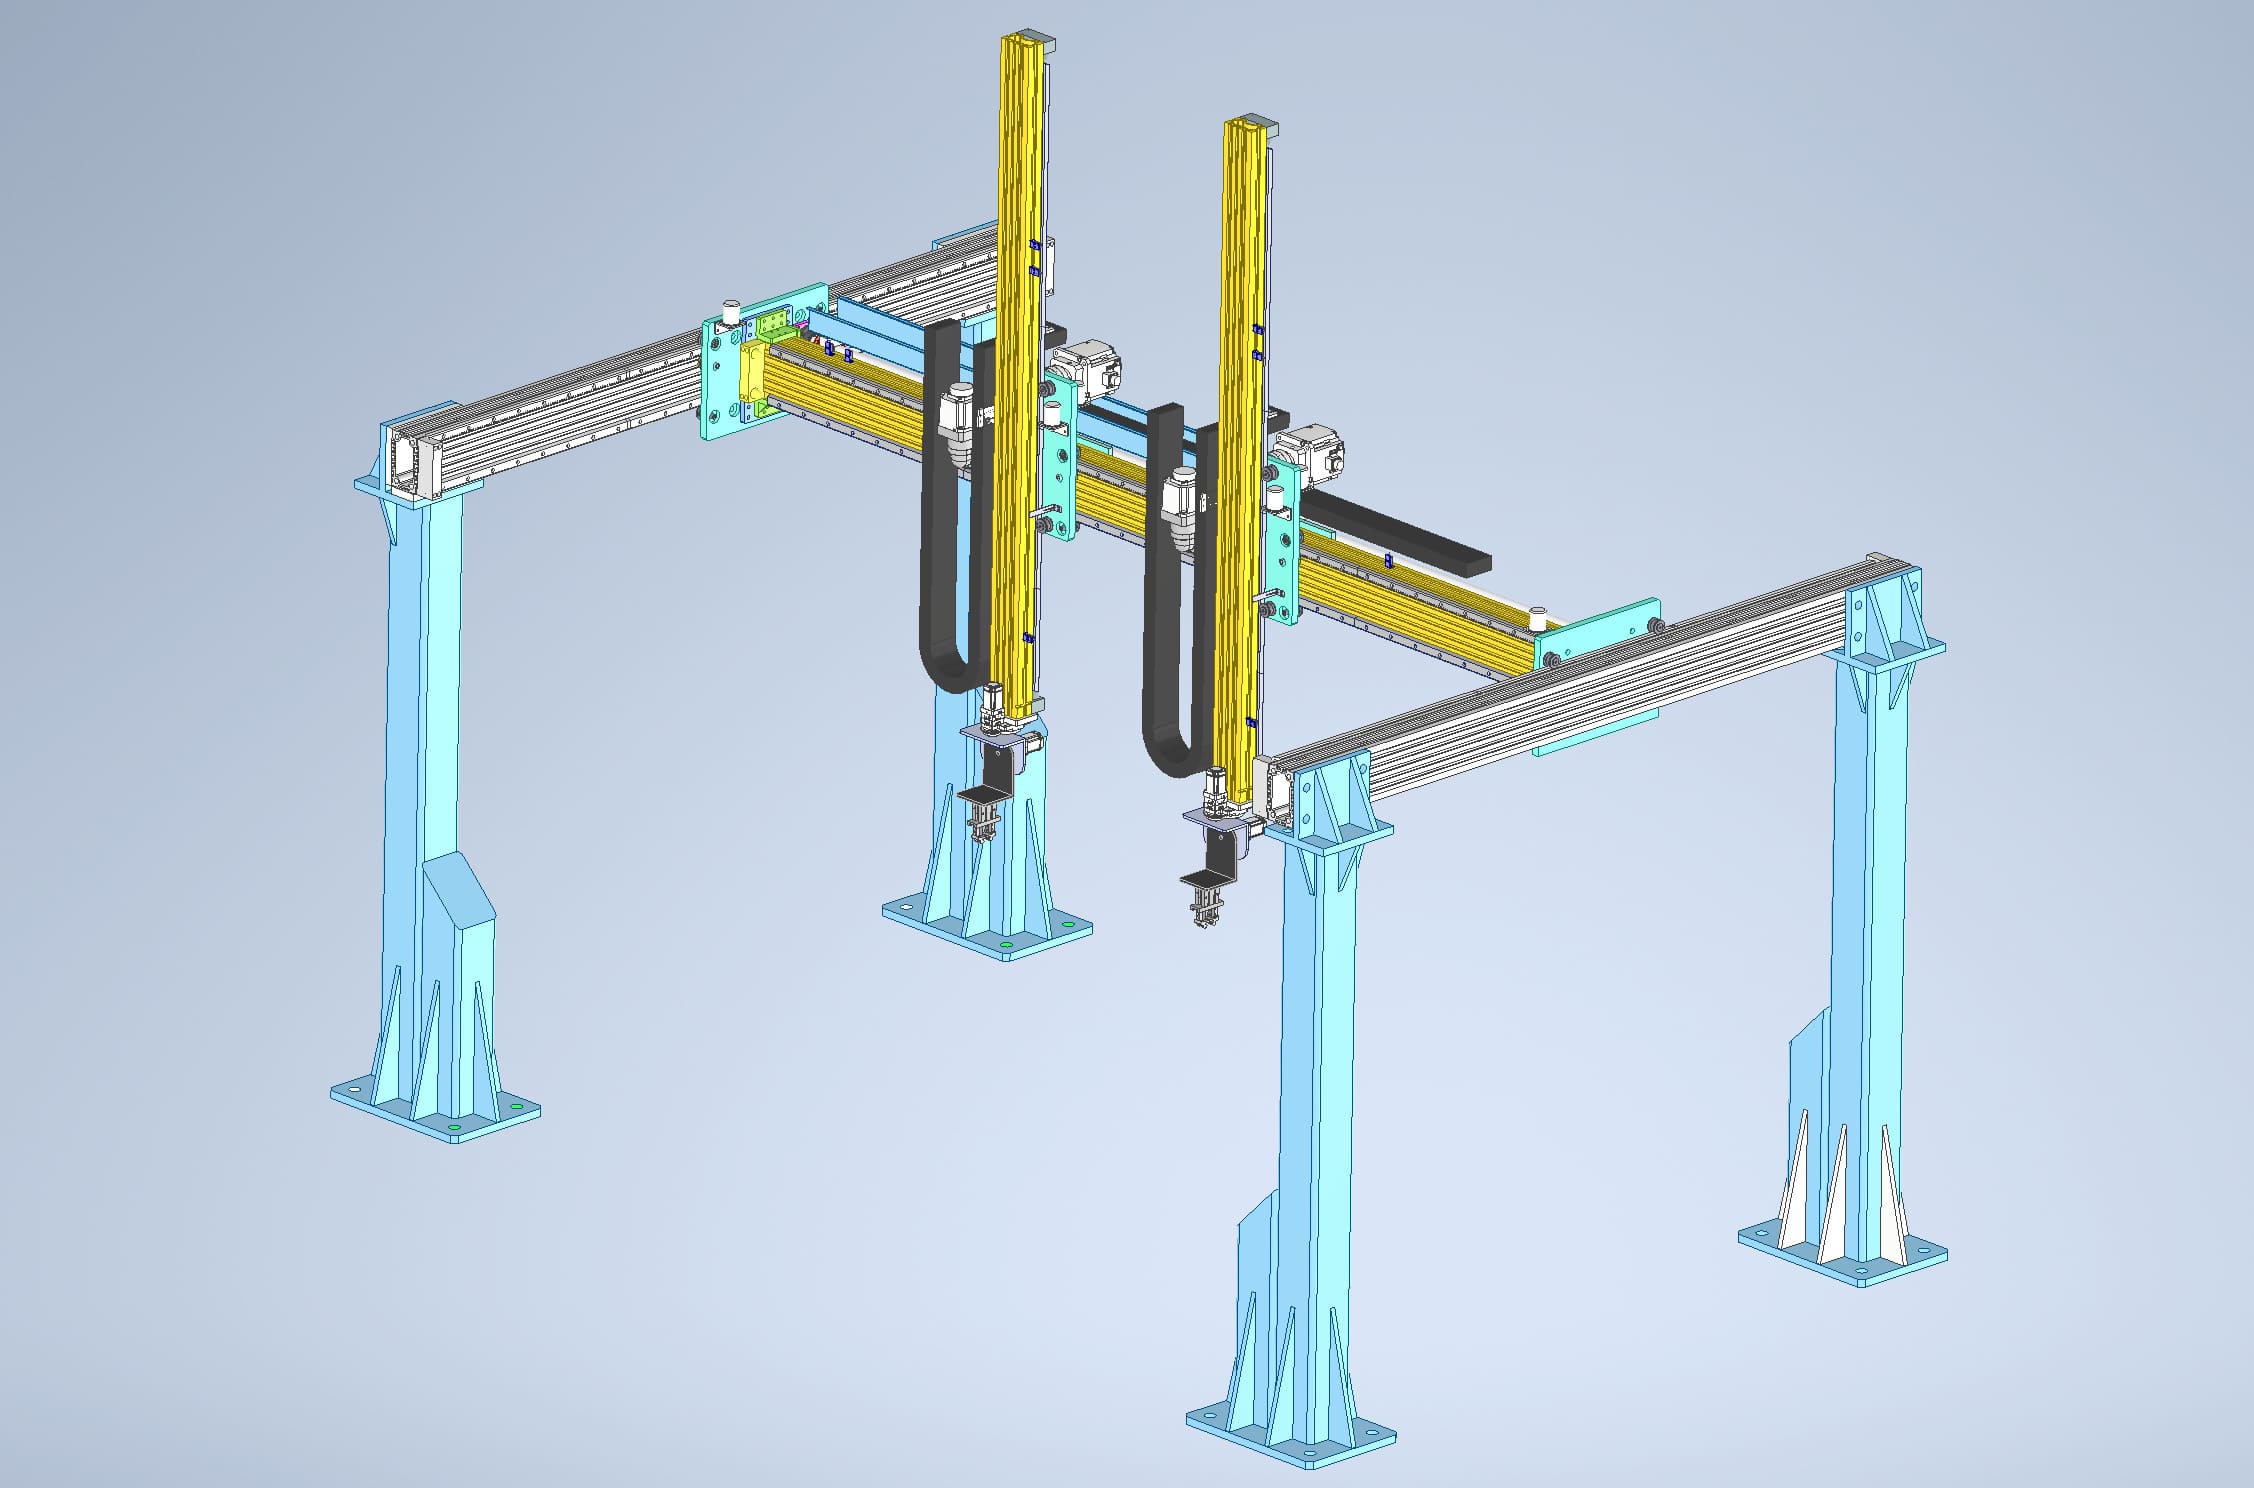
Portal Temizlik İstasyonu'na Aktarma
Çapak açtıktan sonra, portal barın bölümünü temizlik ekipmanına aktarır.
10
Dört Taraflı Yüzey Temizliği
Açık uçlar dört taraftan temizlenir ve terminal kaynağı için temiz bir yüzey hazırlanır.
11
Robotik Transfer Terminal Kaynağa
Temizlenen bölüm, uç-terminal birleştirme için terminal kaynak istasyonuna aktarılır.
12
TEMEL SÜREÇ
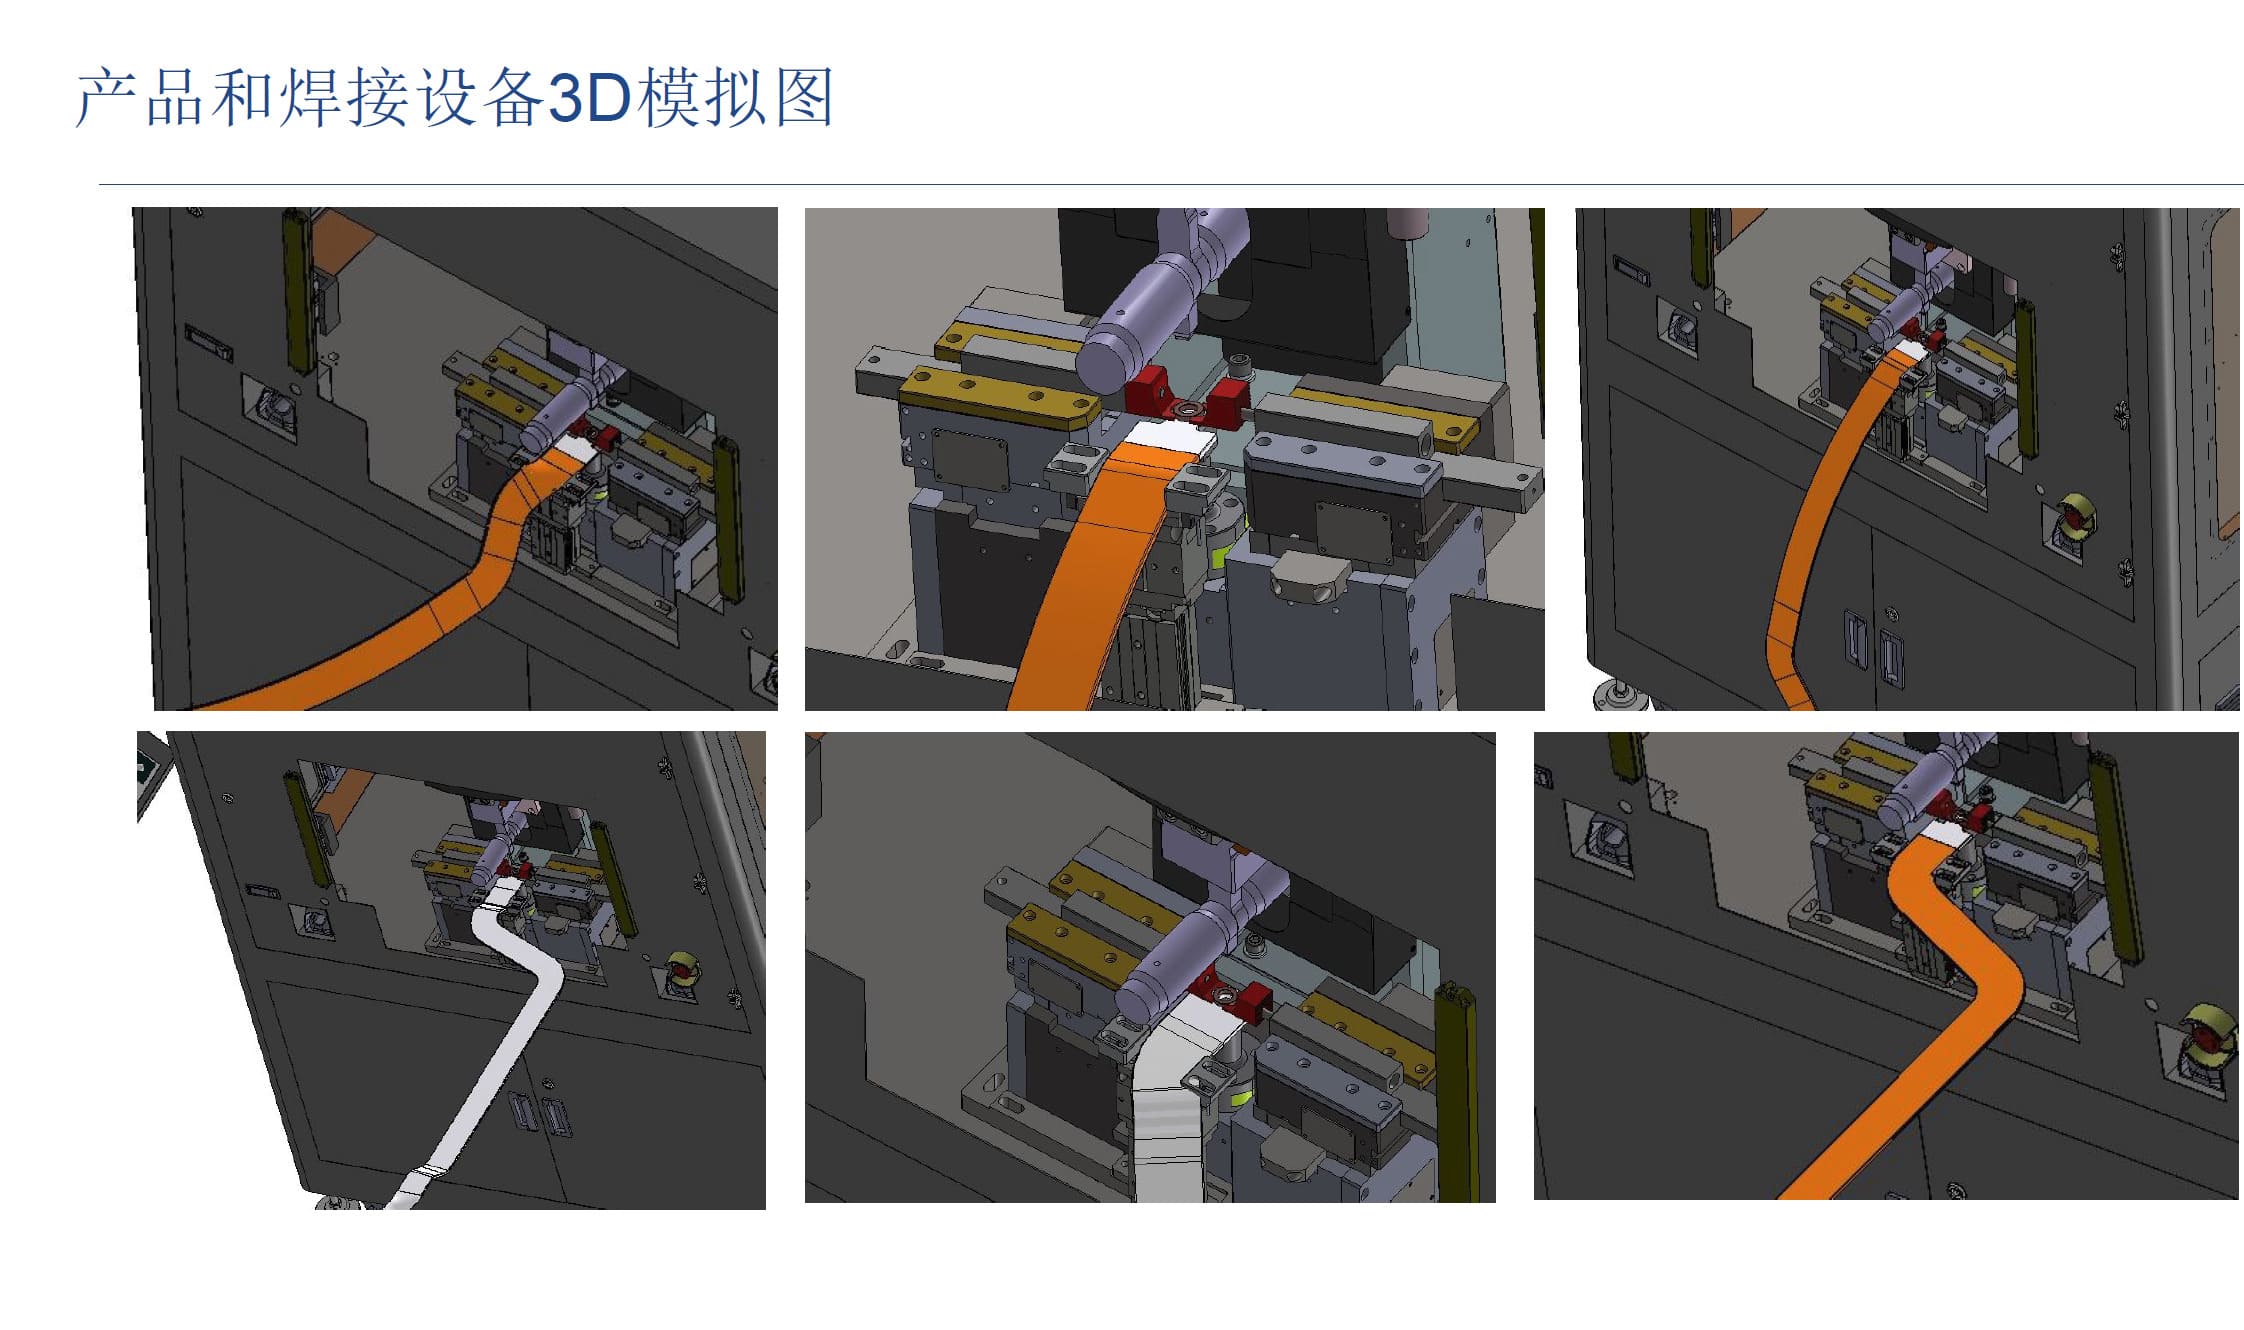
Terminal Kaynak ve Robot Konumlandırma
Terminal barın uçlarına kaynaklanır ve robotun yedinci ekseni hareket ederek karşı uç kaynak işlemini tamamlar.
13
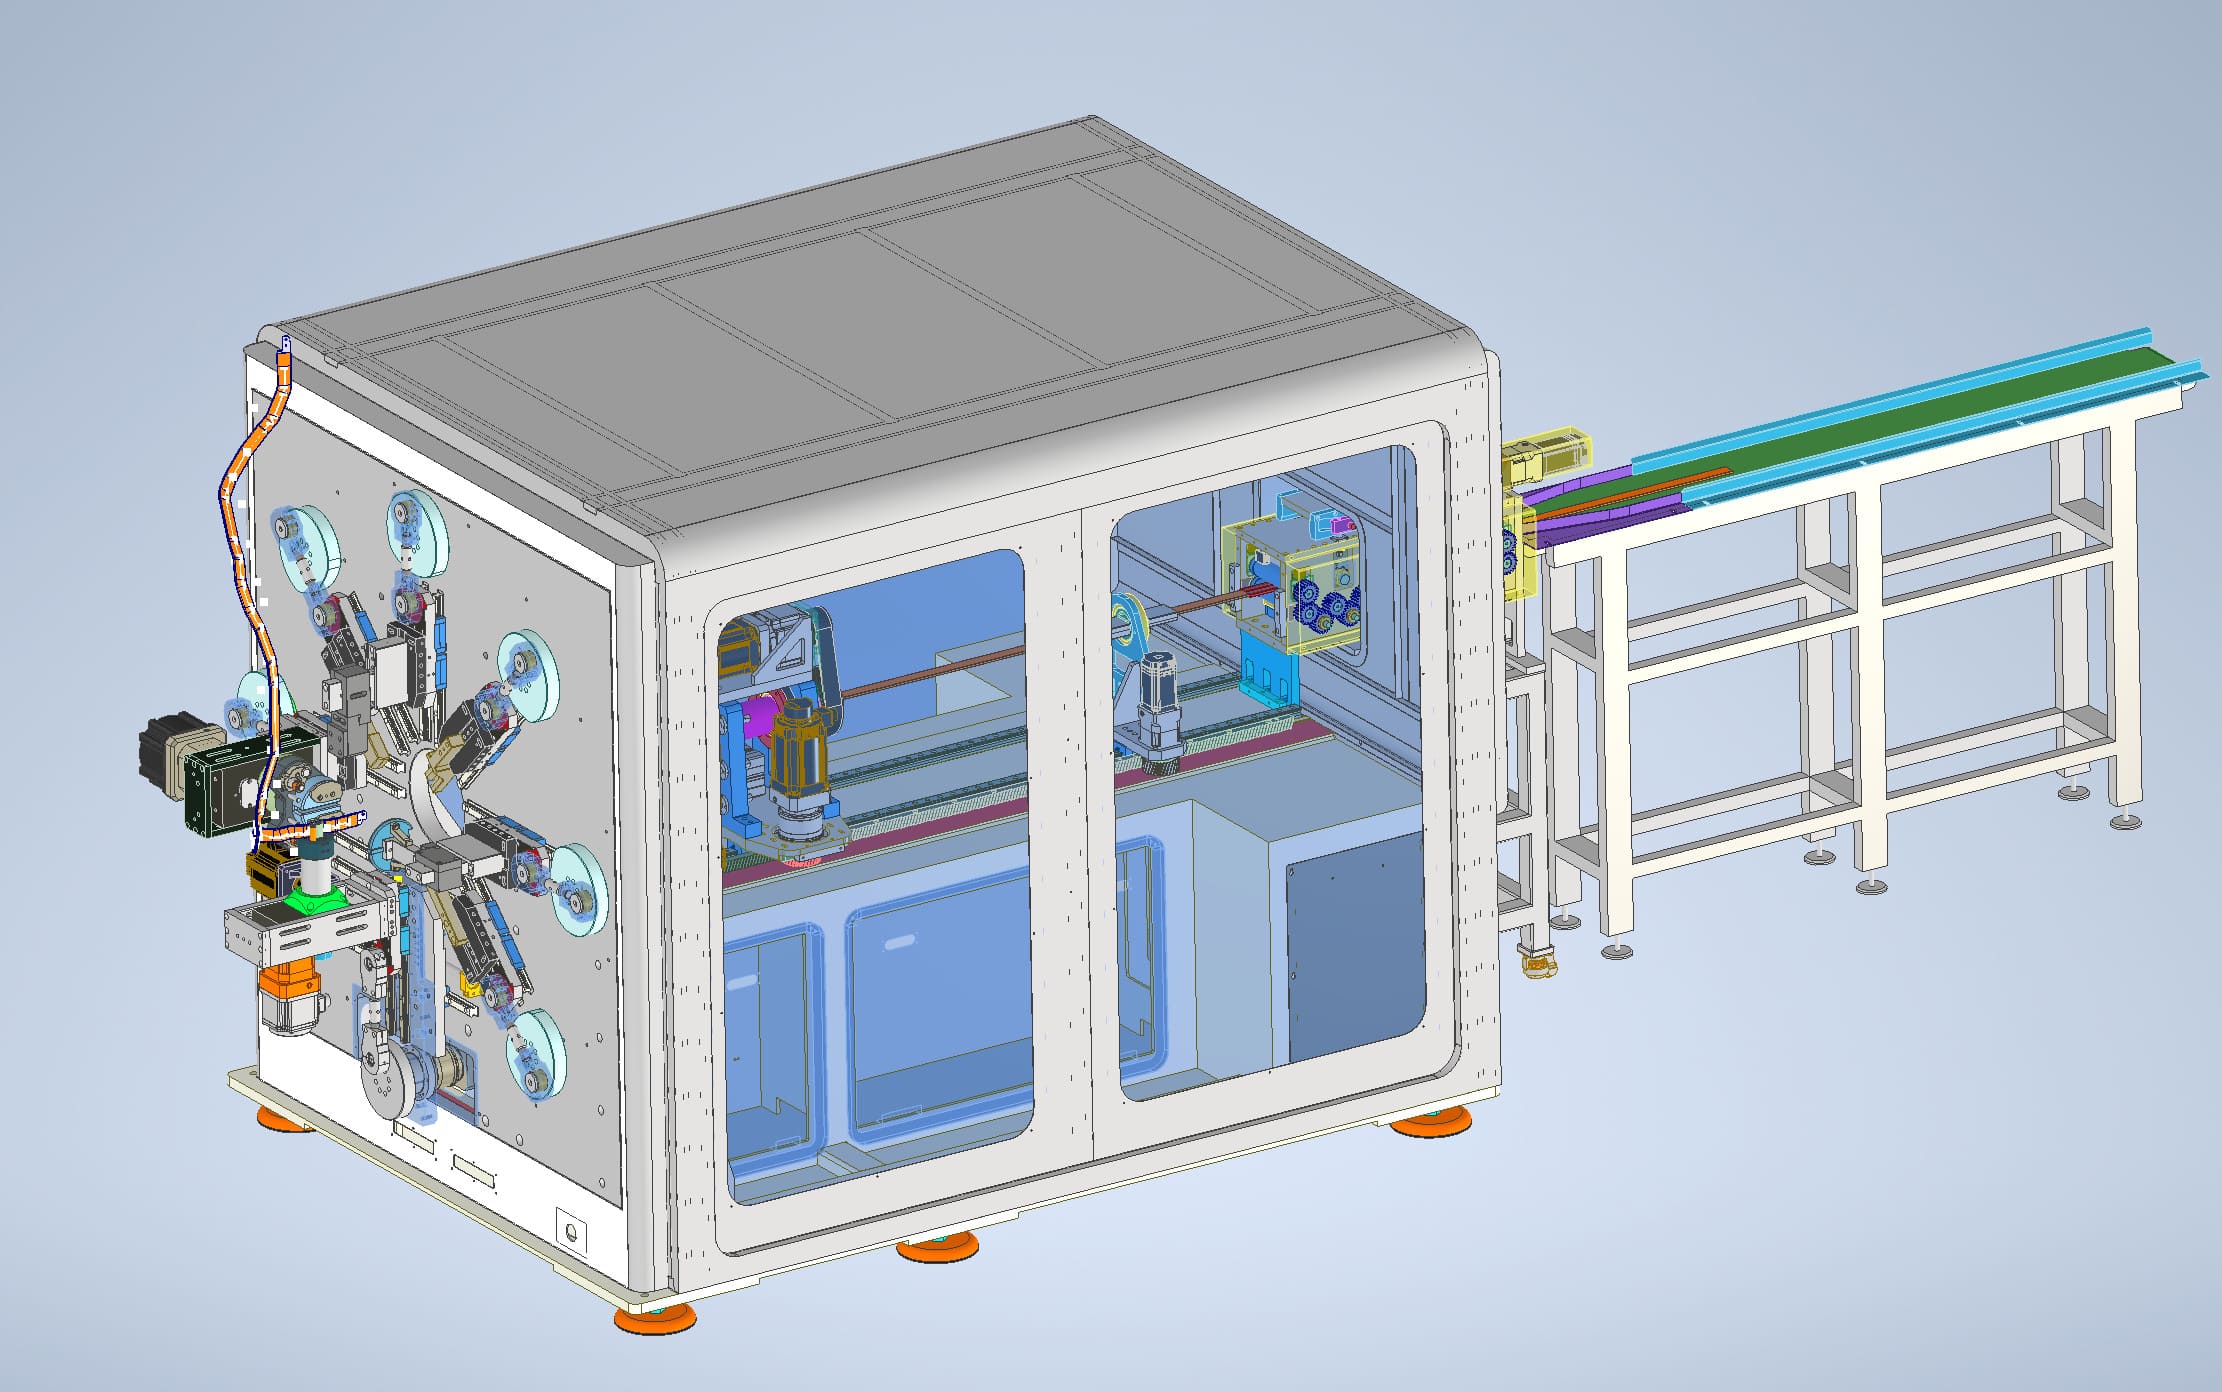
Bükülme Makinesine Transfer
Kaynak yaptıktan sonra, robot bölümü üç boyutlu şekillendirme için bükme istasyonuna aktarır.
14
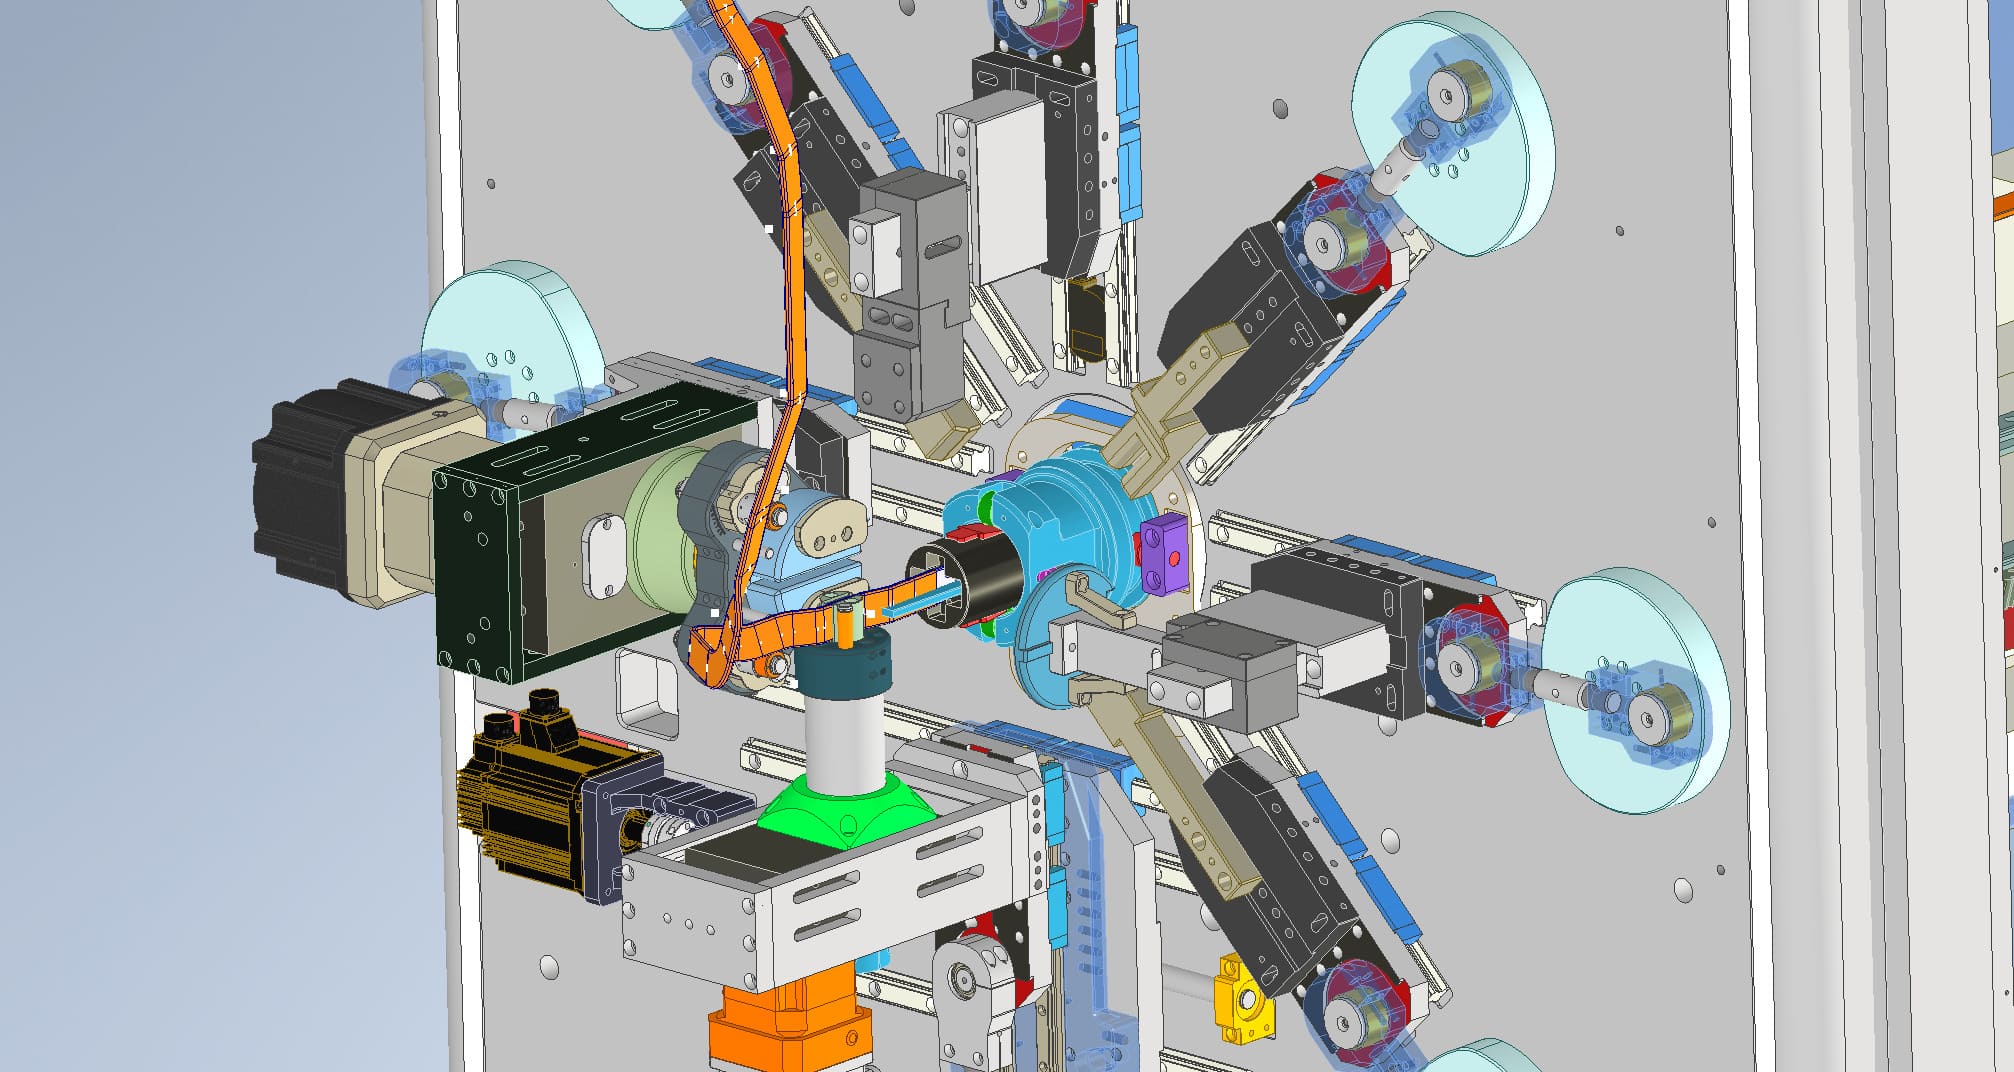
Busbar Bölümü Bükülmesi
Kaynaklı bölüm, belirtilen geometri ve mekansal profile göre bükülür.
15
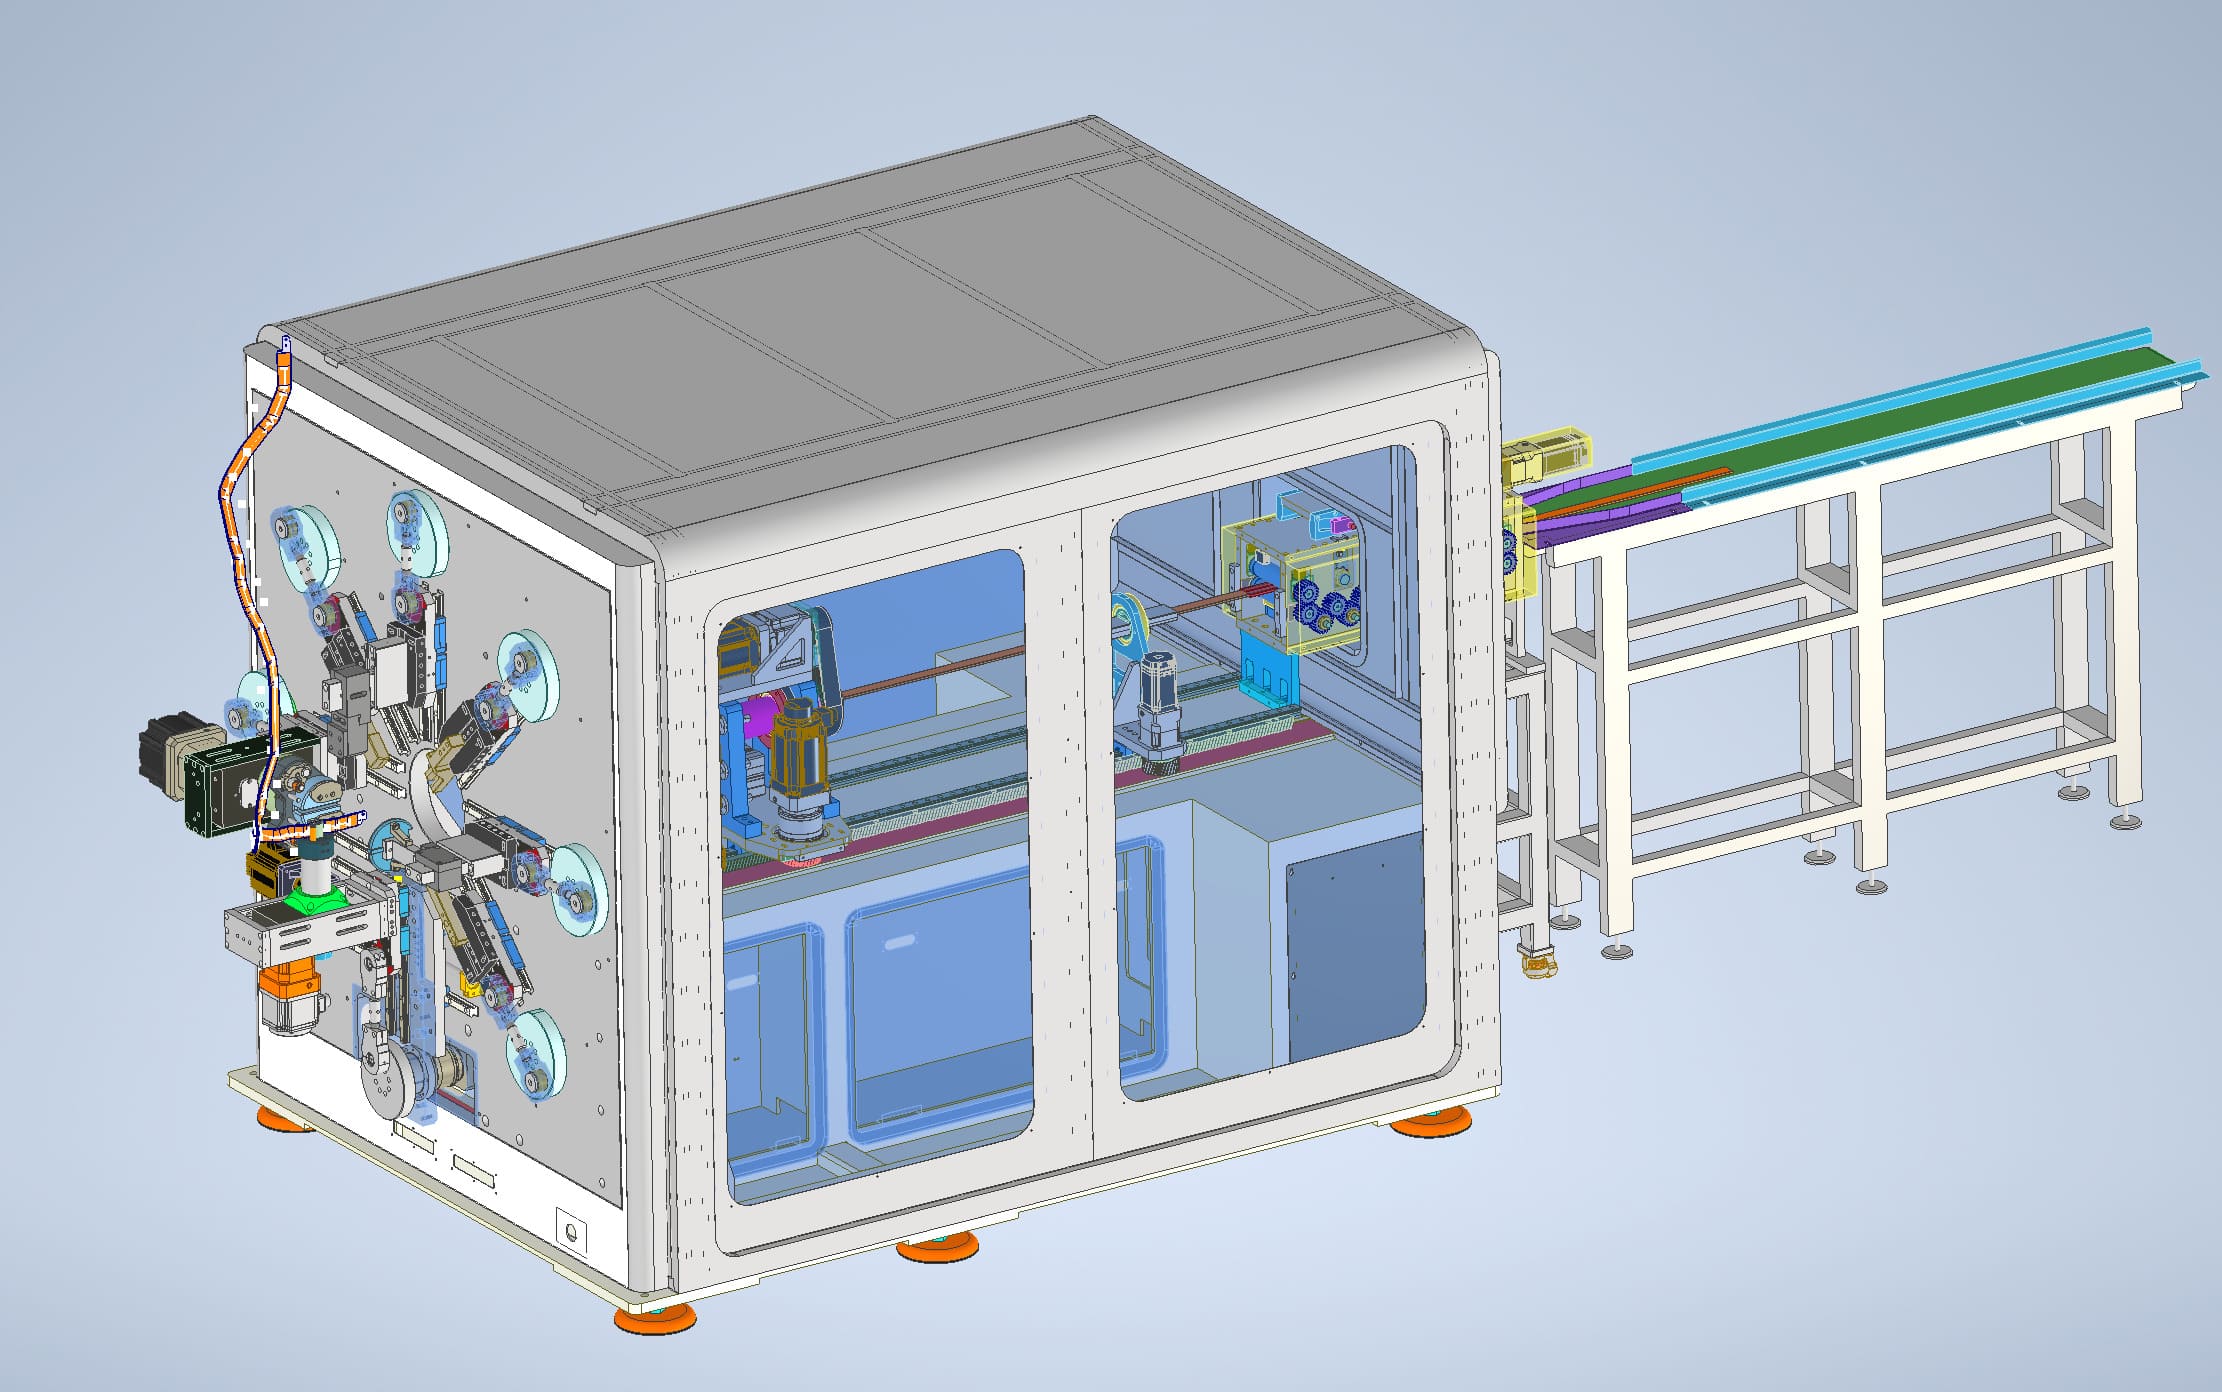
Son Düzeltme
Şekillendirilmiş bölüm, boşaltmadan önce nihai boyut ayarlaması ve şekil düzeltmesi için düzeltme makinesine yerleştirilir.
16
Bitmiş Ürün Boşaltma ve Depolama
Robot, bitmiş busbarı alır ve onu toplama ve sonradan taşıma için bitmiş ürün rafına yerleştirir.
Çekirdek Ekipman
2. Çekirdek Ekipman Konfigürasyonu
Düzleştirme ve Kesme Makinesi
Coil beslemeli busbarları düzleştirir, besler, keser ve işaretler.
Kalınlık 2–6 mm | Genişlik 15–40 mm | Uzunluk: 800–3000 mm
Çift Uçlu Soyma Makinesi
Bakır/alüminyum busbarın her iki ucunu ısıtıyor ve mekanik olarak soyunuyor.
Kalınlık 2–6 mm | Genişlik 15–40 mm | Soyma uzunluğu 10–100 mm
Çift Uçlu Delme Makinesi
Bakır/alüminyum busbarın her iki ucunu delikler ve kenarları kıstır.
Delik kalınlığı 2–6 mm | Genişlik 15–40 mm | Baskı kapasitesi 60 T
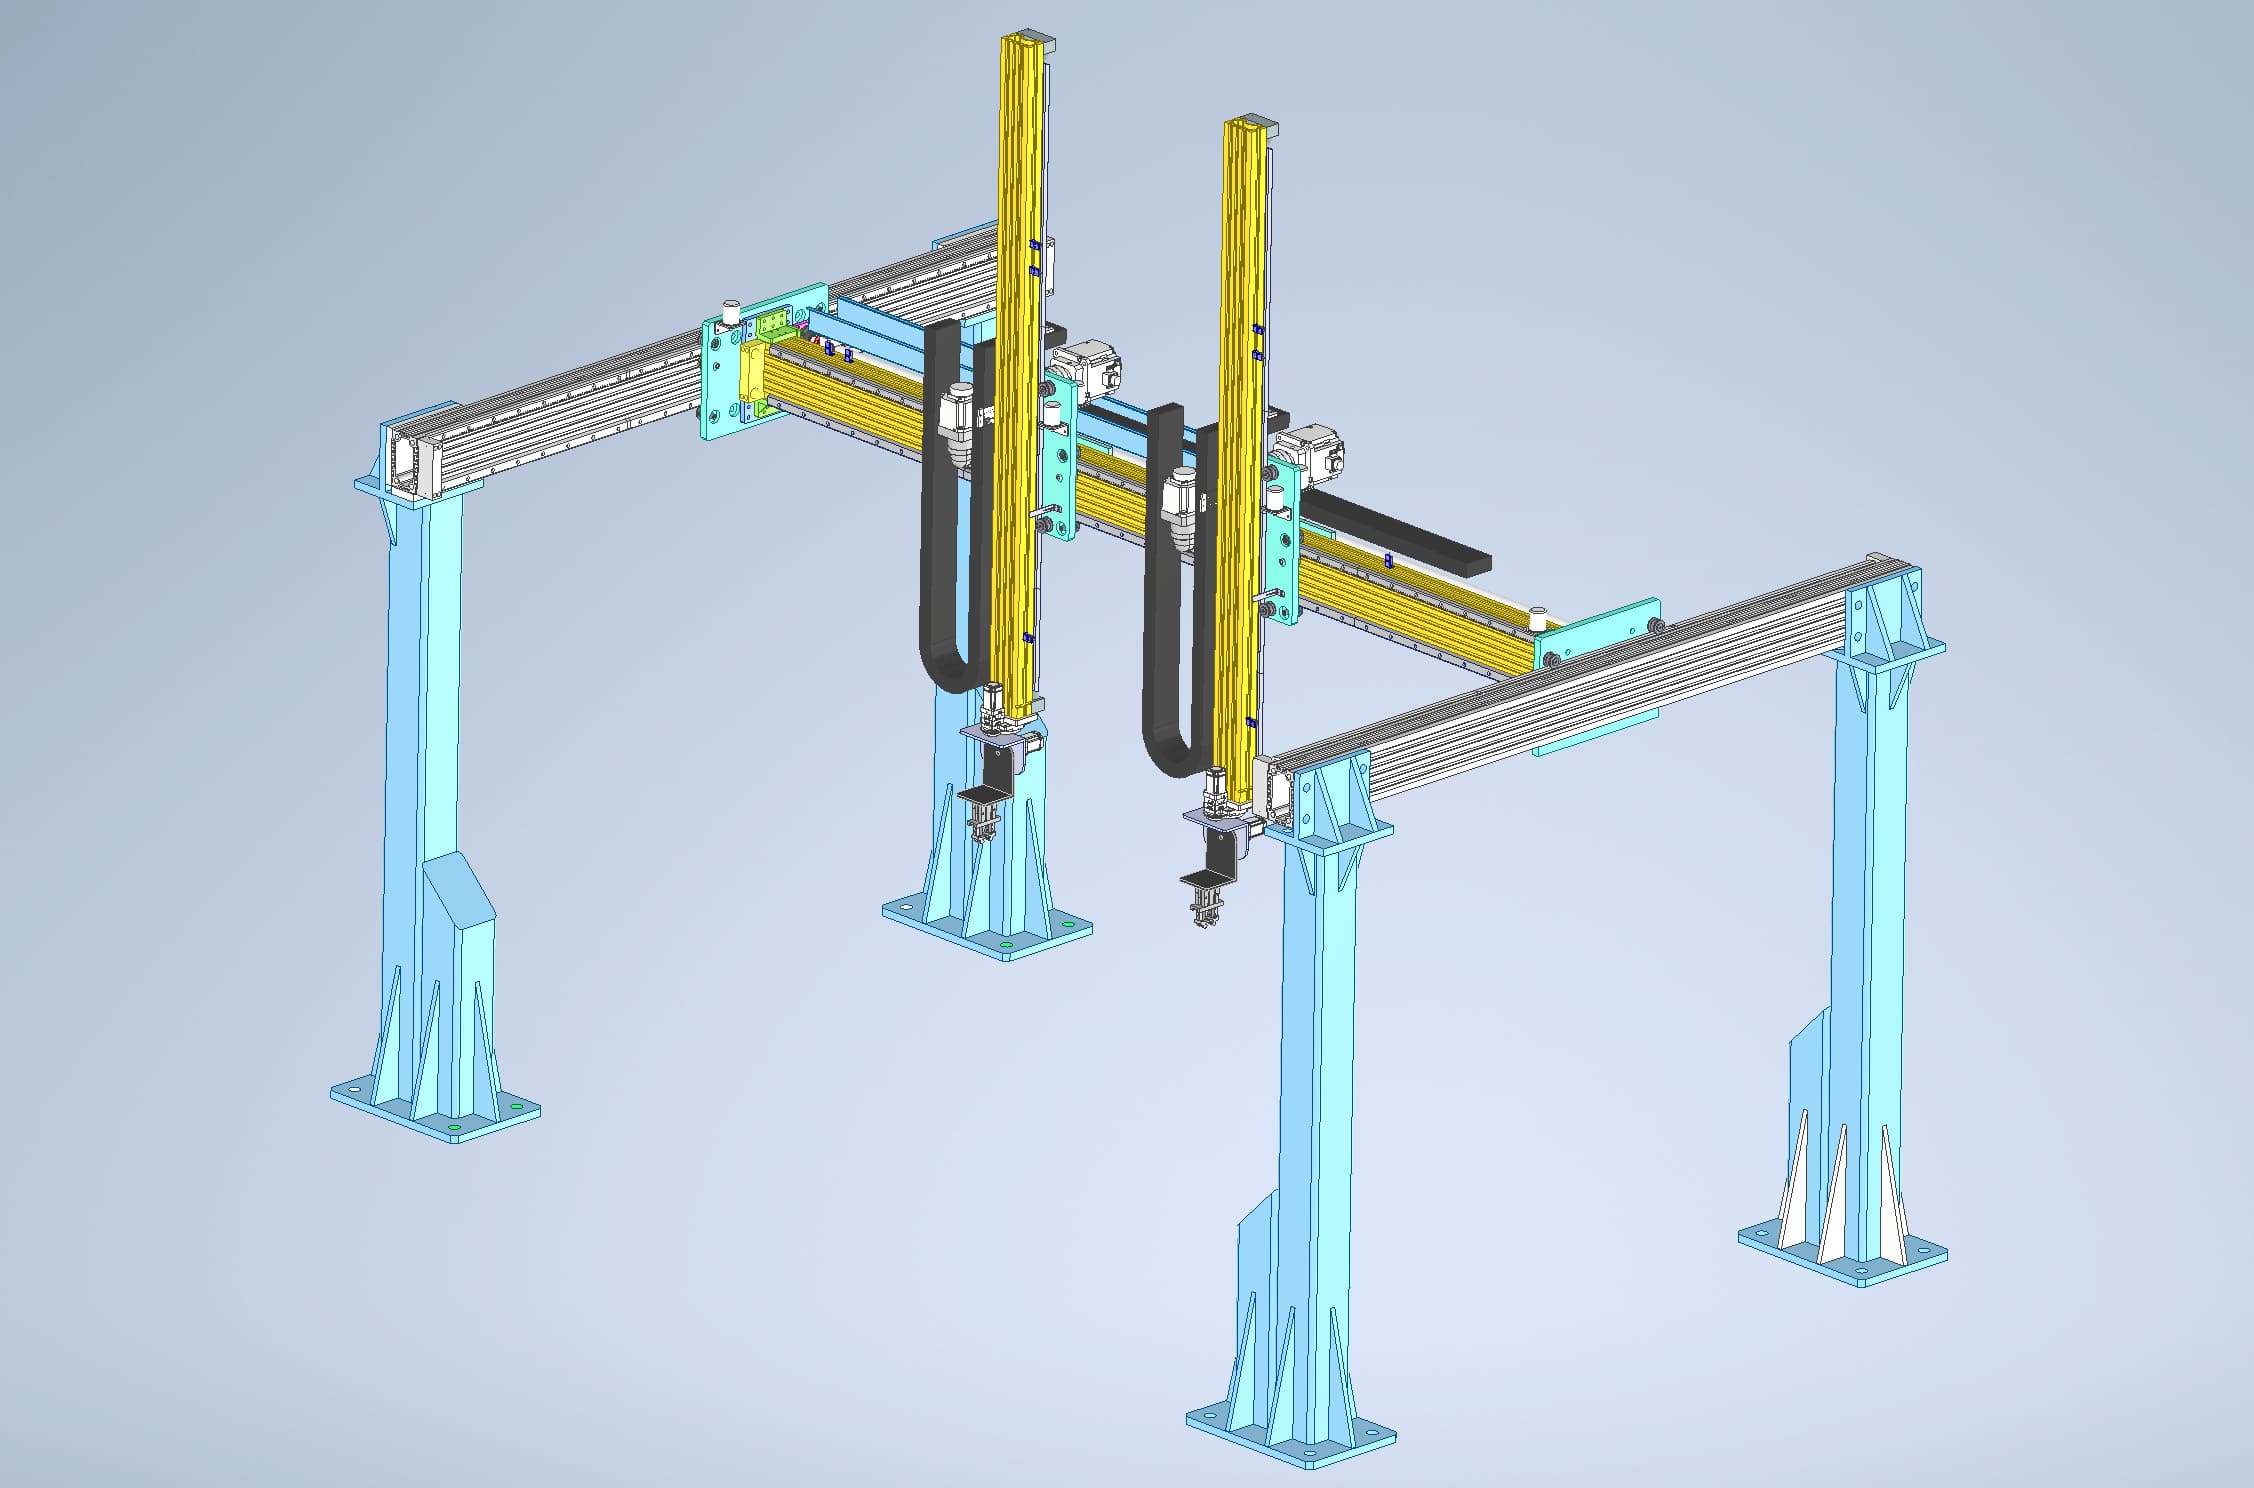
Gantry Transfer Sistemi
Çapırma makinesi ile kuru buz temizleme makinesi arasında ara transfer için kullanılır.
Seyahat menzili: X 2500 mm | Y 3200 mm
Fırça Çapığı Açma Makinesi
Bakır/alüminyum busbarın her iki ucunda dört taraflı çapak giderme.
Çapak giderme aralığı: Genişlik 20 mm | Kalınlık 60 mm
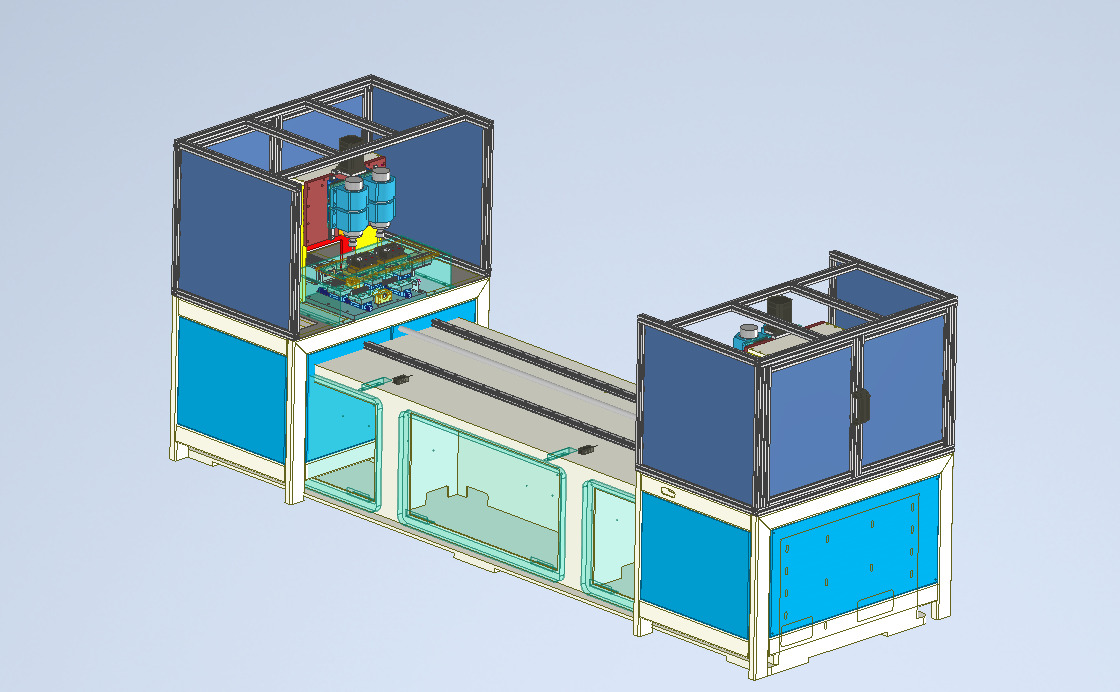
Temizlik Ekipmanları
Bakır/alüminyum busbarın her iki ucunda dört taraflı temizlik işlemi uygulandı.
Temizleme aralığı: Genişlik 20 mm | Kalınlık 60 mm
Terminal Kaynak Ekipmanı
Terminalleri bakır/alüminyum busbarın her iki ucuna kaynak yapar.
Özel armaturalar kaynak gereksinimlerine göre yapılandırılabilir.
Bükme Makinesi
Bakır/alüminyum busbar bölümlerini büker.
Kesit alanı 50–240 mm² | Kalınlık 2–6 mm | Genişlik 15–40 mm
Hat Konfigürasyonu
3. Entegre Hat Ekipmanı Konfigürasyonu
| Hayır. | Ekipman | Miktar. | Eksenler | Marka | |
|---|---|---|---|---|---|
| 1 | Düzleştirme ve Kesme Makinesi | 1 | 6 eksen | Beilang | |
| 2 | Çift Uçlu Soyma Makinesi | 1 | 4 eksen | Beilang | |
| 3 | Çift Uçlu Delme Makinesi | 1 | 4 eksen | Beilang | |
| 4 | Fırça Çapığı Açma Makinesi | 1 | 6 eksen | Shenzhen Xike | |
| 5 | Kuru Buz Temizleme Makinesi | 1 | 2 eksen | Hongqi Zeki | |
| 6 | Gantry Transfer Sistemi | 1 | 3 eksen | Litai Machinery | |
| 7 | Terminal Kaynak Ekipmanı | 2 | / | / | |
| 8 | Bükme Makinesi | 2 | 13 eksen | Beilang | |
| 9 | Düzeltme Makinesi | 2 | 1 eksen | Beilang | |
| 10 | Robotlar | 5 | 6 eksen | Inovance | |
| 11 | Malzeme Rafları | 2 | / | Beilang |
Kaynak: PPT Sayfa 19, "Ekipman Miktarı" ve Entegre Hat Ekipman Listesi.
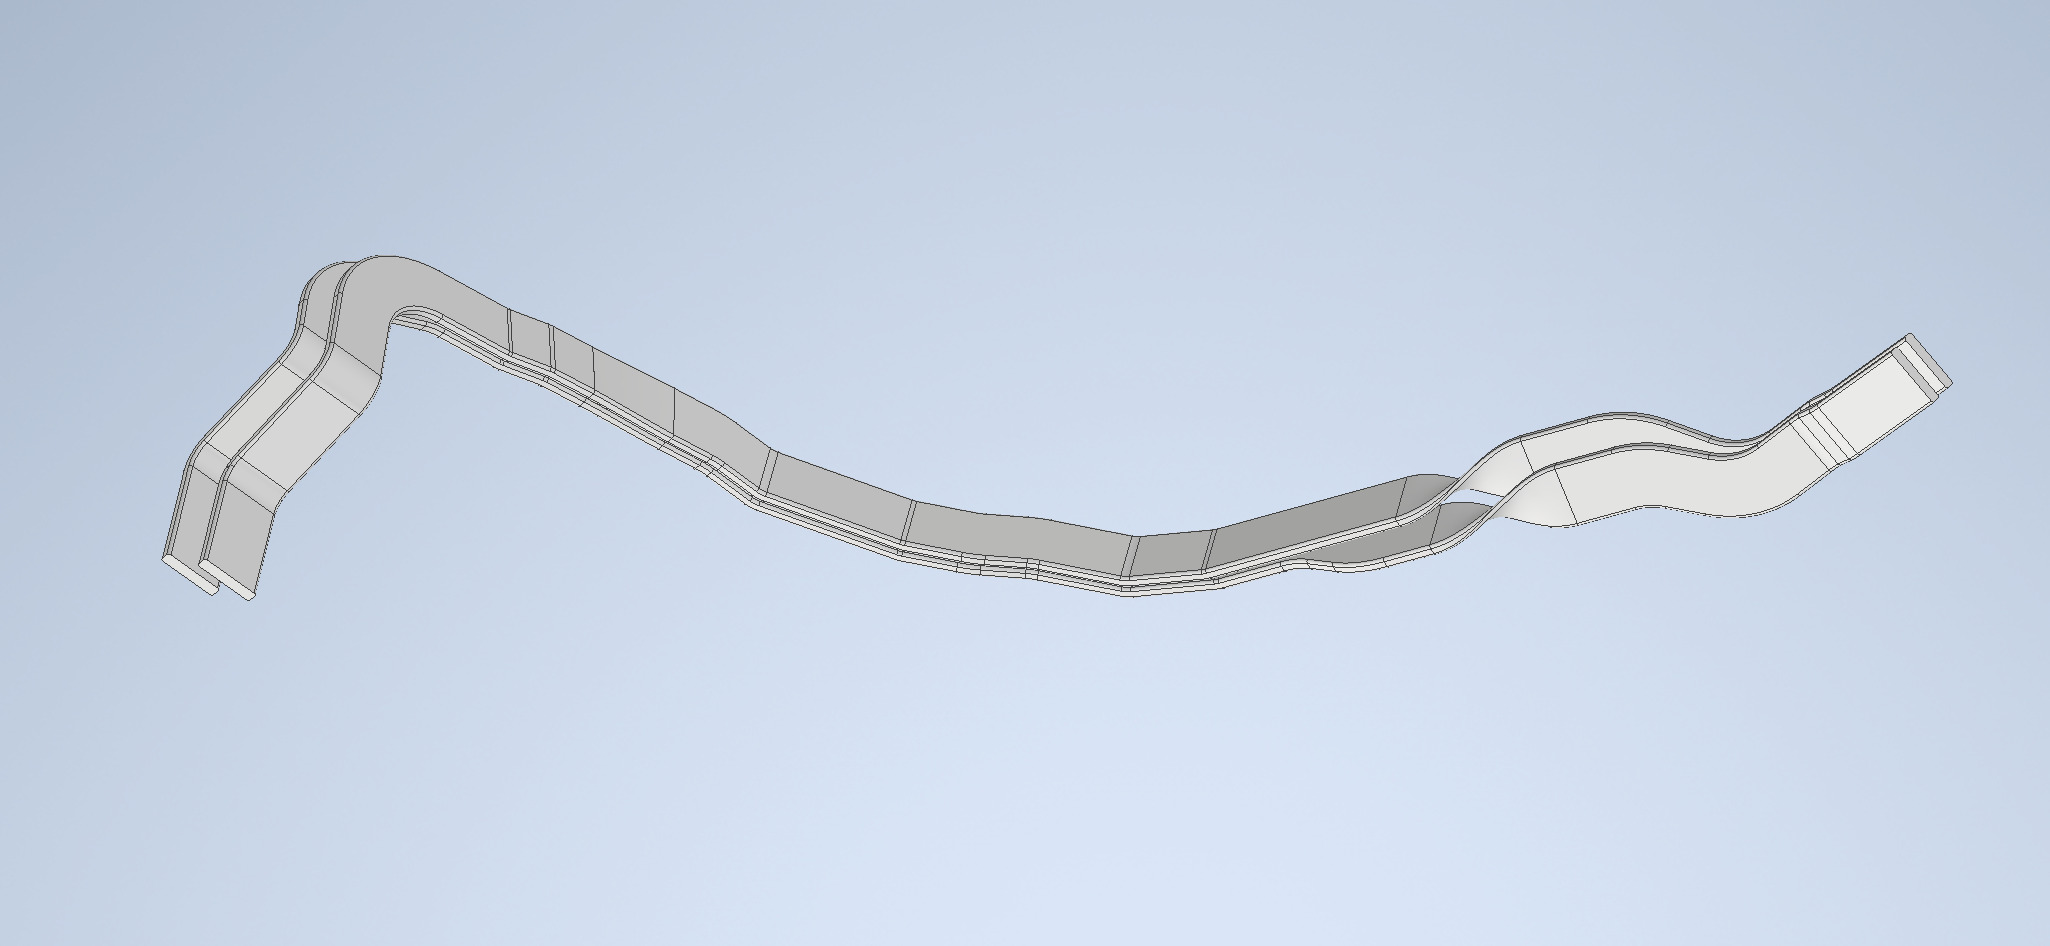
Oluşturulmuş Ürün
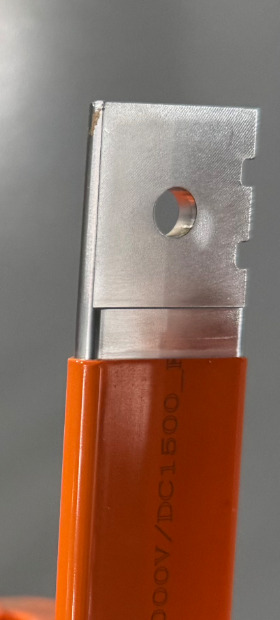
4. Oluşturulmuş Ürün Örnekleri
Üretim Verimliliği
5. Üretim Verimliliği
Düzeltme Makinesi
30SEC
Robot No. 1 Boşaltma
6SEC
Çift uçlu yumruklama
40SEC
Robot No. 2 Transfer
6SEC
Çift uçlu kaynak
50SEC
Robot No. 2 Boşaltma
8SEC
Buffer & Temizlik
30SEC
Bükülme
75SEC
Düzeltme ve Boşaltma
10SEC
TOPLAM ÜRETIM SÜRESI
Parça başına toplam üretim süresi (tahmini maksimum çevrim süresi)
75~85 SEC/Part
Not: Yukarıdaki rakamlar, bu öneri için tahmini maksimum döngü süresini temsil etmektedir. Gerçek zamanlama, sipariş sonuçlarına bağlıdır. Kaynak: PPT Sayfalar 22–23.
Bu sayfadaki tüm görüntüler doğrudan "New Energy Copper & Aluminium Busbar Section Forming Solution 0825.pptx"den alınmıştır. Her görsel, içeriğin incelemesi ve varlık doğrulaması için ilgili PPT sayfası ve amacı ile etiketlenir.
Ürün Kataloğu
Tüm Ürünleri Keşfedin

